
Galvanizace kovů je technologie, u níž konečný výsledek velmi přesně ukazuje, jak byl proces veden. Nelze ji napravit v poslední fázi ani drobné chyby vizuálně zamaskovat. Pokud byl povrch připraven nedbale, lázeň vedena nestabilně nebo elektrické parametry nastaveny příliš agresivně či příliš konzervativně, povlak to dříve či později prozradí. Někdy je to vidět hned po vyjmutí dílu z lázně, jindy až po několika měsících provozu ve skutečných podmínkách. Právě proto je galvanizace již léta považována za náročný proces, ale zároveň za jeden z nejpředvídatelnějších, pokud je veden uvědoměle.
V praxi se galvanizace málokdy omezuje pouze na protikorozní ochranu. Umožňuje ovlivňovat způsob, jakým povrch kovu reaguje na vlhkost, kyslík, tření, elektrický proud či kontakt s chemickými látkami. Velmi často právě tenká vrstva o tloušťce několika nebo několika desítek mikrometrů rozhoduje o trvanlivosti prvku, a nikoli samotný základní materiál, i když ten má teoreticky velmi dobré pevnostní parametry.
Co se skutečně děje v galvanické lázni
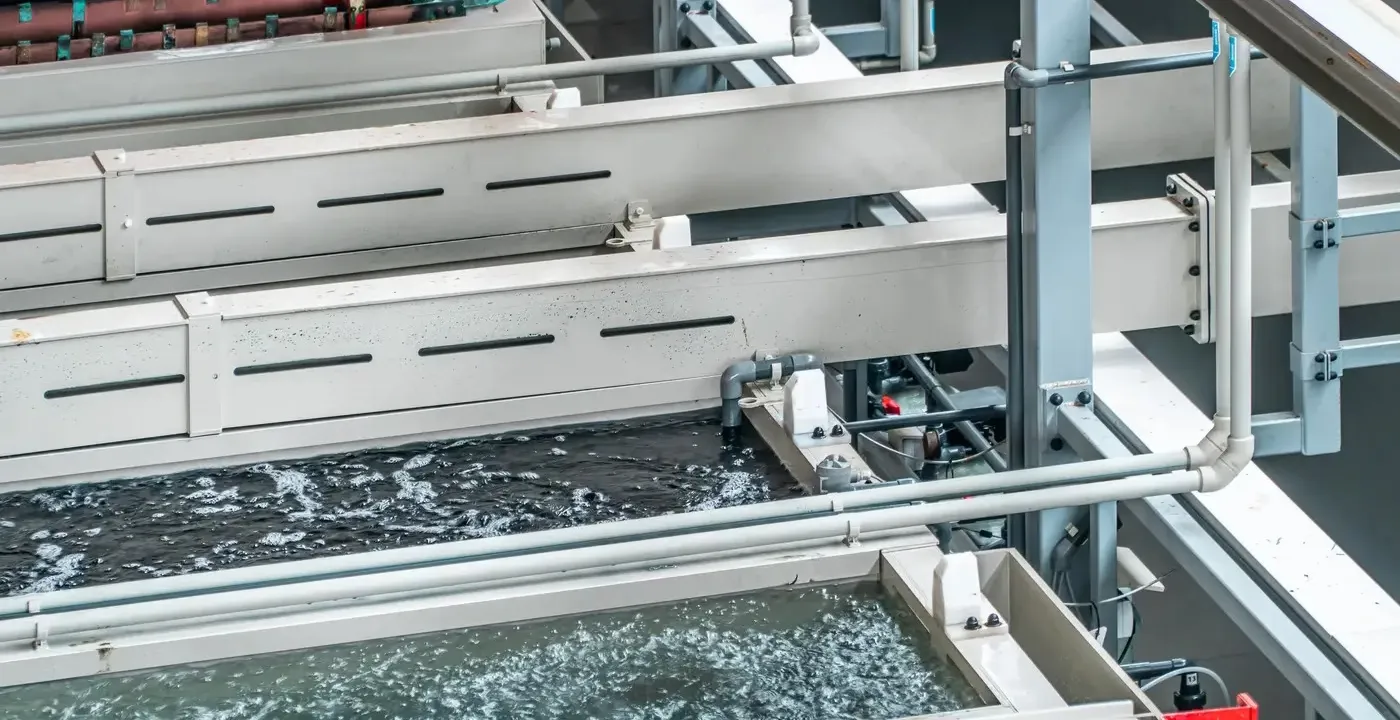
Celý proces je založen na elektrochemických jevech. Prvek určený k pokovení pracuje jako katoda, zatímco v lázni se nacházejí ionty povlakového kovu. Po přiložení napětí se ionty začnou pohybovat v elektrickém poli a redukují se na povrchu dílu. Tento okamžik bývá vnímán jako jednoduchá fáze vylučování kovu, ve skutečnosti jde však o složitý strukturální proces.
Nejprve se na povrchu objeví místa zárodečného vzniku, tedy body, v nichž se začíná budovat krystalická struktura. Jejich rozmístění závisí jak na čistotě povrchu, tak na lokálním rozložení elektrického pole. Teprve poté krystality začnou růst a spojovat se do souvislé vrstvy. Průběh této fáze má přímý vliv na hladkost povlaku, jeho přilnavost a odolnost při dlouhodobém provozu. V praxi to znamená, že dva díly vedené ve stejné lázni při shodných parametrech se mohou chovat naprosto odlišně, pokud se liší byť jen malým stupněm přípravy povrchu.
Proudová hustota jako regulátor růstu povlaku
Na způsob, jakým se vylučuje povlak, má největší vliv proudová hustota. Typické rozsahy se pohybují mezi 0,5 až 10 A/dm², klíčová však není samotná hodnota, ale její vztah ke geometrii dílu a charakteru lázně. Právě proudová hustota rozhoduje o rychlosti redukce iontů a o tom, zda bude růst krystalitů uspořádaný, nebo příliš agresivní.
Při vysoké proudové hustotě povlak narůstá rychle, ale hlavně v místech, kam proud proniká nejsnadněji. Hrany a rohy začínají shromažďovat nadbytek kovu a ve struktuře povlaku se objevují vnitřní pnutí. Časem mohou vést k mikrotrhlinám nebo ke snížení korozní odolnosti. Příliš nízká proudová hustota naopak způsobuje pomalý růst povlaku, který bývá porézní a mechanicky méně odolný. V praxi přináší nejlepší výsledky práce ve stabilním, mírném rozsahu, i když to znamená prodloužení doby procesu.
Proudové stínění a role geometrie dílu
V této fázi se přirozeně objevuje téma proudového stínění. Elektrický proud vždy intenzivněji dosahuje na vyčnívající plochy než do prohlubní, otvorů či vnitřků profilů. Tento jev vyplývá přímo z rozložení elektrického pole v lázni a provází každý galvanický proces.
V praxi to znamená, že geometrie dílu má obrovský vliv na rovnoměrnost povlaku. Hrany mají tendenci narůstat silnější vrstvou, zatímco prohlubně vyžadují delší dobu procesu nebo změnu způsobu zavěšení. Velmi často již samotná úprava orientace dílu v lázni umožňuje dosáhnout mnohem vyrovnanějšího povlaku než změna složení lázně nebo napětí.
Galvanická lázeň jako systém, který se neustále mění
Na rovnoměrnost a opakovatelnost procesu má vliv také skutečnost, že galvanická lázeň není statický systém. Během provozu se mění koncentrace kovových iontů, spotřebovávají se technologické přísady, kolísá pH, vodivost a teplota. Typické pracovní podmínky se pohybují v rozmezí 18–35 °C při pH přibližně 4–5 u kyselých lázní a 12–14 u alkalických lázní.
Vyhlazovací a vyrovnávací přísady ovlivňují způsob růstu krystalitů zinku, a tím i vzhled a jednotnost povlaku. Jejich spotřeba není konstantní a ve velké míře závisí na geometrii zpracovávaných prvků. V praxi to znamená, že i nepatrné změny ve složení lázně mohou rychle změnit charakter povlaku a jeho kvalitu.
Příprava povrchu – fáze, která rozhoduje o kvalitě
V tomto místě se vše přirozeně redukuje na přípravu povrchu. Galvanizace velmi rychle odhaluje chyby učiněné v této fázi. Zbytky olejů, silikonů, okují či produktů mechanického obrábění vedou k lokálním nedostatkům přilnavosti, puchýřům nebo nesouvislostem povlaku. Část těchto vad není vidět bezprostředně po procesu, ale projeví se v prvním období provozu.
Proto každý proces galvanizace začíná:
- odmašťováním,
- mořením,
- oplachováním,
- aktivací.
Druhy galvanických povlaků a jejich funkce
Standardní tloušťky galvanických povlaků se pohybují v rozsahu 5–30 µm, což umožňuje zachovat velmi dobrou rozměrovou přesnost i u přesných prvků. Podle provozních požadavků se používají různé povlakové kovy:
- zinek zajišťuje protikorozní ochranu
- nikl zvyšuje chemickou a mechanickou odolnost
- měď zlepšuje vodivost
- cín chrání elektrické kontakty
- chrom zvyšuje odolnost proti otěru
Galvanizace kovů ve Strumetu
Ve Strumetu je galvanizace kovů chápána jako plně promyšlený technologický proces, nikoli jako rychlá fáze na konci výroby. Než se díl dostane do lázně, analyzujeme materiál, geometrii a podmínky, v nichž bude později pracovat. Pracujeme na závěsových a bubnových linkách, což umožňuje zvolit technologii jak pro velké prvky, tak pro drobné, přesné díly. V každé fázi kontrolujeme složení lázně, pH, teplotu a proudovou hustotu. Právě tyto parametry rozhodují o struktuře povlaku a jeho chování během používání, proto proces vedeme stabilně a opakovatelně.





