
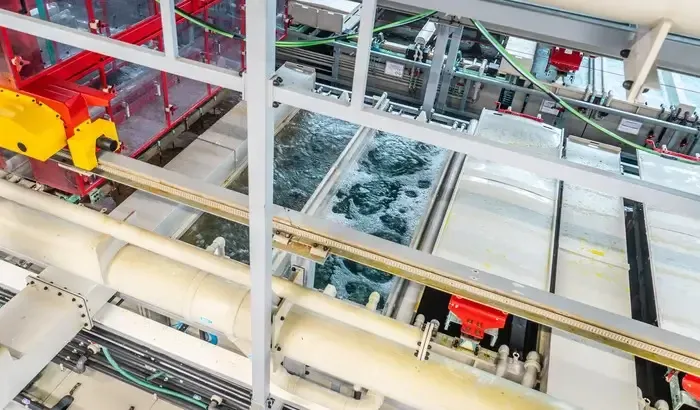
Zinková lázeň je bod, v němž proces žárového zinkování přechází z fáze přípravy ke skutečné ochraně oceli. Ve Strumet považujeme tento okamžik za rozhodující pro trvanlivost celého povlaku. Právě v zinkové lázni probíhá reakce, kterou nelze v pozdější fázi korigovat ani napravit. Zinek v tekutém stavu reaguje přímo s povrchem oceli a okamžitě odhaluje kvalitu přípravy materiálu, stabilitu parametrů procesu i vlastnosti samotné násady.
Při žárovém zinkování ponořujeme prvky do roztaveného zinku o teplotě přibližně 450 °C, což vede ke vzniku trvalého metalurgického spojení. Během pobytu v zinkové lázni dochází k reakci zinku s ocelí, jejímž výsledkem je soustava slitinových vrstev Fe-Zn, trvale spojených s materiálem. Povlak se proto neodlupuje, nešupinatí a zachovává souvislost i v místech vystavených mechanickému zatížení. Takový způsob ochrany umožňuje prodloužit životnost oceli z 25 až na 100 let, v závislosti na provozních podmínkách.
Co je zinková lázeň a proč je klíčovým prvkem ochrany kovu
Zinková lázeň nespočívá v prostém pokrytí oceli vrstvou kovu, protože v jejím průběhu probíhá difuze mezi železem a zinkem, která vede ke vzniku několika charakteristických slitinových vrstev Fe-Zn. Každá z nich odpovídá za jinou materiálovou vlastnost povlaku, od mechanické odolnosti po elektrochemickou ochranu. Nejhlubší slitinové vrstvy se vyznačují vysokou tvrdostí a odolností proti otěru, zatímco vnější vrstva čistého zinku plní funkci anodické ochrany. Zinek se kontrolovaně opotřebovává a přebírá korozní proces, díky čemuž ocel zůstává chráněna i při místním poškození povlaku. Z tohoto důvodu využíváme žárové zinkování u konstrukcí určených k dlouholetému provozu v náročných podmínkách prostředí.
Mechanická příprava – otryskávání před lázní
Proces zinkové lázně předchází důkladná mechanická příprava. Otryskávání odstraňuje okuje, korozní produkty a zbytky dřívějších ochranných povlaků. Používáme brusné materiály, jako je ocelová nebo litinová drť, které účinně čistí povrch a propůjčují mu vhodnou drsnost.
Tato drsnost
má přímý vliv na průběh reakce v zinkové lázni. Příliš hladký povrch omezuje zahájení difuze, zatímco nadměrně nerovný podporuje nekontrolované narůstání slitinových vrstev. V praxi pozorujeme, že rozdíly v mechanické přípravě mohou způsobovat znatelné odchylky v tloušťce povlaku, přestože jsou parametry lázně totožné. U menších prvků nebo dílců se specifickou geometrií připouštíme alternativní metody přípravy, jako je vibrační broušení nebo bubnování. Bez ohledu na metoduzinková lázeň vyžaduje povrch bez okují a nečistot
, protože jen tehdy probíhá reakce železa se zinkem rovnoměrně.
Chemické čištění – odmašťování a moření povrchu Po mechanické přípravě přecházíme k chemické fázi. Odmašťováním odstraňujeme oleje, maziva a organické zbytky, které by bránily přímému kontaktu zinku s ocelí. Poté provádíme moření (nejčastěji v kyselině chlorovodíkové) a odstraňujeme oxidy železa a nekovové zbytky vzniklé při válcování a skladování. Moření
rozhoduje o reaktivitě povrchu v zinkové lázni. Nedostatečně mořená ocel reaguje se zinkem pomaleji a nerovnoměrně, což vede k místním rozdílům ve struktuře povlaku. Při nadměrném moření naopak pozorujeme rychlejší narůstání slitinových vrstev a zvýšení jejich křehkosti – proto parametry chemického čištění volíme pokaždé podle jakosti oceli a jejího chemického složení.
Oplach a fluxování – klíčové úkony před ponorem do zinku
Po moření přecházíme k důkladnému oplachu prvků, protože právě v tomto okamžiku rozhodujeme o tom, zda povrch vstoupí do zinkové lázně ve stavu chemické rovnováhy. Odstraňujeme zbytky kyselin a chloridů, které by v kontaktu s tekutým zinkem mohly způsobit místní poruchy reakce a viditelné vady povlaku. Správně provedený oplach výrazně snižuje riziko vzniku puchýřů, pórovitosti a nesouvislostí vrstvy zinku. Bezprostředně po oplachu přecházíme k fluxování
a ponořujeme ocel do roztoku chloridu zinečnatého a chloridu amonného. V této fázi připravujeme povrch ke kontaktu s tekutým kovem a chráníme jej před opětovnou oxidací. Ze zkušenosti víme, že kvalita fluxování se velmi rychle projeví ve struktuře povlaku. U prvků se složitou geometrií a v obtížně přístupných místech právě tato fáze rozhoduje o tom, zda se zinek rozloží rovnoměrně a vytvoří souvislou, stabilní vrstvu.
Sušení dílců – proč je teplota pro zinkovou lázeň tak důležitá Sušení provádíme při teplotách 120–150 °C a sledujeme jak samotnou teplotu, tak rychlost ohřevu dílce.Příliš rychlé ohřívání oslabuje vrstvu fluxu
, a příliš pomalé podporuje chemické reakce, které by před zinkovou lázní probíhat neměly. Dobře vysušený prvek se dostává do tekutého zinku ve stavu umožňujícím kontrolovaný průběh difuze, což se promítá do rovnoměrné struktury povlaku a stabilního narůstání slitinových vrstev již od prvních okamžiků procesu.
Vlastní zinková lázeň – vznik povlaku a slitiny železo-zinek Proces vzniku zinkového povlaku zahajujeme ponořením prvků do roztaveného zinku o teplotě 445–455 °C. Během několika desítek sekundvznikají postupně další slitinové vrstvy , jejichž tloušťka a struktura závisejí na době ponoru, teplotě lázně a chemickém složení oceli. U prvků, jako jsou šrouby a matice, pracujeme při zvýšené teplotě dosahující přibližně560 °C , což umožňuje udržet kontrolu nad narůstáním povlaku a zachovat správné užitné tolerance. Zvláštní pozornost věnujemeobsahu křemíku a fosforu
, protože právě ony nejvíce ovlivňují rychlost reakce a stavbu slitinových vrstev. Parametry procesu řídíme vědomě, aby povlak nenarůstal nadměrně a jeho struktura si zachovala mechanickou odolnost a stabilitu v dlouhém období používání.
Ekologie a ekonomie – proč zvolit žárové zinkování
Zinková lázeň umožňuje chránit ocel jediným procesem na dlouhá léta, bez potřeby cyklického lakování a častých údržbových prací. V praxi to znamená nižší spotřebu ochranných materiálů a omezení zásahů do hotových konstrukcí po mnoho let provozu. Ve Strumet provádíme žárové zinkování v kontrolovaných, uzavřených technologických okruzích, s rekuperací energie a stálým dohledem nad průběhem procesu. Již léta takto chránímedesítky tisíc tun oceli ročně





