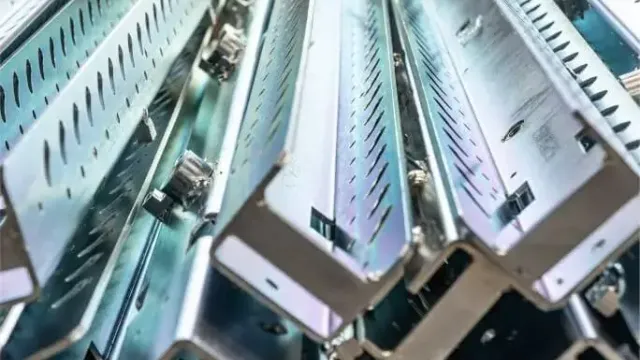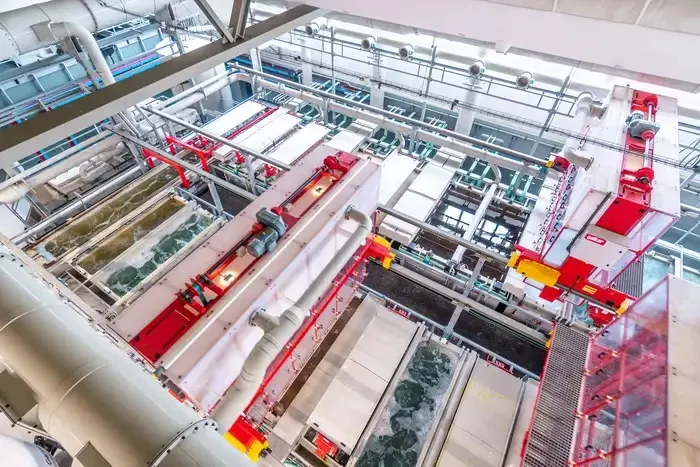
Zinkový povlak vzniká v důsledku přímé reakce železa se zinkem probíhající při žárovém zinkování. Ve Strumet se na tuto fázi díváme velmi prakticky, protože právě zde se ocel začíná chovat jinak v reálných provozních podmínkách. Ponoření prvku do tekutého zinku způsobí vznik metalurgického spojení, a nikoli tenké vrstvy na povrchu, kterou lze snadno poškodit či oddělit od podkladu.
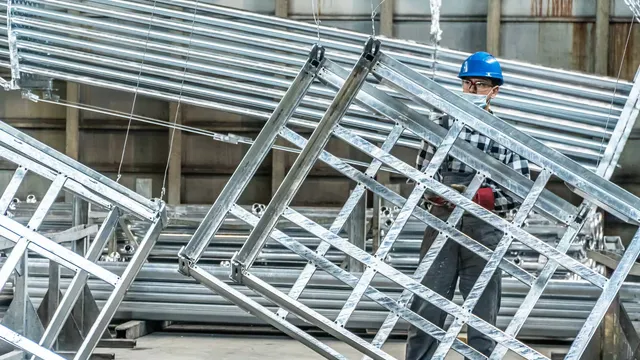
Zinkový povlak vzniklý při žárovém zinkování zahrnuje celý prvek, a nikoli pouze jeho vnější povrchy. Zinek proniká do vnitřku uzavřených profilů, technologických otvorů a obtížně přístupných zón. V praxi to znamená, že ochrana působí na celém průřezu konstrukce, také tam, kam by se ochrana jinými technologiemi jednoduše nedostala. Zinkový povlak plní současně dvě funkce. Na jedné straně tvoří fyzickou bariéru, která odděluje ocel od vlhkosti a vzduchu. Na druhé straně působí elektrochemicky a přebírá korozní proces. Zinek se postupně opotřebovává a ocel zůstává chráněna i tehdy, když se na povrchu objeví drobná poškození. Právě tento mechanismus způsobuje, že žárově zinkované konstrukce dobře snášejí dlouhodobý provoz v náročných podmínkách.
Proces vzniku zinkového povlaku – od lázně po hotový výrobek
Při žárovém zinkování ponořujeme prvky do roztaveného zinku o teplotě 445–455 °C. Kontakt oceli s tekutým kovem spouští intenzivní difuzi, v jejímž důsledku atomy zinku pronikají do struktury železa.
Tento proces probíhá velmi rychle, jeho výsledek však závisí na několika parametrech, které ve Strumet kontrolujeme v každé fázi. Doba ponoru, teplota lázně a chemické složení oceli rozhodují o tloušťce a struktuře povlaku. Delší doba a vyšší teplota podporují intenzivnější narůstání slitinových vrstev, kratší ponor umožňuje získat tenčí, jednotnější povlak. Na rozdíl od povlaků nanášených mechanicky vytváří žárové zinkování vrstvu trvale spojenou s ocelí. Povlak se neodlupuje, neodděluje od podkladu a zachovává souvislost i v místech vystavených mechanickému zatížení.
Vrstevnatá stavba zinkového povlaku – struktura pod mikroskopem
Zinkový povlak není jednotný. Pod mikroskopem je zřetelně vidět několik charakteristických slitinových vrstev železo-zinek, které narůstají od strany oceli směrem k vnějšímu povrchu. Nejhlubší slitinové vrstvy se vyznačují vysokou tvrdostí, často převyšující tvrdost samotné oceli. Právě ony odpovídají za odolnost proti otěru a mechanickému poškození. Vnější vrstva, tvořená převážně čistým zinkem, zůstává tvárnější a přebírá roli elektrochemické ochrany. Takové uspořádání způsobuje, že si zinkový povlak zachovává schopnost tlumit nárazy ve vnější vrstvě, při současné vysoké mechanické odolnosti slitinových vrstev. V praxi to znamená dobrou odolnost proti poškození vznikajícímu při přepravě a montáži a stabilní chování povlaku v podmínkách dlouhodobého provozu pod vlivem vlhkosti, kolísání teploty a atmosférických vlivů.
Vzhled zinkového povlaku – proč bývá zinek matný nebo lesklý?
Bezprostředně po zinkování má zinkový povlak nejčastěji světlý kovový lesk. V závislosti na jakosti oceli, obsahu křemíku a teplotě lázně může povrch přijmout šedější a matnější odstín. Změna vzhledu neznamená zhoršení kvality. Naopak, v mnoha případech je matný povlak spojen s intenzivnějším vývojem slitinových vrstev. Během provozu povlak přirozeně prochází procesem stárnutí a vlivem vzduchu postupně matní a vytváří stabilní ochrannou patinu.
Změna barvy nemá negativní vliv na protikorozní vlastnosti a v praxi často svědčí o správném průběhu reakce zinku s ocelí.
Faktory ovlivňující tloušťku a kvalitu zinkového povlaku
Na konečný výsledek zinkování působí mnoho prvků, které analyzujeme již ve fázi převzetí konstrukce do procesu. Chemické složení oceli, včetně obsahu křemíku a fosforu, má přímý vliv na rychlost narůstání slitinových vrstev.
Důležitý význam má také drsnost povrchu, získaná při mechanické přípravě. Příliš hladký povrch omezuje zahájení difuze, zatímco nadměrně nerovný podporuje nekontrolované narůstání povlaku. Teplota lázně a doba ponoru umožňují řídit tloušťku povlaku vědomě, v souladu s určením prvku a podmínkami jeho pozdějšího provozu.
Vliv křemíku na zinkování – Sandelinův efekt
Zvláštním případem je ocel se zvýšeným obsahem křemíku. V určitém rozmezí koncentrací dochází k tzv. Sandelinovu efektu, při němž reakce zinku se železem probíhá mimořádně intenzivně. V praxi to vede ke vzniku velmi silného, šedého a nerovného povlaku, který i přes vysokou hmotnost může vykazovat větší křehkost. Z tohoto důvodu ve Strumet pokaždé analyzujeme chemické složení oceli a přizpůsobujeme parametry procesu tak, abychom omezili nežádoucí důsledky nadměrné difuze.
Vysokoteplotní a standardní zinkování – rozdíly v technologii
Standardní žárové zinkování provádíme při teplotách přibližně 445–455 °C. U určitých prvků, jako jsou šrouby, matice či přesné dílce, používáme vysokoteplotní zinkování, dosahující přibližně 560 °C. Vyšší teplota urychluje difuzní reakci a umožňuje získat kontrolovanou tloušťku povlaku při zachování správných montážních tolerancí. Povlak získaný při tomto procesu má zpravidla matnější vzhled a odlišnou vrstevnatou strukturu.
Elektrochemická ochrana – co se děje po poškrábání povlaku?
Jednou z největších předností zinkového povlaku zůstává katodická ochrana. Při místním poškození zinkového povlaku zinek reaguje rychleji než ocel a právě on přebírá korozní proces. Výsledkem je, že ocel zůstává chráněna, i když je povlak mechanicky narušen. Postupem času korozní produkty zinku vyplňují rýhu a omezují přístup vlhkosti a kyslíku, což zpomaluje další ničení materiálu a umožňuje povlaku zachovat své ochranné vlastnosti.
Odolnost proti mechanickému poškození – tvrdost vrstev
Zinkový povlak se dobře vyrovnává s mechanickým zatížením díky své vrstevnaté stavbě. Vnější vrstva zinku pohlcuje energii nárazů a drobných deformací, zatímco vnitřní slitinové vrstvy Fe-Zn se vyznačují velmi vysokou tvrdostí, často větší než tvrdost konstrukční oceli. V praxi to znamená, že povlak při nárazech nepraská a účinně chrání ocel před hlubším poškozením.
Trvanlivost zinkového povlaku a kategorie korozní agresivity
V mírných podmínkách prostředí si zinkový povlak zachovává své vlastnosti po dobu 30–50 let, a za příznivých podmínek i déle. Rychlost jeho opotřebení závisí na kategorii korozní agresivity prostředí podle normy PN-EN ISO 12944.
V prostředích C4, charakteristických pro průmyslové oblasti, a v kategoriích C5-I a C5-M, zahrnujících agresivní a mořské atmosféry, umožňuje správně zvolená tloušťka povlaku zachovat dlouhou životnost bez nutnosti dodatečné ochrany.
Norma PN-EN ISO 1461 – jak měřit tloušťku povlaku?
Tloušťku zinkového povlaku měříme v mikrometrech, nejčastěji pomocí nedestruktivních metod. Norma PN-EN ISO 1461 stanoví minimální hodnoty tloušťky v závislosti na tloušťce oceli a druhu prvku. Typické povlaky se pohybují v rozmezí 70–150 µm, což zajišťuje účinnou ochranu ve většině konstrukčních aplikací.
Nejčastější vady povlaku a konstrukční chyby
Problémy s kvalitou povlaku nejčastěji vyplývají z chyb v projektu. Nesprávné odvzdušňovací otvory, uzavřené prostory či zbytky barev a svařovacích sprejů mohou vést k místním vadám. Vady tohoto druhu nelze vždy odstranit ve fázi procesu, proto je vhodné požadavky žárového zinkování zohlednit již při projektování konstrukce.
Oprava poškozeného zinkového povlaku – zásady a metody
Drobná poškození povlaku lze opravovat v souladu s normami, pokud jejich plocha nepřekračuje stanovené hodnoty. Používáme pak barvy s vysokým obsahem zinku, žárové stříkání nebo zinkové pájky, při zachování požadované tloušťky opravné vrstvy.
Lakování pozinkované oceli
Zinkování bez problémů kombinujeme s lakováním a vytváříme tak duplexní systém, který výrazně zvyšuje trvanlivost ochrany. Barva omezuje přístup vlhkosti a kyslíku k povrchu a zinkový povlak přebírá ochranu oceli i pod lakovou vrstvou, a to i tam, kde se objevují drobná poškození. V praxi nám to umožňuje výrazně prodloužit dobu provozu konstrukce a zároveň jí dodat konkrétní barvu a estetiku odpovídající požadavkům projektu.
Proč je zinkový povlak nejlepší volbou?
Zinkový povlak zajišťuje ocelovým konstrukcím dlouholetou ochranu před korozí a dobrou odolnost proti mechanickému zatížení, a to i v náročných provozních podmínkách. Ve Strumet provádíme žárové zinkování tak, aby si zinkový povlak zachovával své vlastnosti po léta používání, bez potřeby častých oprav či dodatečných ochran.