Tepelně ovlivněná oblast pod 0,5 mm, rychlost svařování až 10 m/min a rozměrové tolerance řádu ±0,05 mm – to jsou parametry, kterých žádná konvenční metoda nedosahuje současně. Svařování laserem však není odpovědí na každou zakázku. Vyžaduje přesně nařezané díly, čisté povrchy a opodstatněný objem výroby. V tomto článku porovnáváme laser s MAG, MIG a TIG na technické úrovni – s konkrétními údaji, bez marketingového zjednodušování – aby čtenář mohl uvážlivě posoudit, zda a kdy má tato technologie v jeho případě smysl.
Co je svařování laserem a čím se liší od konvenčních metod?
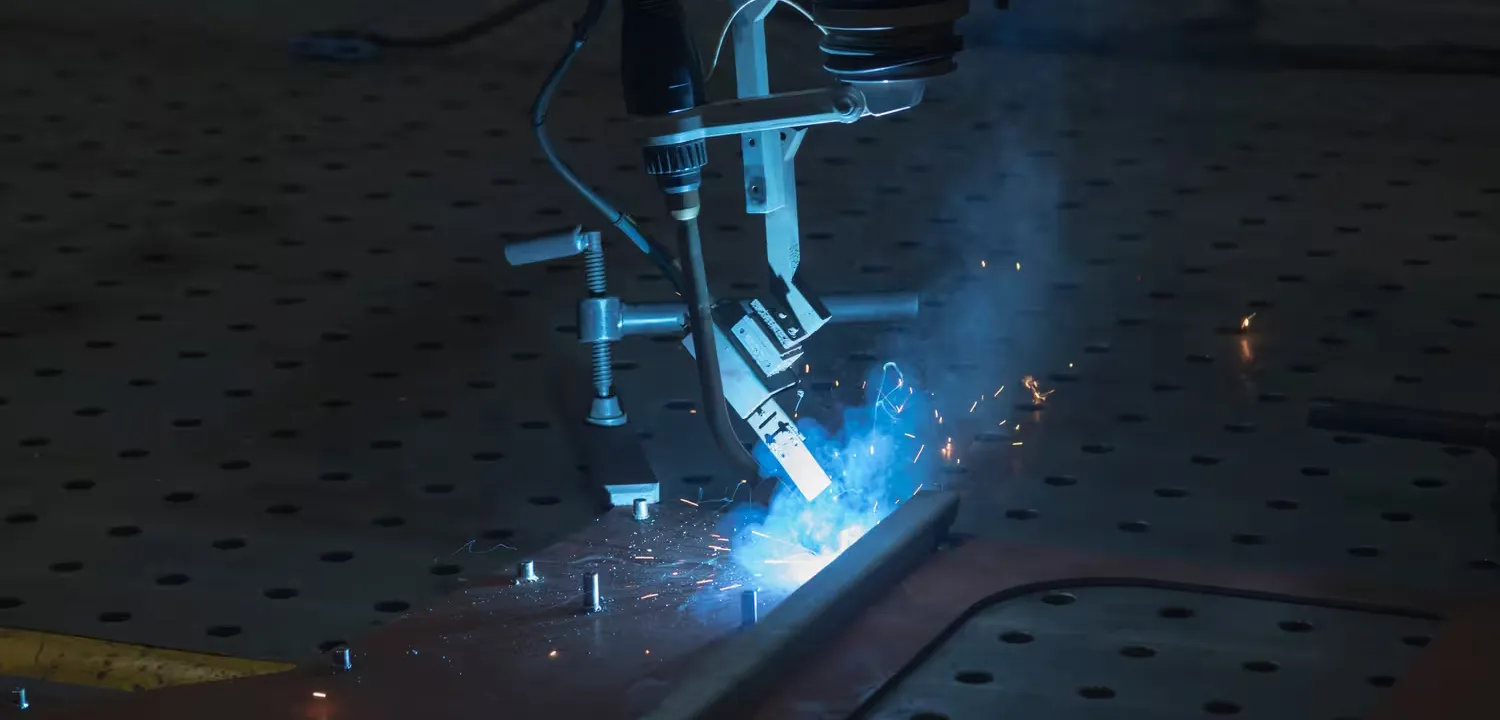
Laserové svařování spočívá v soustředění laserového svazku do ohniska o průměru 0,1–0,6 mm, což umožňuje dosáhnout hustoty výkonu řádu 10⁶–10⁷ W/cm². Kov se taví a tuhne bleskově a vytváří svar s velkým poměrem hloubky k šířce (účinek klíčová dírka).
Konvenční metody fungují jinak:
- MAG/MIG – teplo pochází z elektrického oblouku mezi drátovou elektrodou a materiálem. Široká tavná zóna, velké tepelné deformace, často je nutné broušení převýšení svaru.
- TIG – přesnější než MAG/MIG, ale pomalý a pracný; vyžaduje zkušeného operátora.
- Laser – svazek vedený automaticky, bez přídavného materiálu nebo s jeho minimálním podílem, s rychlostí svařování 3–10× vyšší než u TIG.
Klíčový rozdíl spočívá ve způsobu přivedení energie. Laser ji soustředí do mikrooblasti a během zlomku sekundy, zatímco tradiční elektrický oblouk zahřívá mnohem větší oblast po delší dobu.
Laserové svařování kovů – přesnost, opakovatelnost a úzká tepelně ovlivněná oblast
Technické jádro výhody laseru spočívá v parametru ZÁŘIVĚ OHŘÍVANÁ ZÁŘIVÁ ...Zóna ovlivněná teplem – tepelně ovlivněná oblast). Při svařování MAG činí tato oblast několik milimetrů; při laserovém svařování – zpravidla 0,1–0,5 mm. V praxi to znamená minimální deformace dílce, zachování mechanických vlastností základního materiálu v blízkosti svaru a absenci nutnosti rovnání po procesu.
Hloubka protavení je při stejném výkonu několikanásobně větší než u TIG – lasery o výkonu 3–6 kW svařují jedním průchodem materiály do tloušťky 6–8 mm. Rozměrové tolerance hotového spoje se rutinně pohybují v rozmezí ±0,05–0,1 mm.
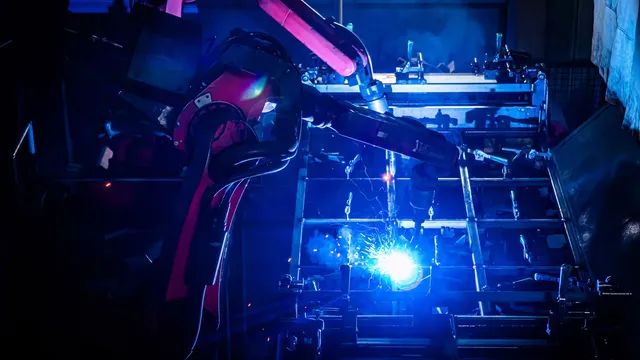
V sériové a automobilové výrobě je důležitá také opakovatelnost. Robotizované laserové hlavy pracují s konstantními parametry po celou směnu a eliminují proměnlivost lidského faktoru. To se přímo promítá do souladu s normami ISO 3834 a do akceptace auditory TÜV či IATF 16949.

➤ Více o automatizaci ve svařování najdete v článku o evoluci svařovacích robotů.
Laserové svařování oceli – použití při výrobě nosných konstrukcí a obalů
Uhlíková ocel (S235, S355) a nerezová ocel (304, 316L) jsou materiály, u nichž se laser mimořádně dobře osvědčuje. Vysoká absorpce svazku u feritických a austenitických ocelí umožňuje získat svary o šířce 0,3–2 mm s plným protavením a téměř zrcadlovým estetickým vzhledem líce – bez broušení. U nerezové oceli úzká HAZ eliminuje riziko sensibilizace na hranicích zrn a náchylnosti k mezikrystalové korozi.
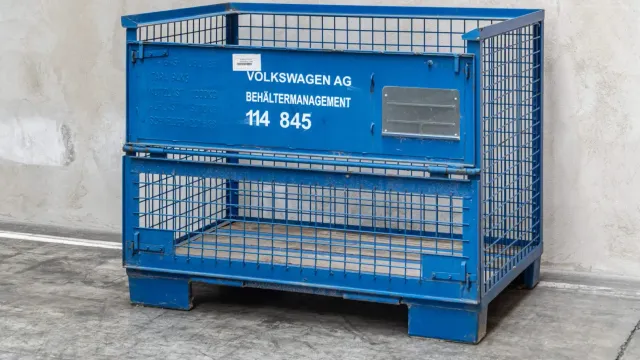
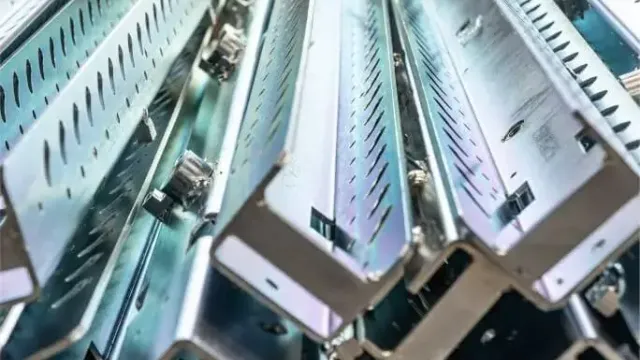
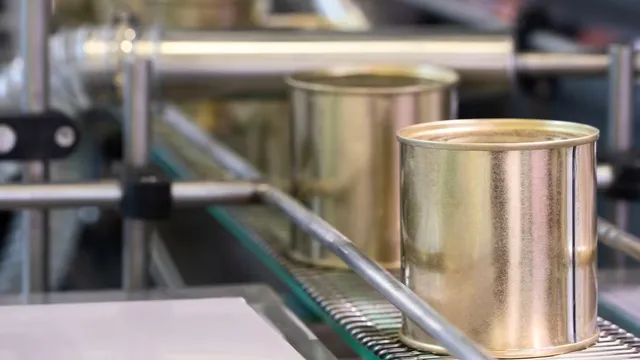
Strumet využívá laserové svařování mimo jiné při výrobě kovových kontejnerů pro automobilový průmysl – prvků, u nichž musí být současně zaručena estetika povrchu, rozměrová přesnost a odolnost proti dynamickému zatížení.
Laserové svařování hliníku – výzvy a výhody oproti TIG/MIG
Hliník způsobuje více potíží: tepelná vodivost ~205 W/m·K (oproti ~50 W/m·K u oceli) rychle odvádí teplo z oblasti svařování. K tomu přistupuje vrstva oxidu Al₂O₃ (teplota tání ~2050 °C), sklon k pórovitosti svarů a riziko horkých trhlin.
Laser v pulzním režimu nebo s modulací výkonu řídí tepelnou bilanci přesně. Výsledkem jsou svary s pórovitostí pod 1 % – požadavek leteckých norem (EN 4179) – a pevností spoje na úrovni 85–95 % základního materiálu u slitin 5xxx a 6xxx. To je výsledek obtížně dosažitelný metodou MIG.
Laserové svařování – nevýhody a výhody v kontextu průmyslové výroby
Největší provozní výhodou laserového svařování je eliminace nebo výrazné snížení dokončovacího opracování. Laserové svary na nerezové oceli a hliníku často nevyžadují broušení ani leštění, což se v sériové výrobě přímo promítá do kratšího času cyklu a nižších jednotkových nákladů. Minimální tepelné deformace naopak znamenají, že si dílce po svařování zachovávají rozměrovou přesnost bez dodatečného rovnání. A konečně opakovatelnost procesu umožňuje udržet konstantní parametry po celou výrobní směnu, což je při ručním TIG obtížné dosáhnout.
Hlavní překážkou jsou vstupní náklady (i když tento problém řeší např. průmyslová kooperace). K tomu přistupuje požadavek na přípravu dílců – mezera mezi spojovanými hranami by neměla překročit 0,05–0,1 mm tloušťky materiálu, což vynucuje přesné laserové řezání nebo vystřihování před svařováním. U tloušťek nad 10–12 mm ztrácí laser výhodu oproti MAG bez použití hybridních technik.
| Aspekt | Laserové svařování | MAG/MIG/TIG |
| Oblast HAZ | 0,1–0,5 mm | 2–8 mm |
| Rychlost svařování | 1–10 m/min | 0,2–1,5 m/min |
| Deformace dílců | Minimální | Významné |
| Investiční náklady | 200–800 tis. PLN | Nízké–střední |
| Požadavky na přesnost spasování spoje | Mezera ≤0,1 mm | Tolerantní |
| Čistota povrchu | Kritická | Méně důležitá |
| Provozní náklady | Nízké | Střední |
Kdy se svařování laserem skutečně vyplatí? Kritéria volby technologie
Laser je nejlepší volbou, když:
- Objem výroby je vysoký nebo opakovaný – amortizace u sérií od několika tisíc kusů ročně.
- Materiálem je nerezová ocel, uhlíková ocel, hliník nebo slitiny titanu – estetika a minimální HAZ jsou kritické.
- Tloušťka materiálu činí 0,5–6 mm – laser je rychlejší a přesnější než TIG; pod 0,5 mm jej téměř zcela vytlačuje.
- Je požadována přísná kontrola rozměrů – tolerance ±0,1 mm a nižší, nulová akceptace deformací.
- Čas cyklu má ekonomický význam – montážní linka s taktem 60 s nemůže čekat na víceprůchodový TIG.
- Geometrie svařování je složitá – laserová hlava na robotu bez potíží realizuje křivočaré dráhy.
Tradiční metody zůstávají optimální volbou, když:
- Výroba je kusová s velkou proměnlivostí geometrie a rozpočet investici neodůvodňuje.
- Materiál má tloušťku nad 10–12 mm bez požadavků na nízkou HAZ.
- Tolerance a mezery mezi hranami přesahují 0,3 mm.
Rozhodnutí je vhodné opřít o analýzu nákladů celého životního cyklu (TCO). Laser se vyplácí snížením nákladů na dokončovací opracování, zmetkovitosti a pracovního času – položek, které bývají ve fázi oceňování často podhodnoceny.
FAQ – nejčastější otázky k laserovému svařování
Hodí se svařování laserem pro malosériovou výrobu, nebo jen pro hromadnou?
Ekonomicky se laser nejlépe odůvodňuje u sérií od několika set do několika desítek tisíc dílců ročně. V malých sériích se používá tehdy, když požadavky na kvalitu – přesnost, nízká HAZ, estetika – vylučují jiné metody; jednotkové náklady jsou vyšší, ale technologicky odůvodněné.
Jaké materiály lze spojovat laserovou metodou – je možné svařování různých kovů?
Laser umožňuje spojování různých kovů: oceli s nerezovou ocelí, mědi s mosazí či vybraných slitin hliníku s titanem – při vhodné volbě parametrů a přídavného materiálu. Je to obtížnější než u TIG, ale proveditelné a používané mimo jiné v elektronice a lékařství.
Jak si laserové svařování vede z hlediska pevnosti svaru ve srovnání s MAG/TIG?
Správně provedený laserový svar dosahuje 85–100 % pevnosti základního materiálu – srovnatelně s TIG a často lépe než MAG, kde široká HAZ oslabuje oblast v blízkosti svaru. Klíčem je kvalita přípravy spoje a kontrola parametrů procesu.
Vyžaduje laserové svařování kovů speciální přípravu povrchu dílců?
Ano – povrchy musí být bez oleje, rzi a povlaků a mezera mezi hranami by neměla překročit 0,05–0,1 mm tloušťky materiálu. V praxi to znamená nutnost přesného laserového řezání nebo vystřihování dílců bezprostředně před svařováním.
Váš projekt vyžaduje přesné, estetické svary při zachování přísných rozměrových tolerancí? Strumet disponuje vlastním strojním parkem a zkušenostmi s laserovým svařováním oceli a hliníku pro náročná odvětví. Kontaktujte nás, popište zakázku a zvolíme parametry procesu a posoudíme proveditelnost ještě před oceněním.