
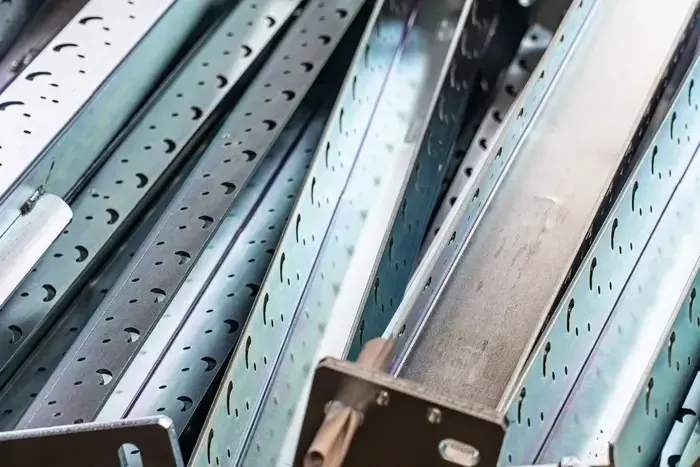
Pozinkovaná ocel je materiál, který v praxi rozhoduje o trvanlivosti celé konstrukce. Nejde zde o tenký dekorativní povlak, ale o technologii ochrany, která mění chování oceli v prostředí vlhkosti, proměnlivých teplot a průmyslového znečištění. U žárového zinkování zinek nejen pokrývá povrch, ale reaguje se železem a vytváří slitinové vrstvy Fe–Zn trvale spojené s podkladem.
Koroze oceli je elektrochemický proces, který začíná okamžitě po kontaktu kovu s vodou a kyslíkem. U stavebních, energetických nebo průmyslových konstrukcí to znamená pokles nosnosti, degradaci estetiky a rostoucí náklady na údržbu. Správně provedený zinkový povlak tento proces přerušuje na materiálové úrovni – odděluje ocel od prostředí a zároveň přebírá korozní reakce v místech případného poškození.
Při správně zvolené tloušťce povlaku a zohlednění kategorie korozní agresivity prostředí může pozinkovaná ocel sloužit 30, 40, a dokonce více než 50 let bez nutnosti renovace. Proto není v moderním stavebnictví a průmyslu technologickým doplňkem, ale projekčním standardem, který ovlivňuje celý životní cyklus konstrukce.
V čem spočívá proces zinkování oceli
Ve společnosti Strumet provádíme zinkování jako vědomou technologickou etapu, při které chráníme ocel vrstvou zinku, abychom ji účinně ochránili před korozí v atmosférickém a průmyslovém prostředí. Nebereme to jako prosté pokrytí povrchu kovem, ale jako proces, který přímo ovlivňuje trvanlivost, bezpečnost a provozní náklady celé konstrukce.
V závislosti na určení prvku a podmínkách jeho provozu používáme dvě hlavní technologie:
- žárové zinkování,
- elektrolytické zinkování.
U žárového zinkování ponořujeme ocel do tekutého zinku, což vede ke vzniku slitinových vrstev trvale spojených s podkladem. Získáváme tak silný, odolný povlak určený pro konstrukce pracující v náročném prostředí.
U elektrolytického zinkování vylučujeme zinek z roztoku pomocí elektrického proudu, díky čemuž získáváme tenčí, velmi rovnoměrný povlak, který podstatně neovlivňuje rozměrové tolerance prvku.
Každá z těchto metod dává jiný výsledek z hlediska tloušťky povlaku, struktury a korozní odolnosti, a proto technologii vždy volíme podle funkce, kterou má prvek plnit ve skutečných provozních podmínkách.
Žárové zinkování – trvanlivá ochrana pro velké konstrukce
Při žárovém zinkování ponořujeme ocel do zinkové lázně o teplotě 445–455 °C. Při této teplotě dochází k intenzivní difuzi mezi železem a zinkem. Zinek nezůstává pouze na povrchu – atomy pronikají do struktury oceli a vytvářejí slitinové vrstvy Fe-Zn o rozdílné tvrdosti a složení.
Typická struktura povlaku se skládá z několika vrstev:
- slitinových vrstev u podkladu, velmi tvrdých a odolných proti otěru,
- vnější vrstvy z čistého zinku, tvárnější, odpovídající za anodickou ochranu.
Tloušťka povlaku při žárovém zinkování se nejčastěji pohybuje v rozmezí 70–150 µm v souladu s požadavky normy PN-EN ISO 1461. U oceli s určitým chemickým složením nebo u větší tloušťky prvku může být povlak ještě silnější.
Výhodou této metody zůstává skutečnost, že zinek pronikne ke všem povrchům prvku – i dovnitř uzavřených profilů, technologických prostor nebo otvorů. Ochrana zahrnuje celý průřez konstrukce, a nikoli pouze viditelné části.
Žárové zinkování používáme u:
- konstrukcí průmyslových hal,
- mostů a estakád,
- energetických sloupů,
- podpůrných systémů průmyslových instalací,
- prvků silniční a železniční infrastruktury.
Elektrolytické zinkování – přesnost pro menší prvky
Při elektrolytickém zinkování vylučujeme zinek z roztoku elektrolytu pomocí elektrického proudu. Ocelový díl plní funkci katody a ionty zinku se redukují přímo na jeho povrchu a vytvářejí souvislou a řízenou vrstvu. Proces vedeme při teplotách výrazně nižších než u žárového zinkování, což umožňuje zachovat rozměrovou stabilitu prvku. Tloušťka povlaku se nejčastěji pohybuje v rozmezí 5–25 µm a jeho rovnoměrnost způsobuje, že nenarušuje montážní tolerance ani geometrii závitů.
Elektrolytické zinkování používáme především u:
- šroubů a matic,
- drobných konstrukčních prvků,
- technických komponent, u nichž záleží na estetice povrchu a přesnosti provedení.
V prostředích s mírnou agresivitou takový povlak účinně chrání ocel před korozí a zároveň nám umožňuje zachovat rozměrovou přesnost dílu a stabilitu jeho technických parametrů, což má podstatný význam u montážních prvků a komponent pracujících v přesných soustavách.
Proč je pozinkovaná ocel odolná proti korozi
Odolnost pozinkované oceli je založena na dvou mechanismech, které působí současně a vzájemně se doplňují, díky čemuž se ochrana neomezuje pouze na povrchové oddělení kovu od prostředí.
Prvním z nich je fyzická bariéra, protože souvislá vrstva zinku účinně izoluje ocel od vlhkosti, kyslíku a průmyslového znečištění, a tím omezuje možnost zahájení korozních reakcí. Druhým mechanismem zůstává katodická ochrana, vyplývající ze skutečnosti, že zinek má nižší elektrochemický potenciál než železo, a proto při poškození povlaku reaguje jako první právě zinek a přebírá oxidační proces.
V důsledku toho ani místní poškrábání nevede k okamžitému rozvoji koroze oceli, protože korozní produkty zinku, zejména oxidy a uhličitany, postupně vyplňují vzniklou štěrbinu a omezují další přístup vlhkosti a kyslíku k podkladu, což výrazně prodlužuje trvanlivost celého konstrukčního prvku.
Rezaví pozinkovaná ocel a jak dlouho vydrží
Čerstvě pozinkovaný povrch má světlý, kovový lesk. V závislosti na složení oceli a podmínkách procesu může být šedší a matnější. Působením vzduchu povlak postupně matní. Na jeho povrchu se vytváří stabilní ochranná vrstva složená z oxidů a uhličitanů zinku. Změna barvy neznamená zhoršení kvality, ale přirozenou etapu zrání povlaku.
Rychlost opotřebení zinku závisí na kategorii korozní agresivity prostředí. Podle PN-EN ISO 12944 rozlišujeme kategorie od C1 do C5. V mírném prostředí může úbytek zinku činit asi 1–2 µm ročně. To znamená, že povlak o tloušťce 100 µm může sloužit několik desetiletí.
V průmyslovém nebo mořském prostředí je rychlost opotřebení vyšší, přesto vhodně zvolená tloušťka povlaku stále umožňuje dosáhnout víceleté trvanlivosti. Právě tato předvídatelná degradace, spočívající v postupném úbytku zinku, činí z pozinkované oceli dlouhodobé řešení.
Použití pozinkované oceli v různých odvětvích
Pozinkovanou ocel využíváme v mnoha odvětvích průmyslu, kde musí konstrukce stabilně fungovat po léta:
- konstrukční a infrastrukturní stavitelství,
- energetický průmysl,
- automobilový průmysl,
- zemědělství,
- strojírenství,
- telekomunikační systémy.
V každém z těchto odvětví jsou prvky vystaveny vlhkosti, kolísání teplot, zasolení nebo průmyslovému znečištění. Vrstva zinku vytváří ochrannou bariéru a zároveň působí elektrochemicky, a proto si pozinkovaná ocel zachovává trvanlivost i v prostředích se zvýšenou korozní agresivitou.
Jak pečovat o pozinkovanou ocel, aby sloužila po desetiletí
Pozinkovaná ocel nevyžaduje složitou údržbu, její trvanlivost však závisí na pravidelné kontrole a uvážlivém používání. V praxi stačí pravidelná prohlídka povrchu a odstraňování usazených nečistot, jako je silniční sůl, průmyslové usazeniny nebo bláto, které mohou urychlovat úbytek vrstvy zinku. Čištění provádíme vodou a jemnými prostředky s neutrálním pH, přičemž se vyhýbáme agresivním chemikáliím a tvrdým brusným nástrojům. V prostředích se zvýšenou korozní agresivitou stojí za zvážení duplexní systém, ve kterém barva tvoří dodatečnou bariéru a zinkový povlak nadále zajišťuje elektrochemickou ochranu.
Ve společnosti Strumet zdůrazňujeme, že klíčový význam má kvalita samotného zinkování a vhodně zvolená tloušťka povlaku, protože právě ty nejvíce rozhodují o tom, zda bude konstrukce fungovat bez problémů po několik desetiletí.
Proces vzniku zinkového povlaku – od lázně po hotový výrobek
Při žárovém zinkování ponořujeme prvky do roztaveného zinku o teplotě 445–455 °C. Kontakt oceli s tekutým kovem spouští intenzivní difuzi, v jejímž důsledku atomy zinku pronikají do struktury železa.
Tento proces probíhá velmi rychle, jeho výsledek však závisí na několika parametrech, které ve společnosti Strumet kontrolujeme v každé etapě. Doba ponoření, teplota lázně a chemické složení oceli rozhodují o tloušťce a struktuře povlaku. Delší doba a vyšší teplota podporují intenzivnější narůstání slitinových vrstev, kratší ponoření umožňuje získat tenčí, jednotnější povlak. Na rozdíl od povlaků nanášených mechanicky vytváří žárové zinkování vrstvu trvale spojenou s ocelí. Povlak se neodlupuje, neodděluje se a zachovává souvislost i v místech vystavených mechanickému zatížení.
Vrstevnatá stavba zinkového povlaku – struktura pod mikroskopem
Zinkový povlak není homogenní. Pod mikroskopem je zřetelně vidět několik charakteristických slitinových vrstev železo-zinek, které narůstají od strany oceli k vnějšímu povrchu. Nejhlubší slitinové vrstvy se vyznačují vysokou tvrdostí, často převyšující tvrdost samotné oceli. Ty odpovídají za odolnost proti otěru a mechanickému poškození. Vnější vrstva, tvořená převážně čistým zinkem, zůstává tvárnější a přebírá roli elektrochemické ochrany. Takové uspořádání způsobuje, že zinkový povlak si zachovává schopnost tlumit nárazy ve vnější vrstvě při současné vysoké mechanické odolnosti slitinových vrstev. V praxi to znamená dobrou odolnost proti poškození vznikajícímu při přepravě a montáži a stabilní chování povlaku v podmínkách dlouhodobého provozu pod vlivem vlhkosti, kolísání teplot a povětrnostních vlivů.
Vzhled zinkového povlaku – proč bývá zinek matný nebo lesklý?
Bezprostředně po zinkování má zinkový povlak nejčastěji světlý, kovový lesk. V závislosti na druhu oceli, obsahu křemíku a teplotě lázně však může povrch získat odstín šedší a matnější. Změna vzhledu neznamená zhoršení kvality. Naopak, v mnoha případech je matný povlak spojen s intenzivnějším rozvojem slitinových vrstev. Během provozu povlak přirozeně prochází procesem stárnutí a působením vzduchu postupně matní a vytváří stabilní ochrannou patinu.
Změna barvy nemá negativní vliv na protikorozní vlastnosti a v praxi často svědčí o správném průběhu reakce zinku s ocelí.
Faktory ovlivňující tloušťku a kvalitu zinkového povlaku
Na výsledek zinkování působí mnoho prvků, které analyzujeme již ve fázi převzetí konstrukce do procesu. Chemické složení oceli, včetně obsahu křemíku a fosforu, má přímý vliv na rychlost narůstání slitinových vrstev.
Významná je také drsnost povrchu, získaná při mechanické přípravě. Příliš hladký povrch omezuje zahájení difuze, zatímco nadměrně nerovný podporuje nekontrolované narůstání povlaku. Teplota lázně a doba ponoření umožňují řídit tloušťku povlaku vědomě, v souladu s určením prvku a podmínkami jeho pozdějšího provozu.
Vliv křemíku na zinkování – Sandelinův jev
Zvláštním případem je ocel se zvýšeným obsahem křemíku. V určitém rozmezí koncentrací dochází k tzv. Sandelinovu jevu, při kterém reakce zinku se železem probíhá mimořádně intenzivně. V praxi to vede ke vzniku velmi silného, šedého a nerovného povlaku, který i přes vysokou hmotnost může vykazovat větší křehkost. Z tohoto důvodu ve společnosti Strumet pokaždé analyzujeme chemické složení oceli a přizpůsobujeme parametry procesu tak, abychom omezili nežádoucí důsledky nadměrné difuze.
Vysokoteplotní zinkování versus standardní – rozdíly technologie
Standardní žárové zinkování provádíme při teplotách okolo 445–455 °C. Pro určité prvky, jako jsou šrouby, matice nebo přesné díly, používáme vysokoteplotní zinkování dosahující asi 560 °C. Vyšší teplota urychluje difuzní reakci a umožňuje získat řízenou tloušťku povlaku při zachování správných montážních tolerancí. Povlak získaný při tomto procesu má zpravidla matnější vzhled a odlišnou vrstevnatou strukturu.
Elektrochemická ochrana – co se děje po poškrábání povlaku?
Jednou z největších předností zinkového povlaku zůstává katodická ochrana. Při místním poškození zinkového povlaku reaguje zinek rychleji než ocel a právě on přebírá korozní proces. V důsledku toho ocel zůstává chráněna, i když je povlak mechanicky narušen. Postupem času korozní produkty zinku vyplňují rýhu a omezují přístup vlhkosti a kyslíku, což zpomaluje další ničení materiálu a umožňuje povlaku zachovat si ochranné vlastnosti.
Odolnost proti mechanickému poškození – tvrdost vrstev
Zinkový povlak se dobře vyrovnává s mechanickým zatížením díky své vrstevnaté stavbě. Vnější vrstva zinku přebírá energii nárazů a drobných deformací a vnitřní slitinové vrstvy Fe-Zn se vyznačují velmi vysokou tvrdostí, často větší než tvrdost konstrukční oceli. V praxi to znamená, že povlak při nárazech nepraská a účinně chrání ocel před hlubším poškozením.
Trvanlivost zinkového povlaku a kategorie korozní agresivity
V mírných podmínkách prostředí si zinkový povlak zachovává své vlastnosti po dobu 30–50 let a v příznivých podmínkách i déle. Rychlost jeho opotřebení závisí na kategorii korozní agresivity prostředí v souladu s normou PN-EN ISO 12944.
V prostředích C4, charakteristických pro průmyslové oblasti, a v kategoriích C5-I a C5-M, zahrnujících agresivní a mořské atmosféry, umožňuje vhodně zvolená tloušťka povlaku zachovat dlouhou životnost bez nutnosti dodatečné ochrany.
Norma PN-EN ISO 1461 – jak měřit tloušťku povlaku?
Tloušťku zinkového povlaku měříme v mikrometrech, nejčastěji pomocí nedestruktivních metod. Norma PN-EN ISO 1461 stanovuje minimální hodnoty tloušťky v závislosti na tloušťce oceli a druhu prvku. Typické povlaky se pohybují v rozmezí 70–150 µm, což zajišťuje účinnou ochranu u většiny konstrukčních použití.
Nejčastější vady povlaku a konstrukční chyby
Problémy s kvalitou povlaku nejčastěji vyplývají z projekčních chyb. Nevhodné odvzdušňovací otvory, uzavřené prostory nebo zbytky barev a svařovacích sprejů mohou vést k lokálním defektům. Tento druh vad nelze vždy odstranit ve fázi procesu, a proto je vhodné zohlednit požadavky žárového zinkování již při návrhu konstrukce.
Oprava poškozeného zinkového povlaku – zásady a metody
Drobná poškození povlaku lze opravovat v souladu s normami, pokud jejich plocha nepřekračuje stanovené hodnoty. Používáme pak barvy s vysokým obsahem zinku, stříkanou metalizaci nebo zinkové pájky při zachování požadované tloušťky opravné vrstvy.
Lakování pozinkované oceli
Zinkování bez problémů kombinujeme s lakováním a vytváříme duplexní systém, který výrazně zvyšuje trvanlivost ochrany. Barva omezuje přístup vlhkosti a kyslíku k povrchu a zinkový povlak přebírá ochranu oceli i pod vrstvou nátěru, a to i tam, kde se objeví drobná poškození. V praxi nám to umožňuje výrazně prodloužit dobu provozu konstrukce a zároveň jí dát konkrétní barvu a estetiku odpovídající požadavkům projektu.
Proč je zinkový povlak nejlepší volbou?
Zinkový povlak zajišťuje ocelovým konstrukcím víceletou ochranu před korozí a dobrou odolnost proti mechanickému zatížení, a to i v náročných provozních podmínkách. Ve společnosti Strumet provádíme žárové zinkování tak, aby si zinkový povlak zachoval své vlastnosti po léta používání, bez potřeby častých oprav nebo dodatečné ochrany.





