
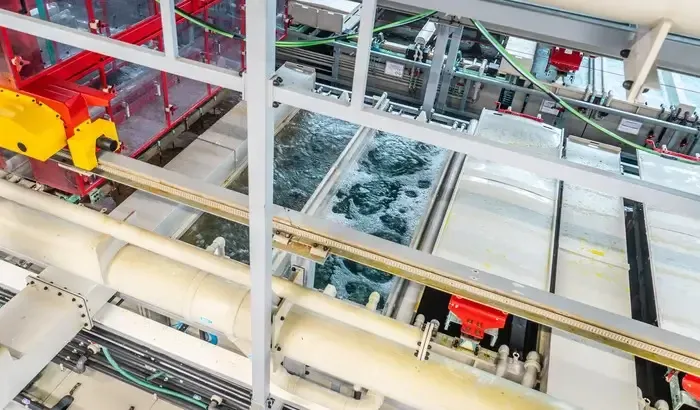
Das Zinkbad ist der Punkt, an dem das Feuerverzinken von der Vorbereitungsphase in den eigentlichen Schutz des Stahls übergeht. Bei Strumet betrachten wir diesen Moment als entscheidend für die Haltbarkeit des gesamten Überzugs. Gerade im Zinkbad läuft die Reaktion ab, die sich in einem späteren Schritt weder korrigieren noch nachbessern lässt. Flüssiges Zink reagiert unmittelbar mit der Stahloberfläche und macht sofort die Qualität der Materialvorbereitung, die Stabilität der Prozessparameter und die Eigenschaften der Charge selbst sichtbar.
Beim Feuerverzinken tauchen wir die Teile in geschmolzenes Zink mit einer Temperatur von etwa 450 °C, was zu einer dauerhaften metallurgischen Verbindung führt. Im Zinkbad reagiert das Zink mit dem Stahl, wodurch ein System von Fe-Zn-Legierungsschichten entsteht, die dauerhaft mit dem Werkstoff verbunden sind. Dadurch löst sich der Überzug nicht ab, blättert nicht ab und bleibt auch an mechanisch beanspruchten Stellen durchgehend. Diese Art des Schutzes kann die Lebensdauer von Stahl je nach Einsatzbedingungen von 25 bis zu 100 Jahren verlängern.
Was ist ein Zinkbad und warum ist es das Schlüsselelement des Metallschutzes
Das Zinkbad besteht nicht im einfachen Überziehen des Stahls mit einer Metallschicht, denn währenddessen findet eine Diffusion zwischen Eisen und Zink statt, die zur Bildung mehrerer charakteristischer Fe-Zn-Legierungsschichten führt. Jede von ihnen ist für andere Werkstoffeigenschaften des Überzugs verantwortlich, von der mechanischen Widerstandsfähigkeit bis zum elektrochemischen Schutz. Die tiefsten Legierungsschichten zeichnen sich durch hohe Härte und Abriebfestigkeit aus, während die äußere Schicht aus reinem Zink die Funktion des anodischen Schutzes übernimmt. Das Zink wird kontrolliert abgetragen und übernimmt den Korrosionsprozess, sodass der Stahl auch bei örtlichen Beschädigungen des Überzugs geschützt bleibt. Aus diesem Grund setzen wir das Feuerverzinken bei Konstruktionen ein, die für den langjährigen Einsatz unter schwierigen Umgebungsbedingungen vorgesehen sind.
Mechanische Vorbereitung – Strahlen vor dem Bad
Dem Prozess des Zinkbads geht eine gründliche mechanische Vorbereitung voraus. Das Strahlen entfernt Walzzunder, Korrosionsprodukte und Reste früherer Schutzschichten. Wir verwenden Strahlmittel wie Stahlguss oder Eisenguss, die die Oberfläche wirksam reinigen und ihr die geeignete Rauheit verleihen.
Diese Rauheit hat unmittelbaren Einfluss auf den Reaktionsverlauf im Zinkbad. Eine zu glatte Oberfläche begrenzt den Beginn der Diffusion, eine übermäßig unebene begünstigt dagegen das unkontrollierte Wachstum der Legierungsschichten. In der Praxis beobachten wir, dass Unterschiede in der mechanischen Vorbereitung trotz identischer Badparameter zu spürbaren Abweichungen in der Schichtdicke führen können.
Für kleinere Teile oder Werkstücke mit besonderer Geometrie lassen wir alternative Vorbereitungsmethoden wie das Gleitschleifen oder Trommeln zu. Unabhängig von der Methode erfordert das Zinkbad eine Oberfläche frei von Zunder und Verunreinigungen, denn nur dann verläuft die Reaktion von Eisen mit Zink gleichmäßig.
Chemische Reinigung – Entfetten und Beizen der Oberfläche
Nach der mechanischen Vorbereitung gehen wir zum chemischen Schritt über. Beim Entfetten entfernen wir Öle, Schmierstoffe und organische Rückstände, die den unmittelbaren Kontakt von Zink und Stahl blockieren würden. Anschließend führen wir das Beizen durch (meist in Salzsäure) und beseitigen Eisenoxide sowie nichtmetallische Rückstände, die beim Walzen und bei der Lagerung entstanden sind. Das Beizen bestimmt die Reaktivität der Oberfläche im Zinkbad. Unzureichend gebeizter Stahl reagiert langsamer und ungleichmäßig mit dem Zink, was zu lokalen Unterschieden in der Struktur des Überzugs führt. Bei übermäßigem Beizen beobachten wir dagegen ein schnelleres Wachstum der Legierungsschichten und eine zunehmende Sprödigkeit – deshalb stimmen wir die Parameter der chemischen Reinigung jeweils auf die Stahlsorte und ihre chemische Zusammensetzung ab.
Spülen und Flussmittelbehandlung – entscheidende Schritte vor dem Eintauchen in Zink
Nach dem Beizen gehen wir zum gründlichen Spülen der Teile über, denn genau in diesem Moment entscheiden wir, ob die Oberfläche in einem Zustand chemischen Gleichgewichts in das Zinkbad eintritt. Wir entfernen Reste von Säuren und Chloriden, die im Kontakt mit flüssigem Zink lokale Störungen der Reaktion und sichtbare Defekte des Überzugs hervorrufen könnten. Ein gut durchgeführtes Spülen verringert das Risiko von Blasen, Porosität und Unterbrechungen der Zinkschicht erheblich.
Unmittelbar nach dem Spülen gehen wir zur Flussmittelbehandlung über und tauchen den Stahl in eine Lösung aus Zinkchlorid und Ammoniumchlorid. In diesem Schritt bereiten wir die Oberfläche auf den Kontakt mit dem flüssigen Metall vor und schützen sie vor erneuter Oxidation. Aus Erfahrung wissen wir, dass sich die Qualität der Flussmittelbehandlung sehr schnell in der Struktur des Überzugs zeigt. Bei Teilen mit komplexer Geometrie und an schwer zugänglichen Stellen entscheidet gerade dieser Schritt darüber, ob sich das Zink gleichmäßig verteilt und eine geschlossene, stabile Schicht bildet.
Trocknen der Werkstücke – warum die Temperatur für das Zinkbad so wichtig ist
Das Trocknen führen wir bei Temperaturen von 120–150 °C durch und überwachen sowohl die Temperatur selbst als auch die Aufheizgeschwindigkeit des Werkstücks. Zu schnelles Erwärmen schwächt die Flussmittelschicht, zu langsames begünstigt chemische Reaktionen, die vor dem Zinkbad nicht ablaufen sollten. Ein gut getrocknetes Teil gelangt in einem Zustand in das flüssige Zink, der eine kontrollierte Diffusion ermöglicht, was sich in einer gleichmäßigen Struktur des Überzugs und einem stabilen Wachstum der Legierungsschichten von den ersten Augenblicken des Prozesses an niederschlägt.
Das eigentliche Zinkbad – Entstehung des Überzugs und der Eisen-Zink-Legierung
Die Bildung des Zinküberzugs beginnen wir mit dem Eintauchen der Teile in geschmolzenes Zink mit einer Temperatur von 445–455 °C. Innerhalb weniger Dutzend Sekunden entstehen nacheinander die Legierungsschichten, deren Dicke und Struktur von Tauchzeit, Badtemperatur und der chemischen Zusammensetzung des Stahls abhängen. Bei Teilen wie Schrauben und Muttern arbeiten wir bei erhöhter Temperatur von etwa 560 °C, wodurch wir das Wachstum des Überzugs unter Kontrolle halten und die erforderlichen Gebrauchstoleranzen einhalten können. Besondere Aufmerksamkeit widmen wir dem Silizium- und Phosphorgehalt, da diese den größten Einfluss auf die Reaktionsgeschwindigkeit und den Aufbau der Legierungsschichten haben. Die Prozessparameter steuern wir bewusst so, dass der Überzug nicht übermäßig wächst und seine Struktur mechanische Widerstandsfähigkeit und Stabilität über einen langen Nutzungszeitraum behält.
Ökologie und Ökonomie – warum sich das Feuerverzinken lohnt
Mit dem Zinkbad lässt sich Stahl in einem einzigen Prozess für viele Jahre schützen, ohne zyklisches Lackieren und häufige Wartungsarbeiten. In der Praxis bedeutet das einen geringeren Verbrauch an Schutzmaterialien und weniger Eingriffe an fertigen Konstruktionen über viele Betriebsjahre.
Bei Strumet führen wir das Feuerverzinken in kontrollierten, geschlossenen technologischen Kreisläufen mit Energierückgewinnung und ständiger Überwachung des Prozessablaufs durch. Seit Jahren schützen wir auf diese Weise jährlich zehntausende Tonnen Stahl und übergeben die Konstruktionen mit einem Zinküberzug, der dem langfristigen Einsatz in anspruchsvoller Umgebung problemlos standhält.





