
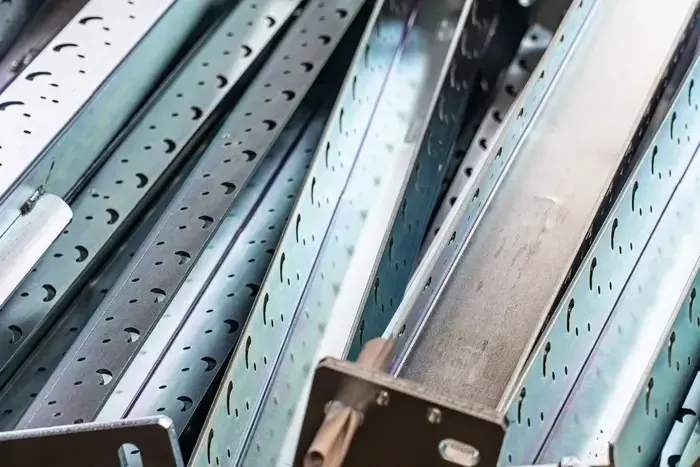
Verzinkter Stahl ist ein Werkstoff, der in der Praxis über die Haltbarkeit der gesamten Konstruktion entscheidet. Wir sprechen hier nicht von einer dünnen Dekorationsschicht, sondern von einer Schutztechnologie, die das Verhalten des Stahls in einer Umgebung mit Feuchtigkeit, wechselnden Temperaturen und industriellen Verunreinigungen verändert. Beim Feuerverzinken bedeckt das Zink nicht nur die Oberfläche, sondern reagiert mit dem Eisen und bildet Fe–Zn-Legierungsschichten, die dauerhaft mit dem Untergrund verbunden sind.
Die Korrosion von Stahl ist ein elektrochemischer Prozess, der unmittelbar nach dem Kontakt des Metalls mit Wasser und Sauerstoff beginnt. In Bau-, Energie- oder Industriekonstruktionen bedeutet das eine sinkende Tragfähigkeit, den Verlust des ästhetischen Erscheinungsbilds und steigende Instandhaltungskosten. Ein fachgerecht ausgeführter Zinküberzug unterbricht diesen Prozess auf Werkstoffebene – er trennt den Stahl von der Umgebung und übernimmt zugleich die Korrosionsreaktionen an eventuellen Beschädigungsstellen.
Bei richtig gewählter Überzugsdicke und unter Berücksichtigung der Korrosivitätskategorie der Umgebung kann verzinkter Stahl 30, 40 oder sogar über 50 Jahre ohne Sanierung im Einsatz sein. Deshalb ist er im modernen Bauwesen und in der Industrie kein technologisches Beiwerk, sondern ein Planungsstandard, der den gesamten Lebenszyklus der Konstruktion beeinflusst.
Worin besteht der Prozess des Verzinkens von Stahl
Bei Strumet führen wir das Verzinken als bewussten technologischen Schritt durch, bei dem wir den Stahl mit einer Zinkschicht schützen, um ihn wirksam vor Korrosion in atmosphärischer und industrieller Umgebung zu bewahren. Wir betrachten es nicht als einfaches Überziehen der Oberfläche mit Metall, sondern als Prozess, der Haltbarkeit, Sicherheit und Betriebskosten der gesamten Konstruktion unmittelbar beeinflusst.
Je nach Verwendungszweck des Bauteils und seinen Einsatzbedingungen setzen wir zwei Haupttechnologien ein:
- Feuerverzinken,
- elektrolytisches Verzinken.
Beim Feuerverzinken tauchen wir den Stahl in flüssiges Zink, was zur Bildung von Legierungsschichten führt, die dauerhaft mit dem Untergrund verbunden sind. So erhalten wir einen dicken, widerstandsfähigen Überzug für Konstruktionen, die in anspruchsvoller Umgebung arbeiten.
Beim elektrolytischen Verzinken scheiden wir Zink aus einer Lösung mithilfe von elektrischem Strom ab, wodurch wir einen dünneren, sehr gleichmäßigen Überzug erhalten, der die Maßtoleranzen des Bauteils nicht wesentlich beeinflusst.
Jede dieser Methoden liefert ein anderes Ergebnis hinsichtlich Schichtdicke, Struktur und Korrosionsbeständigkeit, deshalb wählen wir die Technologie stets passend zur Funktion, die das Bauteil unter realen Einsatzbedingungen erfüllen soll.
Feuerverzinken – dauerhafter Schutz für große Konstruktionen
Beim Feuerverzinken tauchen wir den Stahl in ein Zinkbad mit einer Temperatur von 445–455 °C. Bei dieser Temperatur findet eine intensive Diffusion zwischen Eisen und Zink statt. Das Zink bleibt nicht nur an der Oberfläche – die Atome dringen in die Struktur des Stahls ein und bilden Fe-Zn-Legierungsschichten mit unterschiedlicher Härte und Zusammensetzung.
Die typische Struktur des Überzugs besteht aus mehreren Schichten:
- Legierungsschichten am Untergrund, sehr hart und abriebfest,
- einer äußeren Schicht aus reinem Zink, plastischer und für den anodischen Schutz zuständig.
Die Dicke des Überzugs beim Feuerverzinken liegt meist im Bereich von 70–150 µm, entsprechend den Anforderungen der Norm PN-EN ISO 1461. Bei Stahl mit bestimmter chemischer Zusammensetzung oder bei größerer Bauteildicke kann der Überzug noch dicker sein.
Ein Vorteil dieser Methode bleibt, dass das Zink alle Flächen des Bauteils erreicht – auch das Innere geschlossener Profile, technologische Hohlräume oder Bohrungen. Der Schutz umfasst den gesamten Querschnitt der Konstruktion und nicht nur die sichtbaren Bereiche.
Das Feuerverzinken setzen wir ein bei:
- Konstruktionen von Industriehallen,
- Brücken und Hochstraßen,
- Strommasten,
- Tragsystemen für Industrieanlagen,
- Bauteilen der Straßen- und Bahninfrastruktur.
Elektrolytisches Verzinken – Präzision für kleinere Bauteile
Beim elektrolytischen Verzinken scheiden wir Zink aus einer Elektrolytlösung mithilfe von elektrischem Strom ab. Das Stahlteil fungiert als Kathode, und die Zinkionen werden unmittelbar auf seiner Oberfläche reduziert und bilden eine dichte, kontrollierte Schicht. Den Prozess führen wir bei deutlich niedrigeren Temperaturen als beim Feuerverzinken durch, wodurch die Maßhaltigkeit des Bauteils erhalten bleibt. Die Schichtdicke liegt meist im Bereich von 5–25 µm, und ihre Gleichmäßigkeit sorgt dafür, dass weder die Montagetoleranzen noch die Gewindegeometrie beeinträchtigt werden.
Das elektrolytische Verzinken setzen wir vor allem ein bei:
- Schrauben und Muttern,
- kleinen Konstruktionselementen,
- technischen Komponenten, bei denen Oberflächenästhetik und Fertigungspräzision zählen.
In Umgebungen mit moderater Aggressivität schützt ein solcher Überzug den Stahl wirksam vor Korrosion und ermöglicht es uns zugleich, die Maßgenauigkeit des Teils und die Stabilität seiner technischen Parameter zu bewahren, was bei Montageelementen und Komponenten in Präzisionssystemen von erheblicher Bedeutung ist.
Warum verzinkter Stahl korrosionsbeständig ist
Die Beständigkeit von verzinktem Stahl beruht auf zwei Mechanismen, die gleichzeitig wirken und sich gegenseitig ergänzen, sodass sich der Schutz nicht auf die bloße oberflächliche Trennung des Metalls von der Umgebung beschränkt.
Der erste ist die physikalische Barriere, denn die durchgehende Zinkschicht isoliert den Stahl wirksam von Feuchtigkeit, Sauerstoff und industriellen Verunreinigungen und begrenzt damit die Möglichkeit, dass Korrosionsreaktionen einsetzen. Der zweite Mechanismus ist der kathodische Schutz, der sich daraus ergibt, dass Zink ein niedrigeres elektrochemisches Potenzial hat als Eisen; wird der Überzug beschädigt, reagiert daher zuerst das Zink und übernimmt den Oxidationsprozess.
Infolgedessen führt selbst ein örtlicher Kratzer nicht zur sofortigen Entwicklung von Stahlkorrosion, da die Korrosionsprodukte des Zinks, hauptsächlich Oxide und Carbonate, den entstandenen Spalt allmählich füllen und den weiteren Zutritt von Feuchtigkeit und Sauerstoff zum Untergrund begrenzen, was die Haltbarkeit des gesamten Konstruktionsbauteils deutlich verlängert.
Rostet verzinkter Stahl und wie lange hält er
Eine frisch verzinkte Oberfläche hat einen hellen, metallischen Glanz. Je nach Zusammensetzung des Stahls und Prozessbedingungen kann sie grauer und matter sein. Unter dem Einfluss der Luft wird der Überzug allmählich matt. Auf seiner Oberfläche bildet sich eine stabile Schutzschicht aus Zinkoxiden und -carbonaten. Die Farbänderung bedeutet keine Verschlechterung der Qualität, sondern eine natürliche Reifephase des Überzugs.
Das Tempo des Zinkverbrauchs hängt von der Korrosivitätskategorie der Umgebung ab. Gemäß PN-EN ISO 12944 unterscheiden wir die Kategorien C1 bis C5. In moderater Umgebung kann der Zinkverlust etwa 1–2 µm pro Jahr betragen. Das bedeutet, dass ein Überzug mit einer Dicke von 100 µm mehrere Jahrzehnte im Einsatz sein kann.
In industrieller oder maritimer Umgebung ist der Verbrauch höher, doch eine passend gewählte Überzugsdicke ermöglicht weiterhin eine langjährige Haltbarkeit. Gerade dieser vorhersehbare Abbau durch den allmählichen Verbrauch des Zinks macht verzinkten Stahl zu einer Langzeitlösung.
Verwendung von verzinktem Stahl in verschiedenen Branchen
Verzinkten Stahl setzen wir in vielen Industriezweigen ein, in denen Konstruktionen über Jahre stabil arbeiten müssen:
- Konstruktiver Hochbau und Infrastrukturbau,
- Energiewirtschaft,
- Automobilbau,
- Landwirtschaft,
- Maschinenbau,
- Telekommunikationssysteme.
In jeder dieser Branchen sind die Bauteile Feuchtigkeit, Temperaturschwankungen, Salzbelastung oder industriellen Verunreinigungen ausgesetzt. Die Zinkschicht bildet eine Schutzbarriere und wirkt zugleich elektrochemisch, deshalb behält verzinkter Stahl seine Haltbarkeit auch in Umgebungen mit erhöhter Korrosionsbelastung.
Wie pflegt man verzinkten Stahl, damit er Jahrzehnte hält
Verzinkter Stahl erfordert keine komplizierte Wartung, doch seine Haltbarkeit hängt von regelmäßiger Kontrolle und bewusster Nutzung ab. In der Praxis genügen eine regelmäßige Inspektion der Oberfläche und das Entfernen anhaftender Verunreinigungen wie Streusalz, Industrieablagerungen oder Schlamm, die den Verbrauch der Zinkschicht beschleunigen können. Die Reinigung führen wir mit Wasser und milden Mitteln mit neutralem pH-Wert durch und vermeiden aggressive Chemikalien und harte Scheuerwerkzeuge. In Umgebungen mit erhöhter Korrosivität lohnt es sich, ein Duplex-System in Betracht zu ziehen, bei dem die Farbe eine zusätzliche Barriere bildet und der Zinküberzug weiterhin den elektrochemischen Schutz gewährleistet.
Bei Strumet betonen wir, dass die Qualität des Verzinkens selbst und eine passend gewählte Überzugsdicke von entscheidender Bedeutung sind, denn sie bestimmen am stärksten, ob die Konstruktion mehrere Jahrzehnte problemlos arbeitet.
Entstehung des Zinküberzugs – vom Bad zum fertigen Erzeugnis
Beim Feuerverzinken tauchen wir die Bauteile in geschmolzenes Zink mit einer Temperatur von 445–455 °C. Der Kontakt des Stahls mit dem flüssigen Metall löst eine intensive Diffusion aus, bei der Zinkatome in die Struktur des Eisens eindringen.
Dieser Prozess verläuft sehr schnell, doch sein Ergebnis hängt von mehreren Parametern ab, die wir bei Strumet in jeder Phase kontrollieren. Tauchzeit, Badtemperatur und chemische Zusammensetzung des Stahls bestimmen Dicke und Struktur des Überzugs. Eine längere Zeit und höhere Temperatur begünstigen ein intensiveres Anwachsen der Legierungsschichten, ein kürzeres Eintauchen ergibt einen dünneren, einheitlicheren Überzug. Anders als mechanisch aufgebrachte Überzüge bildet das Feuerverzinken eine dauerhaft mit dem Stahl verbundene Schicht. Der Überzug blättert nicht ab, löst sich nicht und bleibt auch an mechanisch belasteten Stellen durchgängig.
Schichtaufbau des Zinküberzugs – die Struktur unter dem Mikroskop
Der Zinküberzug ist nicht homogen. Unter dem Mikroskop erkennt man deutlich mehrere charakteristische Eisen-Zink-Legierungsschichten, die vom Stahl aus zur äußeren Oberfläche hin anwachsen. Die tiefsten Legierungsschichten zeichnen sich durch eine hohe Härte aus, die oft die Härte des Stahls selbst übertrifft. Sie sind für die Abriebfestigkeit und die Beständigkeit gegen mechanische Beschädigungen zuständig. Die äußere Schicht, hauptsächlich aus reinem Zink aufgebaut, bleibt plastischer und übernimmt die Rolle des elektrochemischen Schutzes. Dieser Aufbau führt dazu, dass der Zinküberzug die Fähigkeit behält, Stöße in der äußeren Schicht zu dämpfen, bei gleichzeitig hoher mechanischer Beständigkeit der Legierungsschichten. In der Praxis bedeutet das eine gute Beständigkeit gegen Beschädigungen, die beim Transport und bei der Montage entstehen, sowie ein stabiles Verhalten des Überzugs bei langfristiger Nutzung unter Einfluss von Feuchtigkeit, Temperaturschwankungen und Witterung.
Aussehen des Zinküberzugs – warum ist verzinkte Oberfläche mal matt, mal glänzend?
Unmittelbar nach dem Verzinken hat der Zinküberzug meist einen hellen, metallischen Glanz. Je nach Stahlsorte, Siliziumgehalt und Badtemperatur kann die Oberfläche jedoch einen eher grauen und matten Farbton annehmen. Die Veränderung des Aussehens bedeutet keine Verschlechterung der Qualität. Im Gegenteil: In vielen Fällen hängt ein matter Überzug mit einer intensiveren Entwicklung der Legierungsschichten zusammen. Im Laufe der Nutzung durchläuft der Überzug natürlich einen Alterungsprozess und wird unter dem Einfluss der Luft allmählich matt, wobei sich eine stabile Schutzpatina bildet.
Die Farbänderung wirkt sich nicht negativ auf die Korrosionsschutzeigenschaften aus und zeugt in der Praxis oft vom richtigen Ablauf der Reaktion zwischen Zink und Stahl.
Faktoren, die Dicke und Qualität des Zinküberzugs beeinflussen
Das Endergebnis des Verzinkens wird von vielen Elementen beeinflusst, die wir bereits bei der Annahme der Konstruktion zum Prozess analysieren. Die chemische Zusammensetzung des Stahls, einschließlich des Silizium- und Phosphorgehalts, hat unmittelbaren Einfluss auf das Anwachstempo der Legierungsschichten.
Von erheblicher Bedeutung ist auch die Oberflächenrauheit, die bei der mechanischen Vorbereitung erzielt wird. Eine zu glatte Oberfläche begrenzt den Beginn der Diffusion, eine übermäßig unebene begünstigt ein unkontrolliertes Anwachsen des Überzugs. Badtemperatur und Tauchzeit erlauben es, die Schichtdicke bewusst zu steuern, angepasst an den Verwendungszweck des Bauteils und seine späteren Einsatzbedingungen.
Einfluss von Silizium auf das Verzinken – der Sandelin-Effekt
Einen Sonderfall stellt Stahl mit erhöhtem Siliziumgehalt dar. In einem bestimmten Konzentrationsbereich kommt es zum sogenannten Sandelin-Effekt, bei dem die Reaktion zwischen Zink und Eisen außergewöhnlich intensiv verläuft. In der Praxis führt dies zu einem sehr dicken, grauen und unebenen Überzug, der trotz hoher Masse eine größere Sprödigkeit aufweisen kann. Aus diesem Grund analysieren wir bei Strumet jedes Mal die chemische Zusammensetzung des Stahls und passen die Prozessparameter so an, dass die unerwünschten Folgen einer übermäßigen Diffusion begrenzt werden.
Hochtemperaturverzinken und Standardverzinken – Unterschiede der Technologie
Das Standard-Feuerverzinken führen wir bei Temperaturen von etwa 445–455 °C durch. Für bestimmte Bauteile wie Schrauben, Muttern oder Präzisionsteile setzen wir das Hochtemperaturverzinken ein, das bis etwa 560 °C reicht. Die höhere Temperatur beschleunigt die Diffusionsreaktion und ermöglicht eine kontrollierte Schichtdicke bei Einhaltung der erforderlichen Montagetoleranzen. Der in diesem Verfahren erzielte Überzug hat in der Regel ein matteres Aussehen und eine andere Schichtstruktur.
Elektrochemischer Schutz – was geschieht nach dem Ankratzen des Überzugs?
Einer der größten Vorteile des Zinküberzugs bleibt der kathodische Schutz. Bei einer örtlichen Beschädigung des Zinküberzugs reagiert das Zink schneller als der Stahl und übernimmt den Korrosionsprozess. Dadurch bleibt der Stahl geschützt, selbst wenn der Überzug mechanisch verletzt wird. Mit der Zeit füllen die Korrosionsprodukte des Zinks den Kratzer und begrenzen den Zutritt von Feuchtigkeit und Sauerstoff, was die weitere Zerstörung des Werkstoffs verlangsamt und dem Überzug erlaubt, seine Schutzeigenschaften zu behalten.
Beständigkeit gegen mechanische Beschädigungen – Härte der Schichten
Der Zinküberzug kommt dank seines Schichtaufbaus gut mit mechanischen Belastungen zurecht. Die äußere Zinkschicht nimmt die Energie von Stößen und kleinen Verformungen auf, und die inneren Fe-Zn-Legierungsschichten zeichnen sich durch sehr hohe Härte aus, oft größer als die von Baustahl. In der Praxis bedeutet das, dass der Überzug bei Stößen nicht reißt und den Stahl wirksam vor tieferen Schäden schützt.
Haltbarkeit des Zinküberzugs und Korrosivitätskategorien
Unter moderaten Umgebungsbedingungen behält der Zinküberzug seine Eigenschaften 30–50 Jahre, unter günstigen Bedingungen sogar länger. Das Tempo seines Verbrauchs hängt von der Korrosivitätskategorie der Umgebung gemäß der Norm PN-EN ISO 12944 ab.
In Umgebungen der Kategorie C4, die für Industriegebiete typisch ist, sowie in den Kategorien C5-I und C5-M, die aggressive und maritime Atmosphären umfassen, erlaubt eine passend gewählte Überzugsdicke eine lange Lebensdauer ohne zusätzliche Schutzmaßnahmen.
Die Norm PN-EN ISO 1461 – wie misst man die Schichtdicke?
Die Dicke des Zinküberzugs messen wir in Mikrometern, meist mit zerstörungsfreien Methoden. Die Norm PN-EN ISO 1461 legt Mindestwerte der Schichtdicke in Abhängigkeit von der Stahldicke und der Art des Bauteils fest. Typische Überzüge liegen im Bereich von 70–150 µm, was in den meisten konstruktiven Anwendungen einen wirksamen Schutz gewährleistet.
Häufigste Überzugsfehler und Konstruktionsfehler
Probleme mit der Überzugsqualität resultieren meist aus Konstruktionsfehlern. Ungeeignete Entlüftungsöffnungen, geschlossene Hohlräume oder Rückstände von Farben und Schweißsprays können zu örtlichen Defekten führen. Solche Fehler lassen sich im Prozess nicht immer beseitigen, deshalb lohnt es sich, die Anforderungen des Feuerverzinkens bereits bei der Konstruktionsplanung zu berücksichtigen.
Ausbesserung eines beschädigten Zinküberzugs – Regeln und Methoden
Kleine Beschädigungen des Überzugs lassen sich normgerecht ausbessern, sofern ihre Fläche bestimmte Werte nicht überschreitet. Dabei setzen wir Farben mit hohem Zinkgehalt, thermisches Spritzen oder Zinklote ein, unter Einhaltung der erforderlichen Dicke der Ausbesserungsschicht.
Beschichten von verzinktem Stahl
Das Verzinken lässt sich problemlos mit einer Beschichtung kombinieren und bildet ein Duplex-System, das die Haltbarkeit des Schutzes deutlich erhöht. Die Farbe begrenzt den Zutritt von Feuchtigkeit und Sauerstoff zur Oberfläche, und der Zinküberzug übernimmt den Schutz des Stahls auch unter der Lackschicht, selbst dort, wo kleine Beschädigungen auftreten. In der Praxis ermöglicht uns das, die Nutzungsdauer der Konstruktion erheblich zu verlängern und ihr zugleich eine bestimmte Farbe und eine den Projektanforderungen entsprechende Optik zu geben.
Warum ist der Zinküberzug die beste Wahl?
Der Zinküberzug bietet Stahlkonstruktionen langjährigen Schutz vor Korrosion und eine gute Beständigkeit gegen mechanische Belastungen, selbst unter schwierigen Einsatzbedingungen. Bei Strumet führen wir das Feuerverzinken so durch, dass der Zinküberzug seine Eigenschaften über Jahre der Nutzung behält, ohne dass häufige Reparaturen oder zusätzliche Schutzmaßnahmen nötig wären.





