Feuerverzinken ist eine der wirksamsten Methoden, Stahl vor Korrosion zu schützen. Bei geeigneter Vorbereitung kann der Zinküberzug eine Konstruktion 30 oder sogar 100 Jahre lang ohne jede Wartung schützen. Das Problem: Viele Mängel, die erst in der Feuerverzinkerei zutage treten, haben ihren Ursprung deutlich früher – in der Konstruktionsphase oder in der Schweißerei. Wir haben 5 Fehler zusammengestellt, die den Verzinkungsprozess am häufigsten erschweren und die Haltbarkeit des Überzugs verringern.
1. Wahl der geeigneten Stahlsorte – das Fundament für ein haltbares Feuerverzinken
Die chemische Zusammensetzung des Stahls beeinflusst unmittelbar den Verlauf der Reaktion mit dem flüssigen Zink. Besonders wichtig ist der Gehalt an Silizium (Si) und Phosphor (P). Das Feuerverzinken liefert die besten Ergebnisse bei Stahl mit einem Siliziumgehalt unter 0,03 % oder im Bereich von 0,15–0,25 % (dafür ist der sogenannte Sandelin-Effekt verantwortlich). Stähle mit einem Si-Gehalt im Bereich von 0,03–0,14 % können übermäßig reagieren: Der Überzug wird zu dick, spröde und gräulich statt glänzend. Einen ähnlichen Effekt verursacht ein erhöhter Phosphorgehalt.
Der Fehler besteht darin, dass Konstrukteure den Stahl ausschließlich nach Festigkeitsparametern auswählen und seine Reaktivität im Zinkbad außer Acht lassen. Die Lösung ist die Prüfung der Werkstoffzeugnisse vor der Beauftragung der Verzinkung und – wenn möglich – die Wahl eines Stahls, der als „für das Feuerverzinken geeignet“ ausgewiesen ist.
2. Technologische Öffnungen – Garantie für Sicherheit und Qualität des Überzugs
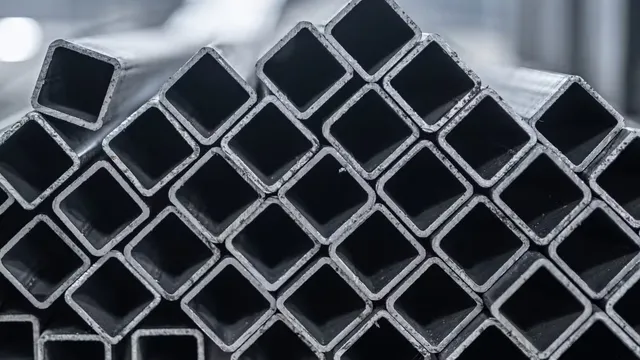
Das ist technisch der schwerwiegendste Fehler, der ernste Folgen für die Sicherheit haben kann. Geschlossene Profile (Rohre, Kästen, Hohlkörper) ohne Entlüftung und Entwässerung, die in flüssiges Zink mit einer Temperatur von ca. 450 °C getaucht werden, können infolge der Ausdehnung eingeschlossener Luft oder Flüssigkeitsdämpfe explosionsartig bersten. Fehlende geeignete Abläufe wirken sich auch nachteilig auf die Qualität aus, denn das Zink sammelt sich im Inneren der Profile und bildet Verdickungen, „Zapfen“ sowie Stellen mit ungleichmäßiger Schichtdicke.
Richtig ausgelegte Öffnungen sollten sich am tiefsten und am höchsten Punkt jedes geschlossenen Querschnitts befinden, sodass ein Drehen des Bauteils während des Prozesses überflüssig wird. Die Mindestgröße der Öffnungen hängt von den Profilabmessungen ab – die in der Feuerverzinkerei von Strumet geltenden detaillierten Vorgaben zeigt die folgende Tabelle:
| Innenmaße des geschlossenen Profils (mm), kleiner als: | Mindestdurchmesser der Öffnungen (mm) an den gegenüberliegenden Enden des Profils und deren Anzahl: | ||||
| Rund | Quadratisch | Rechteckig | 1 Öffnung | 2 Öffnungen | 3 Öffnungen |
| 15 | 15 | 20 × 10 | 8 | – | – |
| 20 | 20 | 30 × 15 | 10 | – | – |
| 30 | 30 | 40 × 20 | 12 | 10 | – |
| 60 | 60 | 80 × 40 | 20 | 12 | 10 |
| 80 | 80 | 80 × 60 | 20 | 18 | 12 |
| 100 | 100 | 120 × 80 | 25 | 20 | 12 |
| 120 | 120 | 160 × 80 | 30 | 25 | 16 |
| 160 | 160 | 200 × 120 | 40 | 25 | 16 |
| 200 | 200 | 260 × 140 | 50 | 30 | 16 |
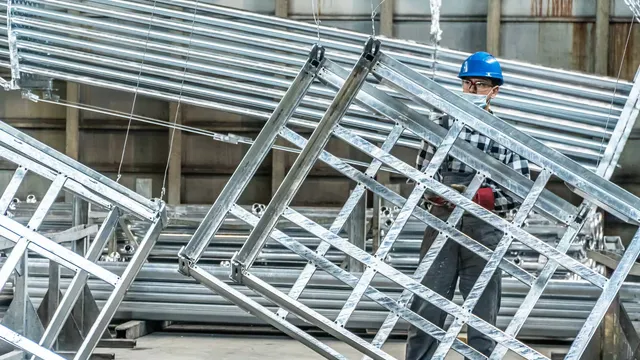
Unsere Feuerverzinkerei verfügt über ein Zinkbad mit den Abmessungen 10,2 × 1,4 × 2,7 m, was das Verzinken großer und weitverzweigter Konstruktionen ermöglicht – gerade deshalb erfordert die Auslegung ihrer Abläufe besondere Sorgfalt.
3. Feuerverzinken und galvanische Verzinkung – warum sie einen anderen Ansatz erfordern
Der Unterschied zwischen Feuerverzinken und galvanischer Verzinkung besteht nicht nur in der Schichtdicke (50–100 μm vs. 3–25 μm), sondern vor allem in den unterschiedlichen Anforderungen an die Geometrie der Teile. Beim Feuerverzinken werden die Bauteile in ein Bad mit flüssigem Zink getaucht, sodass Spalte und Überlappungsverbindungen zu einer Falle für die beim Beizen verwendeten Säuren werden. Wurden Bleche überlappend ohne durchgehende Schweißung oder ohne Einhaltung eines Spalts von mindestens 2,5 mm bei unterbrochener Naht angeordnet, bleibt die Säure zwischen den Blechen eingeschlossen. Nach dem Verzinken wird sie nach und nach ausgespült und verursacht Unterwanderungskorrosion sowie charakteristische rostige „Ausblutungen“.
Wie der Polnische Verzinkerverband darlegt, ist die Regel einfach: entweder eine durchgehende und dichte Naht oder eine unterbrochene mit Einhaltung eines geeigneten Spiels. Niemals eine Überlappung ganz ohne Schweißung.
4. Schweißnähte und Verbindungen – wie schweißt man, damit die Verzinkung an den Kontaktstellen nicht rostet?
Der Zinküberzug ist nur so gut wie der Untergrund, auf dem er liegt. Schweißschlacke, Spritzer, nicht abgeschliffene Poren und eine übermäßig raue Nahtoberfläche verhindern ein gleichmäßiges Aufbringen des Zinks. An diesen Stellen ist die Schicht dünner, ungleichmäßig oder haftet gar nicht – was einen Einstiegspunkt für Korrosion bedeutet.
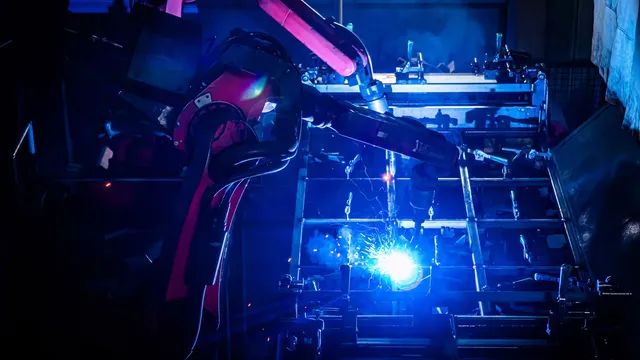
Gemäß den Branchenvorgaben (über die unter anderem der Ingenieur-Ratgeber schreibt) sollten Schweißnähte für das Feuerverzinken im halbautomatischen Verfahren unter Schutzgas ausgeführt werden. Das Schweißen mit umhüllten Elektroden birgt das Risiko einer schlechten Überzugsqualität, da die Schweißumhüllung vor dem Verzinken unbedingt entfernt werden muss – was bei komplexen Konstruktionen in der Praxis schwierig sein kann. Die Kanten der Bauteile sind zu fasen oder abzurunden: Eine scharfe Kante führt dazu, dass das Zink abläuft und nicht die erforderliche Schutzdicke erreicht.
Der technologische Prozess des Feuerverzinkens bei Strumet umfasst die Kontrolle des Untergrunds vor dem Eintauchen, dennoch liegt die Verantwortung für die Qualität der Schweißnähte stets beim Hersteller der Konstruktion.
5. Duplex-System, also wie man die Oberfläche für das Lackieren von Verzinkung vorbereitet
Plant der Kunde nach dem Verzinken zusätzlich eine Lackierung (das sogenannte Duplex-System), muss er wissen, dass frische Feuerverzinkung ein schwieriger Untergrund für Farben ist. Die glatte, passive Oberfläche aus Zinkoxid verbindet sich schlecht mit Anstrichstoffen – insbesondere mit Alkyd- und Epoxidbeschichtungen. Die Lösung ist ein leichtes Sweep-Strahlen (engl. Kehrstrahl) oder der Einsatz einer speziell für Zink vorgesehenen Grundierung.
Eine passend gewählte Farbe für verzinkte Oberflächen, aufgebracht im Duplex-System, ermöglicht nicht nur jeden beliebigen Farbton aus der RAL-Palette, sondern verlängert – dank des Synergieeffekts beider Überzüge – die Zeit bis zur ersten Instandhaltung erheblich im Vergleich zu reiner Verzinkung oder reiner Farbe. Schätzungen zufolge ist die Haltbarkeit eines Duplex-Systems 1,5- bis 2,5-mal länger als die Summe der Haltbarkeit jeder einzelnen Schicht.
FAQ – häufigste Fragen zur Vorbereitung von Stahl für das Verzinken
Rostet Verzinkung nach einigen Jahren Nutzung?
Der Zinküberzug selbst rostet nicht – Zink ist ein Metall, das deutlich langsamer korrodiert als Stahl und auf seiner Oberfläche stabile Carbonatverbindungen (Patina) bildet, die den Abbauprozess zusätzlich verlangsamen. Treten auf einer verzinkten Konstruktion Rostspuren auf, dann meist an Stellen mechanischer Beschädigung, an scharfen Kanten, bei fehlerhaften Schweißnähten oder – wie oben beschrieben – infolge von Unterwanderungskorrosion durch Konstruktionsfehler.
Welche Arten der Verzinkung gibt es und welche wählt man für große Konstruktionen?
Die grundlegenden Arten der Verzinkung sind das Feuerverzinken (Tauchverzinken) und die galvanische Verzinkung (elektrolytisch). Für große Stahlkonstruktionen, die schwierigen Witterungsbedingungen ausgesetzt sind, empfehlen wir entschieden das Feuerverzinken – es liefert einen mehrfach dickeren und haltbareren Überzug.
Ist der Verzinkungsprozess bei Strumet umweltfreundlich?
Ja. Die Feuerverzinkerei von Strumet arbeitet abwasserfrei. Die im Prozess verwendeten chemischen Bäder sind in einem internen Kreislauf geschlossen – keine flüssigen technologischen Abfälle gelangen in die Umwelt.
Wie schnell kann Strumet meinen Auftrag verzinken?
Der Termin hängt von Größe und Komplexität des Auftrags ab, z. B. ist bei einer Chargenmasse bis 3 t die Abwicklung innerhalb von 10 Stunden möglich. Am besten wenden Sie sich in dieser Angelegenheit direkt an unseren Vertrieb.
Wenn Sie Zweifel an der Vorbereitung Ihrer Konstruktion haben, warten Sie nicht, bis das Problem in der Feuerverzinkerei zutage tritt. Kontaktieren Sie uns bereits in der Konstruktionsphase – wir helfen, kostspielige Nacharbeiten zu vermeiden, und sorgen für einen Überzug, der Ihren Stahl jahrzehntelang schützt.