
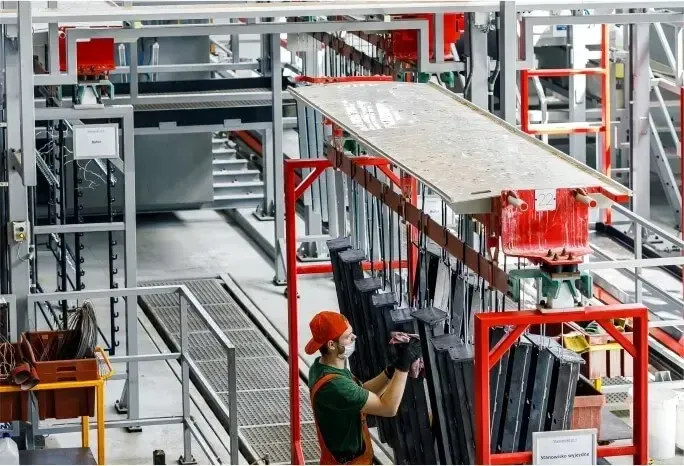
Koroze oceli pohltí ročně několik procent HDP průmyslově vyspělých zemí. Naštěstí se jí dá účinně předcházet – a skutečně tak šetřit. Jednou z nejúčinnějších a nejvýhodnějších metod ochrany ocelových prvků před rezivěním je galvanické zinkování. Právě proto je ve strojírenství, automobilovém a energetickém průmyslu, stavebnictví či telekomunikacích osvědčená galvanovna neocenitelným obchodním partnerem. Podívejme se blíže, co se pod tímto názvem skrývá a jaké standardy by měla splňovat moderní zinkovna.
Co je galvanovna a k čemu slouží?
Stručně řečeno, galvanovna je specializovaný průmyslový závod zabývající se elektrolytickým nanášením kovových povlaků na ocelové prvky. Galvanovna Strumet se specializuje na galvanické zinkování – proces, při kterém se tenká vrstva zinku vylučuje na povrchu kovu pomocí stejnosměrného proudu a elektrolytických lázní.
Zinkový povlak zde plní dvě funkce. Za prvé a především představuje protikorozní bariéru. Zinek chrání ocel jak mechanicky, tím že ji izoluje od prostředí, tak elektrochemicky – jako kov s nižším elektrochemickým potenciálem než železo se oxiduje namísto chráněného podkladu. Díky těmto vlastnostem je galvanizace kovů jedním ze základních prostředků jejich ochrany v podmínkách vystavení vlhkosti, agresivním chemickým médiím nebo proměnlivým povětrnostním podmínkám. Druhým aspektem jsou estetické důvody. Zinkové povlaky, dostupné v různých variantách povrchové úpravy, dodávají konstrukci jednotný vzhled.
Proces galvanického zinkování krok za krokem
Galvanické zinkování je vícestupňový technologický proces, jehož kvalita závisí stejnou měrou na parametrech elektrolýzy jako na pečlivosti, s jakou byl daný povrch předem připraven. Každá fáze má přímý vliv na přilnavost povlaku, jeho jednotnost a ochranné vlastnosti.
Příprava povrchu: odmašťování a moření
V přípravné fázi procházejí ocelové prvky několika po sobě jdoucími vanami. Odmašťování odstraňuje z kovu organické nečistoty: oleje, maziva, prostředky proti rozstřiku při svařování a další povrchově aktivní látky, které by bránily rovnoměrnému vylučování zinku. Dalším krokem je kyselé moření, díky kterému se zbavujeme oxidů železa, válcovenské okuje a rzi a odhalujeme čistý, kovově aktivní podklad. Doba moření závisí na stavu povrchu vsázky; před galvanickou lázní jsou také všechny prvky opakovaně oplachovány.
Elektrolýza a nanášení zinkového povlaku
Vlastní fáze galvanizace spočívá v ponoření připravených prvků do elektrolytické lázně obsahující zinečnaté soli a v průchodu stejnosměrného proudu systémem. Mechanismus je jednoduchý: zinečnaté ionty (Zn²⁺) migrují vlivem elektrického pole ke katodě (tj. k zinkovanému prvku) a redukují se na kovový zinek, který se usazuje na povrchu. Rychlost narůstání povlaku, jeho textura a mechanické vlastnosti závisí na:
- proudové hustotě (A/dm²),
- teplotě a složení lázně,
- hodnotě pH,
- přítomnosti a koncentraci organických přísad (zjasňovačů, vyrovnávačů apod.).
Tyto parametry nejsou konstantní, proto musí být k zajištění opakovatelnosti procesu průběžně monitorovány počítačovými systémy a korigovány technology.
Pasivace a druhy povrchových úprav
Čerstvě pozinkované prvky – třebaže už jsou chráněny zinkem – vyžadují dodatečnou chemickou úpravu zvanou pasivace. Spočívá v ponoření konstrukce do chromanových nebo bezchromových roztoků, které na povrchu zinku vytvářejí tenkou, kompaktní vrstvu oxidů a hydroxidů. Podle složení pasivační lázně a doby kontaktu jsou možné následující varianty povrchové úpravy:
- modrá (bezbarvá) pasivace – nejtenčí pasivační vrstva s mírným duhovým leskem;
- žlutá (zlatá) pasivace – silnější chromanová vrstva, výrazný zlatožlutý odstín, zvýšená odolnost proti korozi;
- černá pasivace – vrstva s přídavkem solí stříbra nebo niklu v lázni, estetický efekt blízký černění (oxidování).
Ve Strumetu používáme bezchromovou pasivaci založenou mimo jiné na sloučeninách titanu. Tento zákrok výrazně prodlužuje odolnost povlaku vůči bílé korozi (korozi zinku) a zlepšuje jeho bariérové vlastnosti, a navíc je ze všech dostupných metod tou nejekologičtější.
Závěsová a bubnová linka ve Strumetu – moderní galvanovně ve Slezsku
Strumet se může pochlubit více než 30 lety zkušeností v oboru a galvanovna ve Slezsku, kterou jsme uvedli do provozu v polovině roku 2020, patří k nejmodernějším zařízením pro galvanické zinkování v Polsku. Srdcem závodu jsou dvě plně automatizované výrobní linky. Závěsová linka je určena pro zpracování větších konstrukčních prvků. Přijímá konstrukce o rozměrech do 2,8 m délky × 0,8 m šířky × 1,8 m hloubky, při maximální hmotnosti vsázky 600 kg na jednu traverzu a ploše do 1200 dm² na traverzu. Bubnová linka slouží k zinkování drobných dílů (spojek, šroubů, matic, podložek, svorek) volně ložených.
Obě linky jsou vybaveny autonomními transportéry, které přenášejí prvky mezi jednotlivými procesními vanami bez účasti obsluhy. Parametry lázně – teplota, pH, vodivost, koncentrace zinečnatých solí a organické přísady – jsou zaznamenávány a sledovány počítačovým monitorovacím systémem v reálném čase. Nad správným složením technologických roztoků dohlížejí chemici, kteří disponují vlastní analytickou laboratoří.
Proč zadat galvanické zinkování? Kvalita, termíny a ekologie
Různé druhy galvanizace se uplatňují v různých odvětvích; konkrétní řešení se vždy volí podle rozsahu a požadovaného efektu. Pokud jde o galvanické zinkování, jednou z jeho největších předností je možnost přesně řídit tloušťku nanášeného povlaku. Podle požadavků zákazníka a provozních podmínek konstrukce závod nabízí povlaky v rozsahu 3–25 µm (při plné opakovatelnosti výsledků!). Moderní infrastruktura a zpracovatelské kapacity Strumetu se navíc promítají do konkurenceschopných termínů – do 24 hodin u zakázek o hmotnosti do 100 kg a nejvýše 72 hodin u hmotnosti 1–3 t. Denní zpracovatelská kapacita naší galvanovny dosahuje 20 000 kg, což z ní činí jednu z největších a nejvýkonnějších v zemi.
Na závěr je třeba zmínit, že činnost Strumetu provází vždy péče o přírodu. Díky použití pokročilého systému čištění a regenerace technologických roztoků pracují procesní lázně v uzavřeném okruhu (zařízení neprodukuje průmyslové odpadní vody). Toto řešení je v souladu se standardy BAT a splňuje přísné environmentální požadavky kladené na moderní galvanizační závody v Evropské unii.
FAQ – nejčastější otázky o galvanovně
Čím se liší galvanické zinkování od žárového?
Žárové zinkování (HDG – Hot-Dip Galvanizing) spočívá v ponoření ocelových prvků do tekutého zinku o teplotě přibližně 450 °C. Získaný povlak je velmi trvanlivý, ale silnější a lokálně více proměnlivý, zejména v rozích a obtížně přístupných místech. Galvanické (elektrolytické) zinkování probíhá při okolní teplotě za použití stejnosměrného proudu. Umožňuje získat výrazně tenčí a jednotnější povlaky (3–25 µm), a je proto doporučeným řešením u závitových prvků, přesných strojních dílů a dalších prvků vyžadujících přesné rozměrové tolerance.
Jakou tloušťku zinkového povlaku lze získat elektrolytickou metodou?
Ve standardním procesu galvanického zinkování se získávají povlaky v rozmezí 3–25 µm. Nejčastěji používané tloušťky v průmyslu jsou 5–12 µm pro prvky provozované v interiéru a 12–25 µm pro prvky vystavené povětrnostním vlivům nebo agresivním médiím. Tloušťka povlaku je kontrolovaný parametr a po skončení procesu se potvrzuje měřením.
Jaké jsou minimální a maximální rozměry prvků pro galvanické zinkování?
Závěsová linka ve Strumetu zpracovává prvky o rozměrech nepřesahujících 2,8 m × 0,8 m × 1,8 m (délka × šířka × hloubka) při hmotnosti vsázky do 600 kg na traverzu. Při dvou rozměrech blízkých mezním hodnotám je nutná předchozí technická konzultace. Bubnová linka je určena pro drobné sypké prvky – požadované minimální množství vsázky činí 20 kg na buben, bez stanoveného limitu maximální velikosti jednotlivého dílu (kromě zřejmých omezení daných objemem bubnu).
Jak dlouho trvá realizace zakázky v galvanovně Strumet?
Zakázky do 100 kg se realizují do 24 hodin, od 100 kg do 1 t do 48 hodin, od 1 do 3 t do 72 hodin. U zakázek nad 3 t se termín stanovuje individuálně. Je to jeden z nejkratších realizačních cyklů dostupných na polském trhu služeb galvanického zinkování.





