
Die Korrosion von Stahl verschlingt jährlich einige Prozent des BIP der Industrieländer. Zum Glück lässt sie sich wirksam bekämpfen – und das spart real Geld. Eine der wirksamsten und wirtschaftlichsten Methoden, Stahlbauteile vor Rost zu schützen, ist die galvanische Verzinkung. Deshalb ist eine bewährte Galvanik im Maschinenbau, in der Automobil- und Energiebranche, im Bauwesen oder in der Telekommunikation ein unschätzbarer Geschäftspartner. Schauen wir genauer hin, was sich hinter dieser Bezeichnung verbirgt und welche Standards eine moderne Verzinkerei erfüllen sollte.
Was ist eine Galvanik und wofür dient sie?
Kurz gesagt ist eine Galvanik ein spezialisierter Industriebetrieb, der sich mit dem elektrolytischen Aufbringen metallischer Überzüge auf Stahlbauteile befasst. Die Galvanik von Strumet ist auf die galvanische Verzinkung spezialisiert – einen Prozess, bei dem eine dünne Zinkschicht mithilfe von Gleichstrom und elektrolytischen Bädern auf der Metalloberfläche abgeschieden wird.
Der Zinküberzug erfüllt hier zwei Funktionen. Erstens und vor allem bildet er eine Korrosionsschutzbarriere. Zink schützt den Stahl sowohl mechanisch, indem es ihn von der Umgebung isoliert, als auch elektrochemisch – als Metall mit einem niedrigeren elektrochemischen Potenzial als Eisen oxidiert es anstelle des geschützten Untergrunds. Aufgrund dieser Eigenschaften ist die Galvanisierung von Metall eines der grundlegenden Mittel zu seinem Schutz bei Einwirkung von Feuchtigkeit, aggressiven chemischen Medien oder wechselnden Witterungsbedingungen. Der zweite Aspekt sind ästhetische Gesichtspunkte. Zinküberzüge, die in verschiedenen Oberflächenvarianten erhältlich sind, verleihen der Konstruktion ein einheitliches Erscheinungsbild.
Der Prozess der galvanischen Verzinkung Schritt für Schritt
Die galvanische Verzinkung ist ein mehrstufiger technologischer Prozess, dessen Qualität in gleichem Maße von den Elektrolyseparametern wie von der Sorgfalt abhängt, mit der die jeweilige Oberfläche zuvor vorbereitet wurde. Jeder Schritt wirkt sich unmittelbar auf die Haftung des Überzugs, seine Gleichmäßigkeit und seine Schutzeigenschaften aus.
Oberflächenvorbereitung: Entfetten und Beizen
In der Vorbereitungsphase durchlaufen die Stahlbauteile mehrere aufeinanderfolgende Becken. Das Entfetten entfernt vom Metall organische Verunreinigungen: Öle, Fette, beim Schweißen verwendete Schweißspritzerschutzmittel sowie andere grenzflächenaktive Substanzen, die eine gleichmäßige Zinkabscheidung verhindern würden. Der nächste Schritt ist das saure Beizen, mit dem wir Eisenoxide, Walzzunder und Rost beseitigen und einen sauberen, metallisch aktiven Untergrund freilegen. Die Beizdauer hängt vom Zustand der Oberfläche der Charge ab; vor dem galvanischen Bad werden alle Teile zudem mehrfach gespült.
Elektrolyse und Aufbringen des Zinküberzugs
Die eigentliche Phase der Galvanisierung besteht darin, die vorbereiteten Bauteile in ein Elektrolytbad mit Zinksalzen zu tauchen und Gleichstrom durch das System zu leiten. Der Mechanismus ist einfach: Zinkionen (Zn²⁺) wandern unter dem Einfluss des elektrischen Feldes zur Kathode (also zum zu verzinkenden Bauteil) und werden zu metallischem Zink reduziert, das sich auf der Oberfläche abscheidet. Die Wachstumsgeschwindigkeit des Überzugs, seine Textur und seine mechanischen Eigenschaften hängen ab von:
- der Stromdichte (A/dm²),
- der Temperatur und Zusammensetzung des Bades,
- dem pH-Wert,
- dem Vorhandensein und der Konzentration organischer Zusätze (Glanzbildner, Egalisiermittel usw.).
Diese Parameter sind nicht konstant, daher müssen sie, um die Reproduzierbarkeit des Prozesses zu gewährleisten, laufend von Computersystemen überwacht und von Technologen nachgeregelt werden.
Passivierung und Arten der Oberflächenveredelung
Frisch verzinkte Bauteile – obwohl bereits durch Zink geschützt – erfordern eine zusätzliche chemische Behandlung, die Passivierung genannt wird. Dabei wird die Konstruktion in chromathaltige oder chromfreie Lösungen getaucht, die auf der Zinkoberfläche eine dünne, dichte Schicht aus Oxiden und Hydroxiden bilden. Je nach Zusammensetzung des Passivierungsbades und Kontaktzeit sind folgende Veredelungsvarianten möglich:
- Blaupassivierung (farblos) – die dünnste Passivierungsschicht mit leicht irisierendem Glanz;
- Gelbpassivierung (Gold) – dickere Chromatschicht, deutlich goldgelbe Farbe, erhöhte Korrosionsbeständigkeit;
- Schwarzpassivierung – Schicht mit einem Zusatz von Silber- oder Nickelsalzen im Bad, optischer Effekt ähnlich dem Brünieren.
Bei Strumet setzen wir die chromfreie Passivierung ein, die unter anderem auf Titanverbindungen beruht. Dieses Verfahren verlängert die Beständigkeit des Überzugs gegenüber Weißrost (Zinkkorrosion) erheblich und verbessert seine Barriereeigenschaften, und von den verfügbaren Methoden ist es zudem die umweltfreundlichste.
Gestell- und Trommelanlage bei Strumet – einer modernen Galvanik in Schlesien
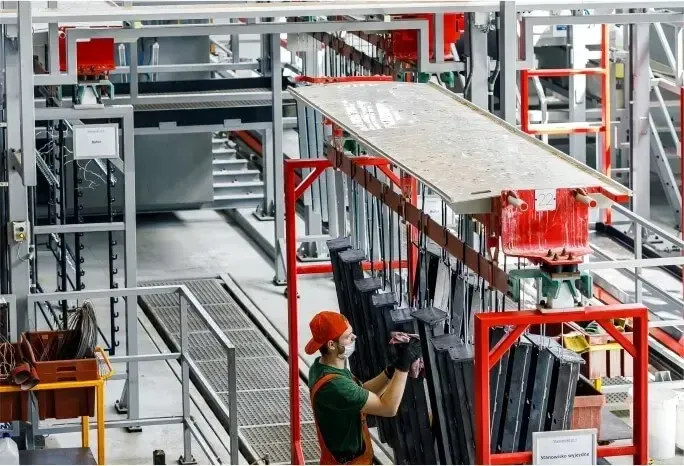
Strumet kann auf mehr als 30 Jahre Erfahrung in der Branche zurückblicken, und die von uns Mitte 2020 in Betrieb genommene Galvanik in Schlesien zählt zu den modernsten Anlagen für die galvanische Verzinkung in Polen. Das Herzstück des Werks bilden zwei vollautomatische Produktionslinien. Die Gestellanlage ist für die Bearbeitung größerer Konstruktionsbauteile vorgesehen. Sie nimmt Konstruktionen mit Abmessungen von bis zu 2,8 m Länge × 0,8 m Breite × 1,8 m Tiefe auf, bei einer maximalen Chargenmasse von 600 kg je Traverse und einer Fläche von bis zu 1200 dm² je Traverse. Die Trommelanlage dient zum Verzinken kleiner Teile (Verbinder, Schrauben, Muttern, Unterlegscheiben, Klemmen) als Schüttgut.
Beide Anlagen sind mit autonomen Transportern ausgestattet, die die Bauteile ohne Bediener zwischen den einzelnen Prozessbecken befördern. Die Badparameter – Temperatur, pH-Wert, Leitfähigkeit, Konzentration der Zinksalze und organische Zusätze – werden von einem Computer-Überwachungssystem in Echtzeit erfasst und überwacht. Über die richtige Zusammensetzung der technologischen Lösungen wachen Chemiker, die über ein eigenes Analyselabor verfügen.
Warum sich die Beauftragung der galvanischen Verzinkung lohnt: Qualität, Termine und Ökologie
Verschiedene Arten der Galvanisierung finden in unterschiedlichen Branchen Anwendung; die konkrete Lösung wird stets nach Umfang und gewünschtem Ergebnis ausgewählt. Bei der galvanischen Verzinkung ist einer der größten Vorteile die Möglichkeit, die Dicke des aufgebrachten Überzugs präzise zu steuern. Je nach Kundenanforderungen und Einsatzbedingungen der Konstruktion bietet der Betrieb Überzüge im Bereich von 3–25 µm an (bei voller Reproduzierbarkeit der Ergebnisse!). Darüber hinaus schlagen sich die moderne Infrastruktur und die Verarbeitungskapazität von Strumet in wettbewerbsfähigen Terminen nieder – bis zu 24 Stunden bei einer Auftragsmasse bis 100 kg und maximal 72 Stunden bei einer Masse von 1–3 t. Der Tagesdurchsatz unserer Galvanik erreicht 20 000 kg, womit sie zu den größten und leistungsfähigsten des Landes gehört.
Abschließend sei erwähnt, dass die Tätigkeit von Strumet stets von der Sorge um die Natur geleitet wird. Dank des Einsatzes eines fortschrittlichen Systems zur Reinigung und Regeneration der technologischen Lösungen arbeiten die Prozessbäder im geschlossenen Kreislauf (die Anlage erzeugt kein Industrieabwasser). Diese Lösung entspricht den BAT-Standards und erfüllt die strengen Umweltanforderungen, die in der Europäischen Union an moderne Galvanikbetriebe gestellt werden.
FAQ – häufigste Fragen zur Galvanik
Worin unterscheidet sich die galvanische Verzinkung vom Feuerverzinken?
Beim Feuerverzinken (HDG – Hot-Dip Galvanizing) werden Stahlbauteile in flüssiges Zink mit einer Temperatur von ca. 450 °C getaucht. Der erzielte Überzug ist sehr haltbar, aber dicker und lokal stärker schwankend, insbesondere in Ecken und schwer zugänglichen Stellen. Die galvanische (elektrolytische) Verzinkung erfolgt bei Umgebungstemperatur mit Gleichstrom. Sie liefert deutlich dünnere und gleichmäßigere Überzüge (3–25 µm) und wird daher für Gewindebauteile, präzise Maschinenteile und andere Bauteile empfohlen, die genaue Maßtoleranzen erfordern.
Welche Dicke des Zinküberzugs lässt sich mit dem elektrolytischen Verfahren erzielen?
Beim Standardprozess der galvanischen Verzinkung werden Überzüge im Bereich von 3–25 µm erzielt. Am häufigsten werden in der Industrie Dicken von 5–12 µm für in Innenräumen eingesetzte Bauteile sowie 12–25 µm für Bauteile verwendet, die Witterungseinflüssen oder aggressiven Medien ausgesetzt sind. Die Schichtdicke ist ein kontrollierter Parameter und wird nach Abschluss des Prozesses durch Messungen bestätigt.
Welche minimalen und maximalen Abmessungen haben Bauteile für die galvanische Verzinkung?
Die Gestellanlage bei Strumet verarbeitet Bauteile mit Abmessungen von höchstens 2,8 m × 0,8 m × 1,8 m (Länge × Breite × Tiefe) bei einer Chargenmasse von bis zu 600 kg je Traverse. Liegen zwei Abmessungen nahe an den Grenzwerten, ist eine vorherige technische Abstimmung erforderlich. Die Trommelanlage ist für kleine Schüttgutteile vorgesehen – die erforderliche Mindestchargenmenge beträgt 20 kg je Trommel, ohne festgelegte Obergrenze für die Größe des einzelnen Teils (abgesehen von den offensichtlichen Beschränkungen durch das Trommelvolumen).
Wie lange dauert die Abwicklung eines Auftrags in der Galvanik von Strumet?
Aufträge bis 100 kg werden innerhalb von 24 Stunden abgewickelt, von 100 kg bis 1 t in bis zu 48 Stunden, von 1 bis 3 t in bis zu 72 Stunden. Bei Aufträgen über 3 t wird der Termin individuell festgelegt. Das ist eine der kürzesten Durchlaufzeiten, die auf dem polnischen Markt für galvanische Verzinkung verfügbar sind.





