Žárové zinkování je jednou z nejúčinnějších metod ochrany oceli před korozí. Při správné přípravě může zinkový povlak chránit konstrukci 30, ba dokonce 100 let bez jakékoli údržby. Problém je v tom, že mnoho závad, které vyjdou najevo až v zinkovně, má původ mnohem dříve – ve fázi projektu nebo ve svařovně. Shromáždili jsme 5 chyb, které nejčastěji komplikují proces zinkování a snižují trvanlivost povlaku.
1. Volba vhodné jakosti oceli – základ trvanlivého žárového zinku
Chemické složení oceli přímo ovlivňuje průběh reakce s tekutým zinkem. Zvlášť důležitý je obsah křemíku (Si) a fosforu (P). Žárové zinkování dává nejlepší výsledky u oceli s obsahem křemíku pod 0,03 % nebo v rozmezí 0,15–0,25 % (za to odpovídá tzv. Sandelinův efekt). Oceli s obsahem Si v rozmezí 0,03–0,14 % mohou reagovat nadměrně: povlak je příliš silný, křehký a našedlý místo lesklého. Podobný efekt vyvolává zvýšený obsah fosforu.
Chyba spočívá v tom, že projektanti volí ocel pouze z hlediska pevnostních parametrů a opomíjejí její reaktivitu v zinkové lázni. Řešením je ověření materiálových atestů před zadáním zinkování a – je-li to možné – volba oceli označené jako „vhodná pro žárové zinkování“.
2. Technologické otvory – záruka bezpečnosti a kvality povlaku
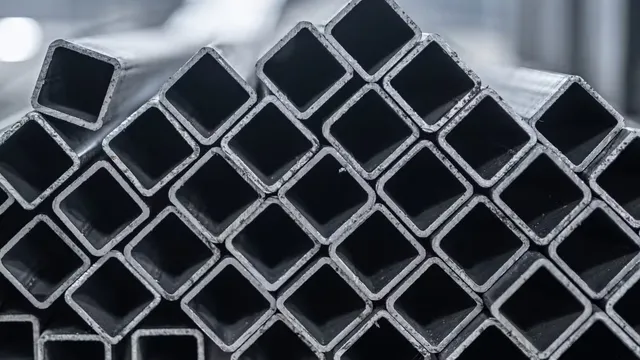
Je to technicky nejzávažnější chyba, která může mít vážné následky pro bezpečnost. Uzavřené profily (trubky, skříně, schránky) bez odvzdušnění a odvodnění, ponořené do tekutého zinku o teplotě přibližně 450 °C, mohou náhle prasknout v důsledku expanze uvězněného vzduchu nebo par kapalin. Nedostatek správných odtoků nepříznivě ovlivňuje také kvalitu, protože se zinek hromadí uvnitř profilů a vytváří zhrubnutí, „rampouchy“ a místa s nerovnoměrnou tloušťkou povlaku.
Správně navržené otvory by se měly nacházet v nejnižším a nejvyšším bodě každého uzavřeného průřezu, tak aby nebylo nutné prvek během procesu otáčet. Minimální velikost otvorů závisí na rozměrech profilu – podrobné pokyny platné v žárové zinkovně Strumet uvádí následující tabulka:
| Vnitřní rozměry uzavřeného profilu (mm), menší než: | Minimální průměr otvorů (mm) na protilehlých koncích profilu a jejich počet: | ||||
| Kruhový | Čtvercový | Obdélníkový | 1 otvor | 2 otvory | 3 otvory |
| 15 | 15 | 20 × 10 | 8 | – | – |
| 20 | 20 | 30 × 15 | 10 | – | – |
| 30 | 30 | 40 × 20 | 12 | 10 | – |
| 60 | 60 | 80 × 40 | 20 | 12 | 10 |
| 80 | 80 | 80 × 60 | 20 | 18 | 12 |
| 100 | 100 | 120 × 80 | 25 | 20 | 12 |
| 120 | 120 | 160 × 80 | 30 | 25 | 16 |
| 160 | 160 | 200 × 120 | 40 | 25 | 16 |
| 200 | 200 | 260 × 140 | 50 | 30 | 16 |
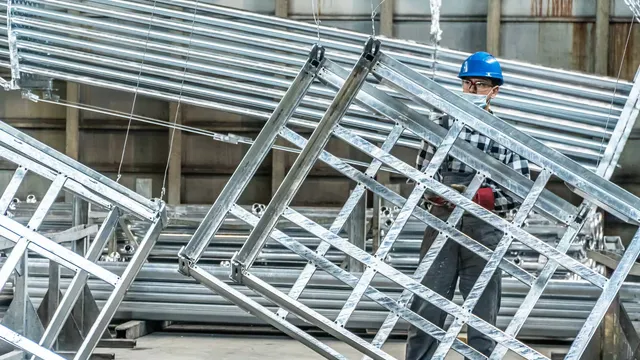
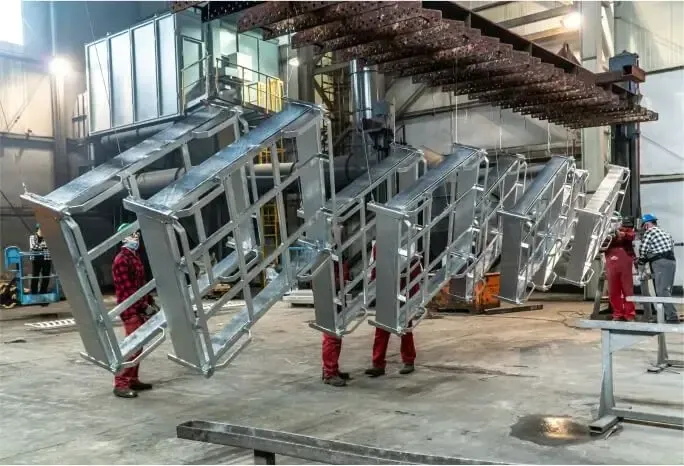
Naše zinkovna disponuje vanou o rozměrech 10,2 × 1,4 × 2,7 m, což umožňuje zinkovat velké a rozsáhlé konstrukce – ale právě proto vyžaduje návrh jejich odtoků zvláštní pečlivost.
3. Žárové a galvanické zinkování – proč vyžadují odlišný přístup?
Rozdíl mezi žárovým a galvanickým zinkováním netkví jen v tloušťce povlaku (50–100 μm oproti 3–25 μm), ale především v odlišných požadavcích na geometrii dílů. U žárového zinkování se prvky ponořují do vany s tekutým zinkem, takže se mezery a přeplátované spoje stávají pastí na kyseliny používané při moření. Pokud byly plechy položeny přes sebe bez souvislého svaru nebo bez zachování mezery min. 2,5 mm u přerušovaného svaru, zůstane kyselina uvězněna mezi plechy. Po zinkování se postupně vyplavuje, což způsobuje podpovlakovou korozi a charakteristické rezavé „výtoky“.
Jak uvádí Polská zinkárenská společnost, zásada je jednoduchá: buď souvislý a těsný svar, nebo přerušovaný se zachováním odpovídající vůle. Nikdy přeplátování bez svařování.
4. Svary a spoje – jak svařovat, aby zinek v místech styku nerezavěl?
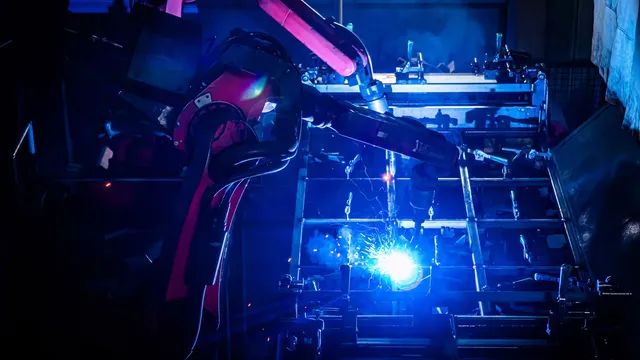
Zinkový povlak je tak dobrý, jak dobrý je podklad, na němž leží. Svářečská struska, rozstřik, nezabroušené póry a příliš drsné lící svaru znemožňují rovnoměrné nanesení zinku. V těchto místech je vrstva tenčí, nejednotná nebo vůbec nepřilne – což znamená vstupní bod pro korozi.
Podle oborových pokynů (píše o nich mimo jiné Příručka inženýra) by se svary pro žárové zinkování měly provádět poloautomatickou metodou v ochranné atmosféře plynů. Svařování obalenými elektrodami je spojeno s rizikem špatné kvality povlaku, protože svářečský obal musí být před zinkováním bezpodmínečně odstraněn – a v praxi to bývá u složitých konstrukcí obtížné. Hrany prvků je třeba zkosit nebo zaoblit: ostrá hrana způsobuje, že zinek stéká a nedosahuje požadované ochranné tloušťky.
Technologický proces žárového zinkování ve Strumetu zahrnuje kontrolu podkladu před ponořením, nicméně odpovědnost za kvalitu svarů vždy leží na straně zhotovitele konstrukce.
5. Duplexní systém, tedy jak připravit povrch pro lakování zinku
Pokud zákazník plánuje po zinkování dodatečné lakování (tzv. duplexní systém), musí vědět, že čerstvý žárový zinek je pro barvy obtížným podkladem. Hladký, pasivní povrch oxidu zinečnatého se špatně pojí s nátěrovými hmotami – zejména alkydovými a epoxidovými. Řešením je provedení lehkého zametacího otryskání (angl. tryskání) nebo použití základní barvy určené speciálně na zinek.
Správně zvolená barva na zinek, nanesená v duplexním systému, nejenže umožňuje získat libovolný odstín z palety RAL, ale – díky efektu synergie obou povlaků – výrazně prodlužuje dobu do první údržby ve srovnání s pouhým zinkem nebo pouhou barvou. Odhaduje se, že trvanlivost duplexního systému je 1,5 až 2,5krát delší než součet trvanlivostí každé z vrstev samostatně.
FAQ – nejčastější otázky o přípravě oceli pro zinkování
Rezaví zinek po několika letech používání?
Samotný zinkový povlak nerezaví – zinek je kov, který koroduje výrazně pomaleji než ocel a vytváří na svém povrchu stabilní uhličitanové sloučeniny (patinu), které proces degradace dále zpomalují. Pokud se na zinkované konstrukci objeví stopy rzi, je to nejčastěji v místech mechanického poškození, na ostrých hranách, u vadných svarů nebo – jak je popsáno výše – v důsledku podpovlakové koroze vyplývající z projektových chyb.
Jaké jsou druhy zinkování a které zvolit pro velké konstrukce?
Základními druhy zinkování jsou žárové (ponorné) zinkování a galvanické zinkování (elektrolytické). Pro velké ocelové konstrukce vystavené náročným povětrnostním podmínkám rozhodně doporučujeme žárové zinkování – dává povlak několikanásobně silnější a trvanlivější.
Je proces zinkování ve Strumetu bezpečný pro životní prostředí?
Ano. Žárová zinkovna Strumet pracuje v systému bez odpadních vod. Chemické lázně používané v procesu jsou uzavřeny ve vnitřním okruhu – žádné kapalné technologické odpady nejsou vypouštěny do životního prostředí.
Jak rychle může Strumet moji zakázku pozinkovat?
Termín závisí na velikosti a složitosti zakázky, např. při hmotnosti vsázky do 3 t je realizace možná během 10 hodin. Nejlépe je kontaktovat v této věci přímo naše obchodní oddělení.
Pokud máte pochybnosti o přípravě své konstrukce, nečekejte, až problém vyjde najevo v zinkovně. Kontaktujte nás již ve fázi projektu – pomůžeme vám vyhnout se nákladným přepracováním a zajistíme povlak, který ochrání vaši ocel na desetiletí.