Odlévání polyuretanů je technologie výroby prvků z PU elastomerů gravitačním zaléváním forem směsí prepolymeru a prodlužovače řetězce. Uplatňuje se tam, kde se ocel příliš rychle obrušuje, guma příliš rychle ztrácí tvar a objem výroby neospravedlňuje ocelovou vstřikovací formu.
Tento text je technickým přehledem pro konstruktéry, technology a nákupčí vratných obalů. Probíráme rozdíl mezi odléváním za studena a za tepla, vlastnosti důležité v provozu, volbu tvrdosti podle funkce prvku a kritéria rozhodování o vložce na míru. Parametry uvádíme v podobě, v jaké se dostávají do poptávky.
Odlévání polyuretanů – o jakou technologii jde a čím se liší od vstřikování?
Odlévání polyuretanů je proces, při němž se kapalný prepolymer (produkt reakce diisokyanátu s polyolem) mísí s prodlužovačem řetězce – diaminem nebo diolem – a gravitačně se jím zalévá forma, kde směs zesíťuje na elastomer o zadané tvrdosti. Nevyskytuje se zde vysoký vstřikovací tlak, lisování ani vulkanizace.
V dílenské praxi se rozlišují dvě varianty procesu:
- Odlévání za studena – míchání a zalévání při okolní teplotě, do jednoduchých otevřených forem z plastu nebo hliníku; touto metodou pracuje odlévárna polyuretanů Strumet.
- Odlévání za tepla – prepolymer a tvrdidlo ohřívané na přibližně 80–110 °C, temperovaná forma, delší zrání; volí se u systémů s nejvyšší odolností proti otěru a u větších rozměrů.
Pro objednatele je ve srovnání se vstřikováním klíčový především ekonomický rozdíl a technologický až na druhém místě.
| Kritérium | Odlévání PU | Vstřikování plastů |
| Náklady na formu | Nízké (plast, hliník) | Vysoké (kalená ocel) |
| Ekonomicky výhodná série | Od jednotlivých kusů do několika tisíc | Od několika tisíc výše |
| Geometrie a rozměry | Velké, tlustostěnné, pružné díly | Přesné, tenkostěnné, tuhé |
| Rozměrové tolerance | Střední (smrštění závislé na receptuře a tloušťce) | Úzké a opakovatelné |
| Doba přípravy nástrojů | Dny | Týdny |
Při velkých objemech a opakovatelných dílech je rozumnější sériová výroba na vstřikovacím lisu – obě technologie se doplňují. Je také třeba pamatovat, že odlévárna může pracovat s formou svěřenou zákazníkem, což zkracuje cestu k první dávce, pokud nástroje již existují.
Vlastnosti polyuretanových elastomerů důležité v průmyslu
Polyuretanové elastomery zaujímají neobvyklé místo mezi gumou a konstrukčním plastem – mají pružnost kaučuku a pevnost blížící se tvrdým plastům. V praxi se počítá s 5 vlastnostmi:
- Odolnost proti otěru – obvykle výrazně vyšší než u typických technických pryží při srovnatelné tvrdosti.
- Vysoká odrazová pružnost a návrat do tvaru po odlehčení.
- Nízká trvalá deformace po stlačení (compression set) – ta rozhoduje o tom, zda lůžko po dvou letech stále polohuje díl na stejném místě.
- Odolnost proti olejům, mazivům, mnoha rozpouštědlům a UV záření.
- Tlumení vibrací a pohlcování energie nárazu.
Hranici určuje teplota. Standardní PU odlitky pracují v rozsahu od přibližně -30 do +80 °C, takže mytí v horkých alkalických lázních nebo blízkost lakovací pece je třeba uvést již ve fázi poptávky.
To, co je klíčové, lze při objednávání snadno přehlédnout: o trvanlivosti nerozhoduje tvrdost, ale chemie receptury. Z výzkumu odolnosti segmentovaných polyuretanových elastomerů proti otěru na bázi různých polyolů (Kwiatkowski, Nachman, „Polymers“ 2017) vyplývá, že materiály o stejné tvrdosti se mohou lišit otěrovým opotřebením až dvacetinásobně, a rozhoduje o tom stavba měkkého segmentu – nejlépe v této studii dopadly systémy na polyesterových polyolech. Proto je u odlitků pracujících v kontaktu s ostrou hranou dílu otázka „kolik Shorů?“ druhotná vůči otázce „na jakém polyolu a s jakým prodlužovačem řetězce?“.
Polyethery naopak vítězí tam, kde záleží na odolnosti proti hydrolýze: ve vlhkém prostředí, při kontaktu s vodou a při mytí detergenty degradují polyesterové systémy rychleji. Volba mezi jedním a druhým druhem polyolu je obvykle kompromisem mezi odolností proti otěru a odolností proti vodě – a právě to by mělo být tématem rozhovoru s dodavatelem.
Má-li být odolnost proti otěru smluvním parametrem, je vhodné odvolat se na zkušební metodu. Objemový úbytek na brusném válci popisuje norma ISO 4649, která sama však upozorňuje, že výsledky nelze přímo přepočítávat na provozní trvanlivost – slouží k vzájemnému porovnávání materiálů, nikoli k předpovědi počtu oběhů.
Volba tvrdosti (Shore A) podle použití
Zásada je jednoduchá: čím více má prvek tlumit, tím měkčí odlitek.
| Rozsah tvrdosti | Typické použití |
| 30–50 ShA | Měkké, silně tlumicí vložky pro zvlášť choulostivé povrchy |
| 50–70 ShA | Lůžka a vložky pro lakované a obráběné díly |
| 70–90 ShA | Vodicí prvky, dorazy, zatížená lůžka, výstelky namáhané otěrem |
| nad 90 ShA (stupnice Shore D) | Nosné prvky, pouzdra, kluzné prvky – již jiná materiálová oblast |
Odlévárna Strumet zpracovává rozsah 30–90 ShA, který pokrývá prakticky všechna použití v přepravních přípravcích.
Vztažným bodem pro celé odvětví jsou normalizovaná měření tvrdosti Shore podle ISO 48-4 a ASTM D2240, která definují geometrii vtlačovacího tělíska a podmínky odečtu – bez odvolání na normu je hodnota „70 Shore“ v poptávce nejednoznačná.
Využití odlévání polyuretanů v průmyslu – přehled odvětví a prvků
Polyuretanové odlitky na zakázku se nejčastěji uplatňují tam, kde se příliš rychle obrušuje ocel a guma ztrácí tvar:
- Válce a válečky ve výrobě – PU potažené dopravní, hnací a přítlačné válce v balicích linkách a při zpracování papíru a plechu.
- Těsnění a pouzdra – kroužky, ucpávky, vodicí pouzdra a kluzné prvky odolné proti hydraulickým olejům.
- Kola a bandáže – obruče přepravních vozíků, pojezdových kol a podpěrných válečků, tiché a nepoškrábávající podlahy.
- Výstelky odolné proti otěru – obložení skluzů, košů, cyklonů a šneků v zemědělském a zpracovatelském průmyslu.
- Síta a prvky třídičů – tam, kde se ocelová síta okamžitě opotřebovávají a hluk je problémem.
- Prvky strojů a přípravků – tlumiče, dorazy, polohovací lůžka, čelisti chapadel, prvky zavěšení.
- Vložky a lůžka v přepravních přípravcích – pro automobilový, železniční, zbrojní a zemědělský průmysl, kde musí díl dojet bez otěrů.
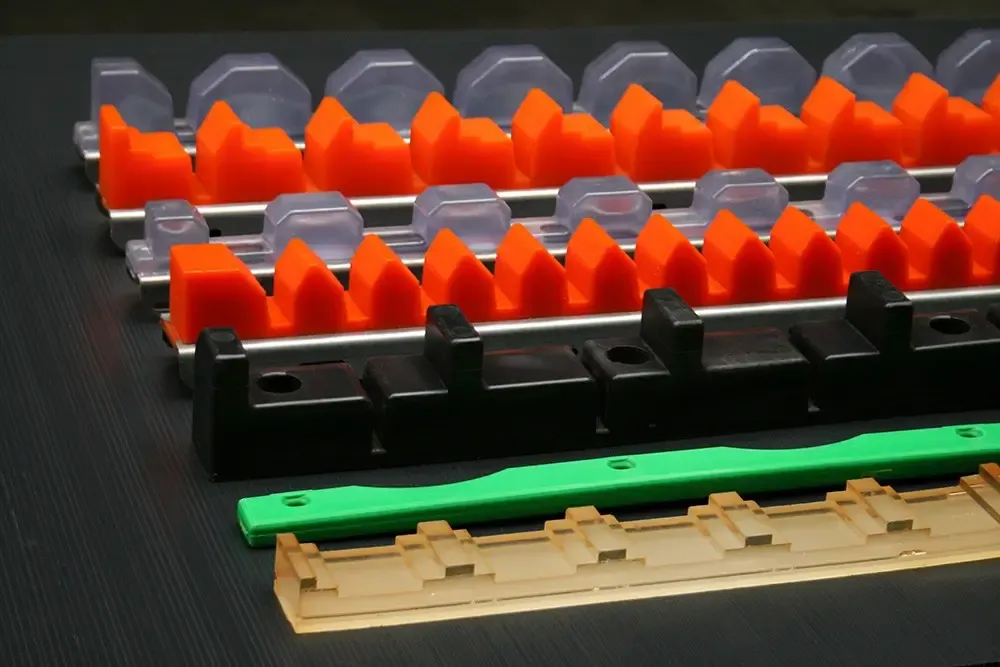
Je třeba dodat, že odlitek lze pigmentovat. Ve zpětné logistice bývá barva vložky nejjednodušším způsobem označení varianty dílu nebo čísla revize přípravku.

Polyuretanové vložky do přepravních kontejnerů – jak je Strumet navrhuje a vyrábí?
Obvykle jeden závod svařuje a zinkuje ocelovou konstrukci kontejneru a druhý – nezávislý – odlévá vložku z polyuretanu. Odpovědnost za přizpůsobení se rozmělňuje mezi dva dodavatele a každá úprava geometrie znamená další iteraci mezi firmami. Ve Strumetu se obojí děje pod jednou střechou: výroba přepravních a skladovacích kontejnerů, protikorozní ochrana i odlévání polyuretanů jsou součástí téhož procesu.
Průběh projektu vypadá takto:
- Vstup – 3D model nebo fyzický díl zákazníka spolu s informací, které povrchy jsou kritické (lak, obráběné povrchy, závity), jaká je hmotnost dílu a kolik oběhů ročně kontejner vykoná.
- Návrh lůžka a formy – tvar lůžka se zohledněním smrštění, úhlů vyjímání z formy a přídavku na obrys dílu.
- Volba systému PU – tvrdost, druh polyolu a prodlužovače řetězce zvolené podle otěru, mytí a provozní teploty.
- Odlití a zrání – zalití formy, síťování, zrání do dosažení cílových mechanických vlastností.
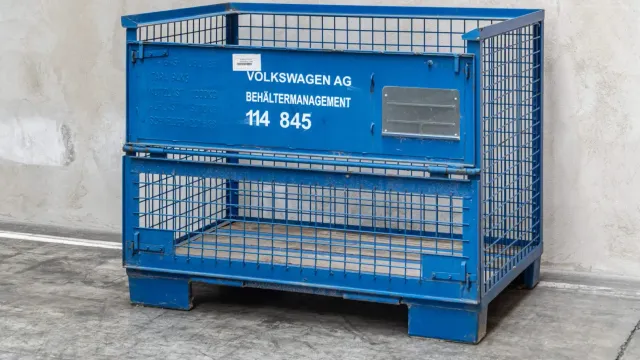
- Montáž – na rám, lištu nebo dno kovového kontejneru nebo do drátěných boxů typu Gitterbox.
Protože ocelová konstrukce vzniká ve stejném závodě, upevňovací body vložky se navrhují společně s kontejnerem, a nikoli se dodatečně nalepují. Vložky jsou díky tomu výměnné: po letech provozu se opotřebovaná vložka vymění, aniž by se zasahovalo do ocelového rámu, a úroveň ochrany dílů se vrací na výchozí hodnotu. Pro odběratele z automobilového a železničního průmyslu bývá důležité také systémové zázemí – Strumet pracuje v systému ISO 9001, s certifikací TISAX a EN 15085 pro svařování kolejových vozidel.
Polyuretanové vložky a jiné metody ochrany prvků při přepravě
Volba ochrany je výpočet za celý životní cyklus vratného obalu, počítaný na desítky oběhů. Odvětví tuto volbu ověřuje laboratorně – metodiku zkoušení obalů a přepravních systémů zahrnující pády, vibrace a stlačení popisuje norma ASTM D4169 a právě vůči takovému distribučnímu scénáři je vhodné řešení porovnávat.
| Kritérium | Vložka PU | Pěna (PE/PU) | Textilní vložka | Pryžová výstelka |
| Počet oběhů | Velmi vysoký | Nízký | Vysoký | Střední |
| Ochrana proti poškrábání | Velmi dobrá | Dobrá (do promáčknutí) | Velmi dobrá | Střední (možné šmouhy) |
| Polohování dílu | Opakovatelné, lůžko na míru | Omezené | Dobré u lehkých dílů | Žádné |
| Odolnost proti olejům a mytí | Velmi dobrá | Slabá | Omezená | Proměnlivá |
| Náklady v průběhu životního cyklu | Nízké při vysoké rotaci | Vysoké (neustálá výměna) | Nízké | Střední |
Pěna vítězí u jednorázových zásilek a prototypů. U lehkých dílů s měkkými povrchy se skvěle osvědčují řešení založená na kontejnerech s textilními vložkami. Polyuretan přebírá pole tam, kde je díl těžký, má ostré hrany a kontejner obíhá v logistické smyčce desítky krát ročně.
K ekonomickému výpočtu přibyl v roce 2026 regulační argument. Od 12. srpna 2026 platné nařízení (EU) 2025/40 o obalech a obalových odpadech (PPWR) zavádí závazné cíle opakovaného použití pro přepravní obaly. Od 1. ledna 2030 má přeprava mezi podniky v rámci EU probíhat v obalech pro opakované použití fungujících v systému opětovného využívání. Trvalá ochrana vnitřku kontejneru tak přestává být pouze otázkou kvality dodávek a stává se součástí souladu obalu s předpisy – zde odkazujeme na prohlášení o shodě PPWR pro výrobky Strumet.
Kdy stojí za to objednat polyuretanový odlitek na míru?
Standardní, katalogová vložka nebo jednoduchá výstelka postačí, když jsou díly rozměrově podobné, lehké a málo citlivé a kontejner plní hlavně skladovací funkci. Projekt na míru se začíná vyplácet, pokud je splněna alespoň jedna z podmínek:
- díl má nestandardní geometrii a musí být polohován v jedné opakovatelné poloze,
- série je malá nebo střední, a vstřikovací forma se tedy nemá šanci vrátit,
- kontejner pracuje ve zpětné smyčce a vykoná několik desítek oběhů ročně,
- náklady na jednu lakýrnickou reklamaci převyšují rozdíl v ceně ochrany.
Nejjednodušší způsob, jak ověřit, zda jde o váš případ? Zašlete 3D model nebo vzorek dílu spolu s informací o hmotnosti dílu, počtu oběhů ročně, kritických površích a způsobu mytí kontejneru. Na tomto základě zvolíme tvrdost, recepturu a způsob montáže a následně oceníme službu odlévání polyuretanů spolu s kontejnerem nebo samostatně.
FAQ – nejčastější otázky o odlévání polyuretanů a jejich využití v průmyslu
Čím se liší odlévání polyuretanů od vstřikování plastů?
Odlévání probíhá gravitačně, bez vysokého tlaku, v levných formách z plastu nebo hliníku – což ho činí výhodným již od jednotlivých kusů. Vstřikování vyžaduje drahou ocelovou formu, ale u sérií počítaných v tisících poskytuje nižší jednotkové náklady a užší tolerance.
Jaká tvrdost polyuretanu se osvědčí ve vložkách do přepravních kontejnerů?
Nejčastěji 55–75 ShA pro lůžka tlumící lakované díly a 80–90 ShA tam, kde musí vložka udržet tvar pod tíhou. U zvlášť choulostivých povrchů se jde pod 50 ShA.
Při jaké teplotě mohou polyuretanové odlitky pracovat?
Standardní PU systémy pracují v rozsahu od přibližně -30 do +80 °C. Cyklus mytí v horké lázni, blízkost pece nebo práce v mrazírně vyžadují odsouhlasení receptury před oceněním.
Vyplatí se polyuretanové odlitky na zakázku u malých sérií?
Ano – je to hlavní oblast použití této technologie, protože náklady na licí formu jsou o řád nižší než na vstřikovací formu. U několika, několika desítek či několika set kusů je to obvykle jediné ekonomicky smysluplné řešení.
Jak dlouho slouží polyuretanová vložka v přepravním kontejneru při intenzivním používání?
Při správně zvolené receptuře vložky vydrží mnoho let a stovky oběhů a mnohonásobně přežijí pěny. Skutečná životnost závisí na hmotnosti dílu, četnosti cyklů a na kontaktu s chemií a teplotou.
Hodí se průmyslový polyuretan k ochraně lakovaných dílů a dílů citlivých na poškrábání?
Ano, pod podmínkou volby dostatečně měkkého systému a hladkého povrchu odlitku – polyuretan nešmouhá tak jako některé pryže. U zvlášť choulostivých povrchů se navíc používá tenká vrstva plsti nebo tkaniny na styčné ploše.