
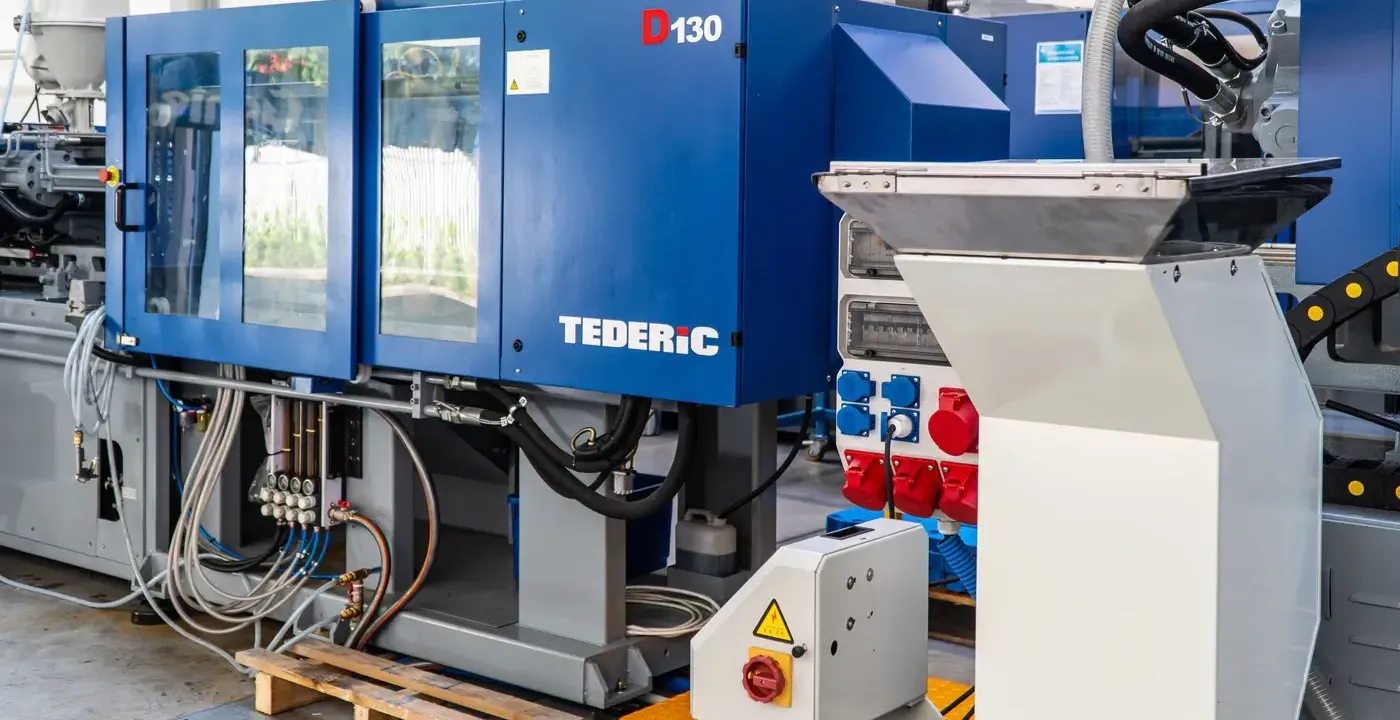
Nový vstřikovací lis se střední uzavírací silou stojí řádově několik set tisíc zlotých. K tomu přistupuje hala, média, obsluha a vstřikovací forma, která sama může stát více než stroj. Firma, která potřebuje 20 tisíc krytů ročně, stojí proto před otázkou: investovat do vlastního strojního parku, nebo zadat výrobu externě? Pro většinu zadavatelů je odpověď jednoznačná – dokud objem neopodstatňuje odpisy, je průmyslová kooperace levnější, rychlejší a méně riziková.
Vstřikování plastů v kooperaci – co to vlastně znamená?
Vstřikování v sériové výrobě realizované v kooperaci je služba, při níž specializovaný závod vyrábí opakovatelné plastové díly na zakázku klienta – podle jeho dokumentace a požadavků, ale na vlastním strojním parku. Objednávají ji firmy, které potřebují od několika do několika set tisíc kusů ročně a nechtějí zmrazovat kapitál ve vlastním vstřikovacím lisu, formě a technologické obsluze. Rozdíl oproti nákupu stroje je jednoduchý: místo investice do dlouhodobého majetku klient platí za hotové, zkontrolované výlisky a veškeré technologické riziko přebírá kooperační partner.
6 etap vstřikování na zakázku – od dokumentace po hotovou dávku
Vstřikování plastů na zakázku probíhá podle opakovatelného schématu, které minimalizuje riziko na straně zadavatele:
- Analýza dílu a dokumentace – posouzení technického výkresu nebo fyzického vzorku, volba plastu, upozornění na případné konstrukční změny usnadňující vstřikování (úkosy, tloušťky stěn, žebrování).
- Volba nebo návrh formy – určení, zda klient dodá hotovou formu, nebo si objedná její výrobu u kooperačního partnera.
- Technologické zkoušky (T0) – první vstřiky, měření a korekce parametrů: teploty, tlaku, doby chlazení.
- Schválení první dávky – posouzení výlisků z hlediska tolerancí a požadavků na kvalitu, schválení vzorků klientem.
- Spuštění sériové výroby – vstřikování plného objemu při zachování stálých parametrů procesu.
- Kontrola kvality a vydání dávky – mezioperační měření, vizuální kontrola a dokumentace shody.
Stanovený průběh znamená, že klient ví, v jaké fázi se jeho objednávka nachází a kdy obdrží opakovatelné, zkontrolované díly.

Vstřikovací forma – proč právě ona rozhoduje o nákladech a kvalitě?
Při návrhu vstřikovací formy pro konkrétní díl záleží na několika rozhodnutích:
- volba materiálu formy – nástrojová ocel s odpovídající tvrdostí určuje její životnost;
- počet dutin – čím více, tím nižší jednotkové náklady, ale vyšší náklady na nástroj;
- systém chlazení – rozhoduje o době cyklu a rozměrové stabilitě;
- konstrukce systému vyhazovačů.
Samostatným, často podceňovaným faktorem je technologické smrštění. Plasty se při chladnutí smršťují výrazně více než kovy a rozsah jevu závisí na materiálu – částečně krystalické plasty (např. PA, PP) se smršťují více a méně předvídatelně než amorfní (ABS, PS). Dobře navržená forma toto smrštění zohledňuje předem, aby hotový výlisek trefil rozměr z výkresu, a nikoli rozměr dutiny.
Vstřikovací formy – návrh a výroba – se zpravidla realizují ve dvou variantách: klient dodá vlastní, ověřený nástroj, nebo zadá jeho návrh a výrobu dodavateli, který zná specifika svých strojů. Druhá varianta je bezpečnější u nových dílů, protože forma vzniká od začátku pro konkrétní vstřikovací lis a dohodnuté parametry procesu.
Rozměrové tolerance a kontrola kvality – odkud se bere opakovatelnost výlisků?
Opakovatelnost v sériové výrobě stojí na rozměrových tolerancích – čím užší třída, tím menší přípustný rozptyl rozměrů mezi po sobě jdoucími výlisky. To má význam všude tam, kde se díl musí montovat s dalšími prvky bez vůle či pnutí, jako v automotive, kde tisíce kusů musí sedět stejně. Rámec pro tyto třídy upravuje norma ISO 20457, která definuje 9 tolerančních skupin (TG1–TG9, od nejpřísnější po nejvolnější) v závislosti na požadované přesnosti dílu. Volba správné třídy již ve fázi návrhu umožňuje vyhnout se situaci, kdy hotová dávka formálně vyhovuje výkresu, a přesto působí problémy na montážní lince klienta.
Deklarovaná třída tolerance má však takovou hodnotu, jakou má její ověření – v praxi to znamená souřadnicová a optická měření. Ve společnosti Strumet provádí kontrolu kvality tým 24 kontrolorů vybavený 4 měřicími rameny FARO a optickým měřicím systémem. Právě oni převádějí zápis z výkresu do skutečného protokolu o shodě každé dávky a odhalují typické vady výlisků: propadliny, deformace, nedostříknutí nebo vměstky.
Plasty v sériové výrobě – jaký materiál pro jaký díl?
Volba plastu rozhoduje o vlastnostech hotového dílu – od mechanické pevnosti po chemickou a tepelnou odolnost. V sériové výrobě z plastů se nejčastěji pracuje s několika osvědčenými skupinami materiálů.
| Materiál | Příklad použití | Technologické poznámky |
| PP (polypropylen) | Kryty, nádoby, prvky s ohebnými panty | Levný, chemicky odolný, pružný |
| PA (polyamid) | Technické prvky, ozubená kola, vodítka | Vysoká pevnost, pohlcuje vlhkost – vyžaduje sušení |
| ABS | Kryty zařízení, panely, viditelné prvky | Dobrá tuhost a estetika povrchu |
| PS (polystyren) | Kryty, ekonomické prvky, technické obaly | Tuhý, levný, snadný na zpracování, ale křehký |
| TPE / TPU (termoplastické elastomery) | Těsnění, úchopy, pružné prvky, povlaky soft-touch | Pryžovitá pružnost, vhodné pro dvousložkové spoje |
Ve společnosti Strumet se nejčastěji zpracovávají PE, PP, PS, SB, SAN, ABS, PA a elastomery TPE a TPU, ale spolupráce s předními dodavateli granulátů umožňuje dodat prakticky jakýkoli dostupný materiál – také barvený na přání nebo z recyklovaného granulátu (rozemletý výrobní odpad). Pokud díl vyžaduje např. průhledný, houževnatý polykarbonát (PC) nebo plast vyztužený skleněnými vlákny, materiál se volí individuálně podle provozních požadavků.

Kov a plast v jednom závodě – proč na tom zadavateli záleží?
Mnoho průmyslových dílů jsou hybridní konstrukce – plastový kryt s kovovým montážním prvkem, úchytem, pouzdrem nebo zalisovaným závitem. Když kov a plast vznikají v jednom závodě, má zadavatel jeden zdroj objednávek, jedno oddělení kvality a jeden harmonogram místo koordinace několika subdodavatelů. Strumet spojuje lisovnu plastů se zpracováním kovu (laserové dělení a výpalky, ohýbání, CNC soustružení a frézování), ručním, robotizovaným (MIG/MAG) a laserovým svařováním a povrchovými úpravami – žárovým a galvanickým zinkováním či práškovým lakováním – pod jednou střechou, což v praxi znamená komplexní průmyslovou kooperaci pro celý výrobek, a nikoli jen pro jednu součást.
Samotný proces vstřikování ve společnosti Strumet je přitom šetrný k životnímu prostředí – při vstřikování nevznikají emise škodlivých látek a topná tělesa plastifikující granulát jsou částečně napájena z vlastní fotovoltaické instalace.
Pro jaká odvětví se vyplatí zadat vstřikování v kooperaci?
Vstřikování v kooperaci se osvědčuje zejména tam, kde záleží na opakovatelnosti a doložitelné kvalitě.
| Odvětví | Nejdůležitější požadavky | Jak je zajišťuje lisovna v kooperaci? |
| Automobilový průmysl | Opakovatelnost, certifikace (např. TISAX) | Stabilní parametry procesu a měřicí kontrola každé dávky |
| Zbrojní průmysl | Dokumentace, auditovatelnost | Plná dohledatelnost materiálu a průběhu výroby |
| Železniční | Soulad s normami (např. EN 15085 pro svařování kolejových vozidel) | Svařovací a výrobní procesy sladěné s normativními požadavky |
| Zemědělství | Odolnost vůči provozním podmínkám | Volba plastů odolných proti UV, vlhkosti a změnám teploty |
Každé z těchto odvětví rozkládá důrazy jinak, ale spojuje je očekávání stálé sériové kvality – a to je právě silná stránka specializovaného kooperačního partnera. Za těmito požadavky stojí konkrétní certifikáty – Strumet pracuje mj. na základě ISO 9001, ISO 14001, TISAX, EN 1090, EN ISO 3834 a EN 15085.
Tam, kde vstřikování není optimální – např. u krátkých sérií velkých dílů – bývá alternativou odlévání polyuretanů, které využívá jednoduché, mnohonásobně levnější licí formy (z plastu nebo hliníku) a vyplatí se i u malých sérií či jednotlivých kusů. Polyéterový polyuretan nabízí tvrdost od 30 do 90 ShA a provoz v rozsahu od −30 do +80 °C.
Kooperace, nebo vlastní vstřikovací lis – kde leží práh rentability?
Práh rentability vlastního vstřikovacího lisu určuje objem a jeho stabilita v čase. Vlastní stroj se začíná obhajovat, když je výroba velká, nepřetržitá a předvídatelná po mnoho let – tehdy se odpisy nástroje a stroje rozloží na tolik kusů, že jednotkové náklady klesnou pod cenu zakázky. Kooperace naopak vítězí, když:
- jsou objemy střední nebo sezonní a těžko je lze plánovat na léta;
- se portfolio dílů často mění a je potřebná flexibilita;
- firma nechce zmrazovat kapitál ani budovat technologické kompetence od nuly.
Na straně kooperačního partnera přitom záleží na skutečném zázemí. Park vstřikovacích lisů Tederic s uzavírací silou od 130 do 700 t umožňuje pokrýt u jednoho dodavatele jak drobné díly, tak velké výlisky o vstřikované hmotnosti dosahující cca 3400 g.
V praxi je pro většinu zadavatelů zadání výroby levnější v celkovém nákladovém účtu, protože eliminuje investici, technologické riziko a náklady na prostoje. Pokud přemýšlíte, na které straně této hranice leží váš projekt, nejjednodušší je ověřit to na konkrétních číslech – zeptejte se na službu vstřikování ve společnosti Strumet a obdržíte cenovou nabídku a technologickou konzultaci pro váš díl.
FAQ – nejčastější otázky o vstřikování plastů v kooperaci
Jaký je minimální objem objednávky (MOQ) v sériové výrobě na vstřikovacím lisu?
MOQ se stanovuje individuálně v závislosti na dílu, plastu a formě – rozhoduje hlavně rentabilita spuštění stroje a přeseřízení. Nejlépe je uvést plánovaný roční počet kusů již v poptávce, protože na něm závisí jak jednotková cena, tak volba nástroje.
Jak dlouho trvá výroba vstřikovací formy pro nový díl?
Doba závisí na složitosti dílu a počtu dutin, ale zpravidla se počítá v týdnech – od návrhu přes obrábění oceli až po technologické zkoušky T0. Jednodušší formy vznikají rychleji, složité vícedutinové nástroje vyžadují více času na doladění.
Musí se při zadání lisovny v kooperaci dodat vlastní forma, nebo ji lze objednat u dodavatele?
Možné jsou obě varianty: klient může dodat hotový, ověřený nástroj, nebo zadat jeho návrh a výrobu kooperačnímu partnerovi. Objednání formy u dodavatele je bezpečnější u nových dílů, protože vzniká od začátku pro konkrétní stroj a parametry procesu.
Jaké rozměrové přesnosti (tolerance) lze při vstřikování dosáhnout?
Rozsah tolerancí upravuje norma ISO 20457, která definuje 9 tříd (TG1–TG9). Reálně dosažitelná třída závisí na plastu a jeho smrštění, geometrii dílu, tloušťce stěn a konstrukci formy – proto je vhodné správnou třídu stanovit společně s dodavatelem již ve fázi návrhu, než nástroj vznikne.
Jaké plasty se nejlépe osvědčují v sériové výrobě pro automotive?
Nejčastěji se používají polyamidy (PA), často vyztužené skleněnými vlákny, a také PP a ABS – podle mechanického zatížení, teploty a estetických požadavků; tam, kde záleží na pružnosti nebo povrchové úpravě soft-touch, sahá se po elastomerech TPE/TPU. Klíčová je volba materiálu pro konkrétní požadavky na opakovatelnost a certifikaci daného dílu.
Může jeden dodavatel spojit vstřikování plastů se zpracováním kovu a zinkováním v rámci jedné zakázky?
Ano – závod spojující lisovnu plastů se zpracováním kovu, svařováním a zinkováním (žárovým i galvanickým) realizuje hybridní díly v rámci jedné objednávky. Pro zadavatele to znamená jeden zdroj odpovědnosti za celý výrobek, bez koordinace několika subdodavatelů.





