
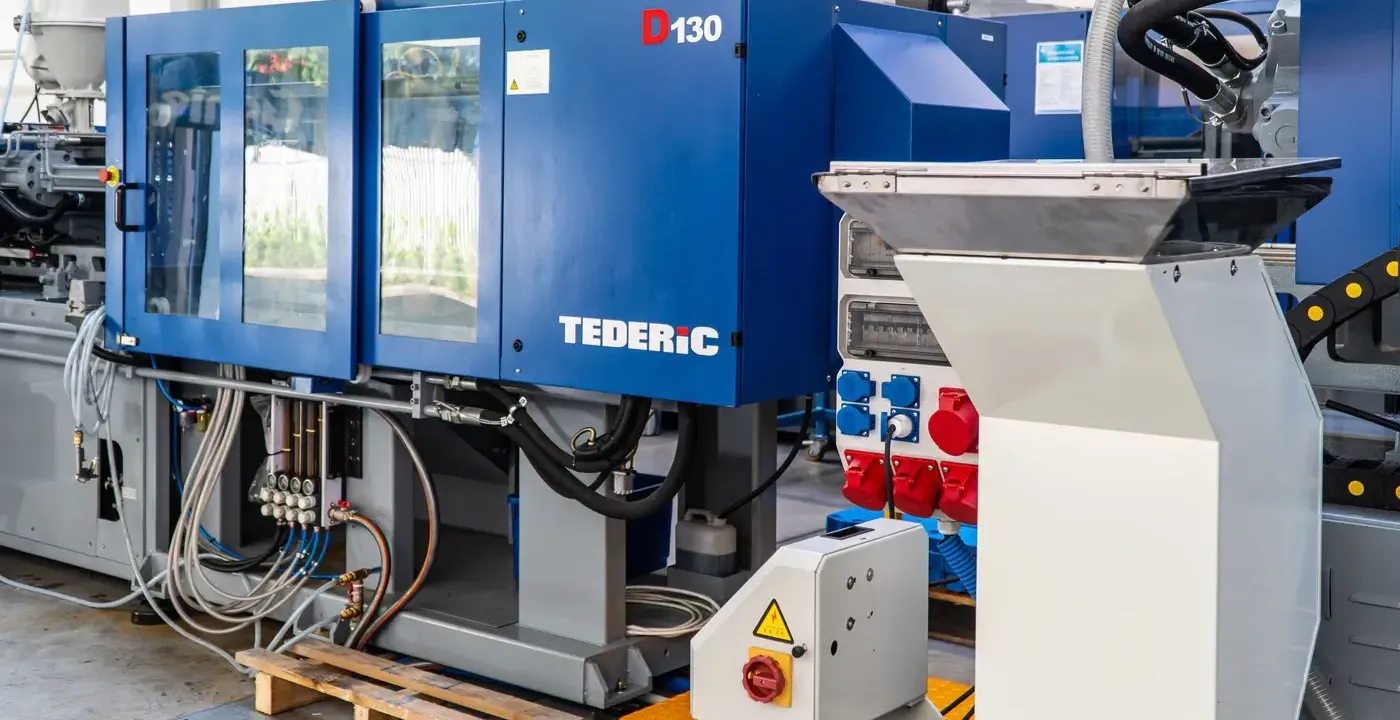
Eine neue Spritzgießmaschine mit mittlerer Schließkraft kostet mehrere Hunderttausend Zloty. Hinzu kommen Halle, Medien, Bedienpersonal und das Spritzgießwerkzeug, das für sich allein mehr kosten kann als die Maschine. Ein Unternehmen, das 20.000 Gehäuse pro Jahr benötigt, steht daher vor der Frage: in einen eigenen Maschinenpark investieren oder die Produktion extern vergeben? Für die meisten Auftraggeber ist die Antwort eindeutig – solange das Volumen die Amortisation nicht rechtfertigt, ist die industrielle Zusammenarbeit günstiger, schneller und weniger riskant.
Spritzgießen von Kunststoffen in Kooperation – was bedeutet das eigentlich?
Das Spritzgießen in der Serienfertigung im Rahmen einer Kooperation ist eine Dienstleistung, bei der ein spezialisierter Betrieb im Auftrag des Kunden wiederholbare Kunststoffteile herstellt – nach dessen Unterlagen und Anforderungen, aber auf dem eigenen Maschinenpark. Beauftragt wird sie von Unternehmen, die von einigen bis zu mehreren Hunderttausend Stück pro Jahr benötigen und kein Kapital in eine eigene Spritzgießmaschine, ein Werkzeug und technologisches Bedienpersonal binden wollen. Der Unterschied zum Kauf einer Maschine ist einfach: Statt in Anlagevermögen zu investieren, zahlt der Kunde für fertige, geprüfte Spritzgussteile, und das gesamte technologische Risiko trägt der Kooperationspartner.
6 Schritte des Spritzgießens im Auftrag – von der Dokumentation bis zur fertigen Charge
Das Spritzgießen von Kunststoffen im Auftrag folgt einem wiederholbaren Schema, das das Risiko auf Seiten des Auftraggebers minimiert:
- Analyse des Teils und der Unterlagen – Bewertung der technischen Zeichnung oder eines physischen Musters, Auswahl des Kunststoffs, Hinweis auf eventuelle konstruktive Änderungen, die das Spritzgießen erleichtern (Formschrägen, Wanddicken, Verrippung).
- Wahl oder Konstruktion des Werkzeugs – Klärung, ob der Kunde ein fertiges Werkzeug liefert oder dessen Anfertigung beim Kooperationspartner bestellt.
- Technologische Versuche (T0) – erste Einspritzungen, Messungen und Korrekturen der Parameter: Temperatur, Druck, Kühlzeit.
- Freigabe der ersten Charge – Beurteilung der Spritzgussteile hinsichtlich Toleranzen und Qualitätsanforderungen, Abnahme der Muster durch den Kunden.
- Anlauf der Serienproduktion – Spritzgießen des vollen Volumens bei konstanten Prozessparametern.
- Qualitätskontrolle und Chargenfreigabe – Zwischenmessungen, Sichtkontrolle und Konformitätsdokumentation.
Ein festgelegter Ablauf bedeutet, dass der Kunde weiß, in welcher Phase sich seine Bestellung befindet und wann er wiederholbare, geprüfte Teile erhält.

Spritzgießwerkzeug – warum bestimmt es Kosten und Qualität?
Bei der Konstruktion eines Spritzgießwerkzeugs für ein bestimmtes Teil zählen mehrere Entscheidungen:
- Wahl des Werkzeugwerkstoffs – Werkzeugstahl mit geeigneter Härte bestimmt seine Lebensdauer;
- Anzahl der Kavitäten – je mehr, desto niedriger die Stückkosten, aber desto höher die Werkzeugkosten;
- Kühlsystem – bestimmt Zykluszeit und Maßstabilität;
- Konstruktion des Auswerfersystems.
Ein eigener, oft unterschätzter Faktor ist die Verarbeitungsschwindung. Kunststoffe schwinden beim Abkühlen deutlich stärker als Metalle, und das Ausmaß hängt vom Werkstoff ab – teilkristalline Kunststoffe (z. B. PA, PP) schwinden stärker und weniger vorhersehbar als amorphe (ABS, PS). Ein gut konstruiertes Werkzeug berücksichtigt diese Schwindung von vornherein, sodass das fertige Spritzgussteil das Zeichnungsmaß trifft und nicht das Maß der Kavität.
Spritzgießwerkzeuge – Konstruktion und Fertigung – werden üblicherweise in zwei Varianten realisiert: Der Kunde liefert sein eigenes, bewährtes Werkzeug oder beauftragt einen Auftragnehmer mit Konstruktion und Bau, der die Besonderheiten seiner Maschinen kennt. Die zweite Variante ist bei neuen Teilen sicherer, denn das Werkzeug entsteht von Anfang an für die konkrete Spritzgießmaschine und die vereinbarten Prozessparameter.
Maßtoleranzen und Qualitätskontrolle – woher kommt die Wiederholgenauigkeit der Spritzgussteile?
Die Wiederholgenauigkeit in der Serienfertigung beruht auf Maßtoleranzen – je enger die Klasse, desto geringer die zulässige Streuung der Maße zwischen aufeinanderfolgenden Spritzgussteilen. Das ist überall dort wichtig, wo ein Teil ohne Spiel oder Spannungen mit anderen Bauteilen montiert werden muss, wie im Automobilbau, wo Tausende Stück identisch passen müssen. Den Rahmen für diese Klassen ordnet die Norm ISO 20457, die 9 Toleranzgruppen (TG1–TG9, von der engsten zur weitesten) in Abhängigkeit von der erforderlichen Genauigkeit des Teils definiert. Die Wahl der richtigen Klasse bereits in der Konstruktionsphase vermeidet eine Situation, in der die fertige Charge formal der Zeichnung entspricht und trotzdem an der Montagelinie des Kunden Probleme bereitet.
Die angegebene Toleranzklasse ist jedoch nur so viel wert wie ihre Überprüfung – in der Praxis bedeutet das Koordinaten- und optische Messungen. Bei Strumet führt die Qualitätskontrolle ein Team von 24 Prüfern, ausgestattet mit 4 FARO-Messarmen und einem optischen Messsystem. Sie übersetzen die Angaben der Zeichnung in ein reales Konformitätsprotokoll jeder Charge und erkennen typische Fehler von Spritzgussteilen: Einfallstellen, Verzug, unvollständig gefüllte Bereiche oder Einschlüsse.
Kunststoffe in der Serienfertigung – welcher Werkstoff für welches Teil?
Die Wahl des Kunststoffs bestimmt die Eigenschaften des fertigen Teils – von der mechanischen Festigkeit bis zur chemischen und thermischen Beständigkeit. In der Serienfertigung aus Kunststoffen arbeitet man meist mit einigen bewährten Werkstoffgruppen.
| Werkstoff | Beispielhafte Anwendung | Technologische Hinweise |
| PP (Polypropylen) | Gehäuse, Behälter, Teile mit Filmscharnieren | Günstig, chemisch beständig, flexibel |
| PA (Polyamid) | Technische Teile, Zahnräder, Führungen | Hohe Festigkeit, nimmt Feuchtigkeit auf – erfordert Trocknung |
| ABS | Gerätegehäuse, Paneele, sichtbare Teile | Gute Steifigkeit und Oberflächenästhetik |
| PS (Polystyrol) | Gehäuse, preiswerte Teile, technische Verpackungen | Steif, günstig, leicht zu verarbeiten, aber spröde |
| TPE / TPU (thermoplastische Elastomere) | Dichtungen, Griffe, elastische Teile, Soft-Touch-Beschichtungen | Gummiähnliche Elastizität, gut für Zweikomponentenverbindungen |
Bei Strumet werden am häufigsten PE, PP, PS, SB, SAN, ABS, PA sowie die Elastomere TPE und TPU verarbeitet, doch die Zusammenarbeit mit führenden Granulatlieferanten erlaubt es, praktisch jeden verfügbaren Werkstoff zu liefern – auch auf Wunsch eingefärbt oder aus Recyclinggranulat (Mahlgut aus Produktionsabfällen). Verlangt ein Teil z. B. transparentes, schlagzähes Polycarbonat (PC) oder einen glasfaserverstärkten Kunststoff, wird der Werkstoff individuell auf die Einsatzanforderungen abgestimmt.

Metall und Kunststoff in einem Werk – warum ist das für den Auftraggeber wichtig?
Viele Industrieteile sind Hybridkonstruktionen – ein Kunststoffgehäuse mit einem metallischen Montageelement, einem Griff, einer Hülse oder einem eingebetteten Gewinde. Wenn Metall und Kunststoff in einem Werk entstehen, hat der Auftraggeber eine Bestellquelle, eine Qualitätsabteilung und einen Zeitplan, statt mehrere Unterlieferanten zu koordinieren. Strumet vereint die Spritzgießerei mit der Metallbearbeitung (Laserschneiden und -stanzen, Biegen, CNC-Drehen und -Fräsen), dem manuellen, robotergestützten (MIG/MAG) und Laserschweißen sowie der Oberflächenbehandlung – Feuerverzinken und galvanische Verzinkung oder Pulverbeschichtung – unter einem Dach, was in der Praxis eine umfassende industrielle Zusammenarbeit für das gesamte Erzeugnis bedeutet und nicht nur für eine einzelne Komponente.
Der Spritzgießprozess selbst ist bei Strumet zudem umweltfreundlich – beim Formen werden keine schädlichen Stoffe emittiert, und die Heizelemente, die das Granulat plastifizieren, werden teilweise aus der eigenen Photovoltaikanlage gespeist.
Für welche Branchen lohnt sich das Spritzgießen in Kooperation?
Das Spritzgießen in Kooperation bewährt sich besonders dort, wo Wiederholgenauigkeit und dokumentierte Qualität zählen.
| Branche | Wichtigste Anforderungen | Wie gewährleistet sie die Spritzgießerei in Kooperation? |
| Automobilbau | Wiederholgenauigkeit, Zertifizierungen (z. B. TISAX) | Stabile Prozessparameter und messtechnische Kontrolle jeder Charge |
| Rüstungsindustrie | Dokumentation, Auditierbarkeit | Vollständige Rückverfolgbarkeit von Werkstoff und Produktionsverlauf |
| Bahnindustrie | Normkonformität (z. B. EN 15085 für das Schweißen von Schienenfahrzeugen) | Schweiß- und Produktionsprozesse, die auf die normativen Anforderungen abgestimmt sind |
| Landwirtschaft | Beständigkeit gegenüber den Einsatzbedingungen | Auswahl von Kunststoffen, die gegen UV, Feuchtigkeit und Temperaturschwankungen beständig sind |
Jede dieser Branchen setzt die Akzente anders, doch alle verbindet die Erwartung gleichbleibender Serienqualität – und genau das ist die Stärke eines spezialisierten Kooperationspartners. Hinter diesen Anforderungen stehen konkrete Zertifikate – Strumet arbeitet unter anderem auf Grundlage von ISO 9001, ISO 14001, TISAX, EN 1090, EN ISO 3834 und EN 15085.
Dort, wo das Spritzgießen nicht optimal ist – z. B. bei Kleinserien großer Teile –, ist eine Alternative oft der Polyurethanguss, der einfache, um ein Vielfaches günstigere Gießformen (aus Kunststoff oder Aluminium) nutzt und selbst bei kleinen Serien oder Einzelstücken wirtschaftlich ist. Polyetherbasiertes Polyurethan bietet eine Härte von 30 bis 90 Shore A und einen Einsatzbereich von −30 bis +80 °C.
Kooperation oder eigene Spritzgießmaschine – wo liegt die Rentabilitätsschwelle?
Die Rentabilitätsschwelle einer eigenen Spritzgießmaschine bestimmen das Volumen und seine zeitliche Stabilität. Eine eigene Maschine beginnt sich zu lohnen, wenn die Produktion groß, kontinuierlich und über viele Jahre vorhersehbar ist – dann verteilt sich die Amortisation von Werkzeug und Maschine auf so viele Stück, dass die Stückkosten unter den Preis des Auftrags sinken. Die Kooperation gewinnt dagegen, wenn:
- die Volumina mittel oder saisonal sind und sich schwer auf Jahre planen lassen;
- das Teilesortiment sich häufig ändert und Flexibilität gefragt ist;
- das Unternehmen weder Kapital binden noch technologische Kompetenzen von Grund auf aufbauen möchte.
Auf Seiten des Kooperationspartners zählt dabei die reale Ausstattung. Ein Park von Tederic-Spritzgießmaschinen mit Schließkräften von 130 bis 700 t erlaubt es, bei einem Lieferanten sowohl kleine Teile als auch große Spritzgussteile mit einem Schussgewicht von bis zu ca. 3400 g abzudecken.
In der Praxis ist für die meisten Auftraggeber die Auftragsvergabe günstiger in der Gesamtkostenrechnung, denn sie eliminiert Investition, technologisches Risiko und Stillstandskosten. Wenn Sie überlegen, auf welcher Seite dieser Grenze Ihr Projekt liegt, lässt sich das am einfachsten anhand konkreter Zahlen prüfen – fragen Sie die Dienstleistung Spritzgießen bei Strumet an, und Sie erhalten ein Angebot und eine technologische Beratung für Ihr Teil.
FAQ – die häufigsten Fragen zum Spritzgießen von Kunststoffen in Kooperation
Wie hoch ist die Mindestbestellmenge (MOQ) in der Serienfertigung auf der Spritzgießmaschine?
Die MOQ wird individuell in Abhängigkeit von Teil, Kunststoff und Werkzeug festgelegt – entscheidend ist vor allem die Wirtschaftlichkeit des Maschinenanlaufs und der Umrüstungen. Am besten gibt man die geplante Jahresstückzahl bereits bei der Anfrage an, denn von ihr hängen sowohl der Stückpreis als auch die Wahl des Werkzeugs ab.
Wie lange dauert die Anfertigung eines Spritzgießwerkzeugs für ein neues Teil?
Die Dauer hängt von der Komplexität des Teils und der Anzahl der Kavitäten ab, wird aber in der Regel in Wochen gerechnet – vom Entwurf über die Stahlbearbeitung bis zu den technologischen Versuchen T0. Einfachere Werkzeuge entstehen schneller, komplizierte Mehrfachwerkzeuge erfordern mehr Zeit zur Feinabstimmung.
Muss man beim Beauftragen einer Spritzgießerei in Kooperation ein eigenes Werkzeug liefern, oder kann man es beim Auftragnehmer bestellen?
Beide Varianten sind möglich: Der Kunde kann ein fertiges, bewährtes Werkzeug liefern oder dessen Konstruktion und Fertigung dem Kooperationspartner übertragen. Die Bestellung des Werkzeugs beim Auftragnehmer ist bei neuen Teilen sicherer, da es von Anfang an für die konkrete Maschine und die Prozessparameter entsteht.
Welche Maßgenauigkeit (Toleranzen) lässt sich beim Spritzgießen erreichen?
Den Toleranzbereich ordnet die Norm ISO 20457, die 9 Klassen (TG1–TG9) definiert. Die real erreichbare Klasse hängt vom Kunststoff und seiner Schwindung, der Geometrie des Teils, den Wanddicken und der Werkzeugkonstruktion ab – deshalb sollte man die passende Klasse gemeinsam mit dem Auftragnehmer bereits in der Konstruktionsphase festlegen, bevor das Werkzeug entsteht.
Welche Kunststoffe eignen sich am besten für die Serienfertigung für den Automobilbau?
Am häufigsten werden Polyamide (PA), oft glasfaserverstärkt, sowie PP und ABS eingesetzt – je nach mechanischer Belastung, Temperatur und ästhetischen Anforderungen; wo es auf Elastizität oder eine Soft-Touch-Oberfläche ankommt, greift man zu den Elastomeren TPE/TPU. Entscheidend ist die Wahl des Werkstoffs passend zu den konkreten Anforderungen an Wiederholgenauigkeit und Zertifizierung des jeweiligen Teils.
Kann ein Lieferant Kunststoffspritzguss mit Metallbearbeitung und Verzinken in einem Auftrag verbinden?
Ja – ein Betrieb, der Spritzgießerei mit Metallbearbeitung, Schweißen und Verzinken (Feuerverzinken und galvanisch) vereint, fertigt Hybridteile im Rahmen einer Bestellung. Für den Auftraggeber bedeutet das eine einzige Verantwortungsquelle für das gesamte Erzeugnis, ohne mehrere Unterlieferanten koordinieren zu müssen.





