
Zykluszeit, Maßhaltigkeit und Ausschussquote in der Serienfertigung hängen zu einem großen Teil von der Konstruktion des Spritzgießwerkzeugs ab. Eine ungleichmäßige Kühlung verlängert den Zyklus und führt zu Verzug. Ein ungünstig platzierter Anschnitt verschiebt die Bindenähte in mechanisch belastete Bereiche. Ein zu weicher Stahl beschleunigt bei glasfaserverstärkten Kunststoffen den Verschleiß der Kavitäten. Jede dieser Entscheidungen fällt, bevor das Werkzeug auf die Spritzgießmaschine kommt.
Aufbau eines Spritzgießwerkzeugs und die Wahl zwischen Prototypen- und Serienwerkzeug
Ein Spritzgießwerkzeug ist ein Präzisionswerkzeug, in dem die Kunststoffschmelze die endgültige Form des Bauteils annimmt. Es besteht aus zwei Hauptteilen: der feststehenden Werkzeughälfte, die auf der Düsenseite der Spritzgießmaschine befestigt ist, und der beweglichen Hälfte, die sich beim Öffnen zusammen mit dem Formteil zurückbewegt. In der Regel befindet sich auf der feststehenden Seite die Kavität (Matrize), die die Außenkontur des Bauteils abbildet, und auf der beweglichen Seite der Stempel mit dem Kern, der die Innengeometrie formt. Das Formteil schrumpft auf den Stempel auf und verbleibt deshalb beim Öffnen auf der Auswerferseite. Zum Aufbau eines Spritzgießwerkzeugs gehören außerdem das Angusssystem, das den Kunststoff zu den Kavitäten führt (Kaltkanal oder Heißkanal), das Kühlsystem, die Entlüftungen und das Auswerfersystem, bei Bauteilen mit Hinterschneidungen zusätzlich Schieber oder bewegliche Kerne. Das in die Spritzgießmaschine eingebaute Werkzeug nimmt den unter hohem Druck eingespritzten Kunststoff auf, entzieht ihm Wärme bis zur Erstarrung, öffnet sich anschließend und wirft das fertige Teil aus.
In der Praxis unterscheidet man zwei Werkzeugklassen. Das Prototypenwerkzeug aus Aluminium oder Stahl mit geringerer Härte dient zur Herstellung von einigen Hundert bis einigen Tausend Musterteilen. Damit lassen sich Geometrie, Passung und Montage des Bauteils prüfen, bevor die endgültigen konstruktiven Entscheidungen fallen. Das Produktionswerkzeug, auch Serienwerkzeug genannt, wird aus verschleißfestem Werkzeugstahl gefertigt und für Hunderttausende oder Millionen Zyklen bei gleichbleibender Qualität ausgelegt. Die wichtigsten Unterschiede fasst die folgende Tabelle zusammen.
| Merkmal | Prototypenwerkzeug | Serienwerkzeug |
|---|---|---|
| Werkstoff | Aluminium oder Stahl mit geringerer Härte | Vergüteter oder gehärteter Werkzeugstahl |
| Standzeit | Einige Hundert bis einige Tausend Zyklen | Hunderttausende bis Millionen Zyklen |
| Kosten | Niedriger | Höher |
| Lieferzeit | Kürzer | Länger |
| Typischer Einsatz | Prüfung der Geometrie, Montageversuche, kurze Testserien | Serien- und Großserienfertigung |
Phasen der Konstruktion von Spritzgießwerkzeugen
Die Konstruktion von Spritzgießwerkzeugen ist ein ingenieurtechnischer Prozess, in dem jede Phase den Rahmen für die nächste vorgibt. In der Regel verläuft sie in fünf Schritten:
- Analyse der Dokumentation und der Bauteilgeometrie – der Konstrukteur bewertet das 3D-Modell des Teils hinsichtlich seiner spritzgießgerechten Gestaltung: Wandstärken, Entformungsschrägen, Verrippung und Hinterschneidungen, die Schieber erfordern. Bereits in dieser Phase werden Lösungen erkannt, die später Fehler verursachen oder die Werkzeugkosten unnötig erhöhen würden, und dem Kunden Änderungen an der Bauteilkonstruktion vorgeschlagen.
- Werkstoffauswahl und Schwindungsanalyse – der Kunststoff ergibt sich meist aus den Anforderungen an das Bauteil und wird häufig vom Kunden vorgegeben. Jeder Werkstoff schwindet nach dem Erstarren auf seine eigene Weise: teilkristalline Kunststoffe (z. B. PP, PA) stärker als amorphe (z. B. ABS, PS), glasfaserverstärkte Kunststoffe ungleichmäßig, abhängig von der Fließrichtung. Der Konstrukteur berücksichtigt dies, indem er die Kavitäten um ein entsprechendes Schwindmaß vergrößert, damit das fertige Bauteil die Toleranzen einhält.
- 3D-Konstruktion des Werkzeugs – es entsteht die Konstruktion der Kavitäten, die Trennebene (die Kontaktfläche der Werkzeughälften) und die Anzahl der Kavitäten werden festgelegt, anschließend werden das Angusssystem (Angussbuchse, Verteilerkanäle, Anschnitte) sowie die Anordnung der Kühlkanäle, Auswerfer und Entlüftungen konstruiert.
- Füll- und Kühlsimulationen – in CAE-Programmen (z. B. Autodesk Moldflow oder Moldex3D) wird das Werkzeug virtuell gefüllt, um zu prüfen, wie sich der Kunststoff in den Kavitäten verteilt, wo Bindenähte entstehen und ob die Kühlung gleichmäßig ist.
- Validierung der Konstruktion – die Konstruktion geht erst dann in den Werkzeugbau, wenn die Simulationsergebnisse geprüft und alle Toleranzen sowie Qualitätsanforderungen mit dem Kunden abgestimmt sind.
Stahl für Spritzgießwerkzeuge und Auswahl des Bauteilwerkstoffs
Der Stahl für Spritzgießwerkzeuge wird vor allem nach der geplanten Zyklenzahl und der Art des verarbeiteten Kunststoffs ausgewählt. Für kürzere und mittlere Serien kommen vergütete Stähle zum Einsatz, die im vorvergüteten Zustand geliefert werden (z. B. 1.2311 oder 1.2738) und ohne anschließendes Härten bearbeitet werden. Werkzeuge für die Großserienfertigung, insbesondere bei abrasiv wirkenden glasfaserverstärkten Kunststoffen, werden aus gehärteten Stählen (z. B. 1.2343) gefertigt, für Werkstoffe, die bei der Verarbeitung korrosive Verbindungen freisetzen, wie PVC, aus korrosionsbeständigen Stählen (z. B. 1.2083). Die Formplatten, die nicht mit dem Kunststoff in Berührung kommen, bestehen meist aus günstigeren unlegierten Stählen.
Parallel dazu bestimmt der Bauteilwerkstoff selbst die Konstruktion der Kavitäten. Die Werte aus den Datenblättern, darunter die Verarbeitungsschwindung, werden an genormten Probekörpern ermittelt, deren Spritzgießen die Normenreihe ISO 294 beschreibt – die allgemeinen Grundsätze legt die Norm ISO 294-1 zum Spritzgießen von Probekörpern aus Thermoplasten fest. Dadurch lassen sich die Angaben verschiedener Granulatlieferanten miteinander vergleichen. Dabei ist zu beachten, dass es sich um Referenzwerte handelt – die tatsächliche Schwindung im Bauteil hängt von den Wandstärken, der Lage des Anschnitts und den Prozessparametern ab, weshalb ein erfahrener Werkzeugbau sie mit eigenen Daten überprüft.
Bei Kunststoffen für die Automobilindustrie, für die verschärfte Anforderungen an Maßhaltigkeit und Festigkeit gelten, wirkt sich die Wahl der Kombination aus Stahl und Kunststoff unmittelbar auf engere Toleranzen der Kavitäten und die Lebensdauer der formgebenden Oberflächen aus.
Füll- und Kühlsimulationen des Werkzeugs
Computersimulationen ermöglichen es, den Spritzgießvorgang zu „sehen“, bevor auch nur ein einziges Werkzeugteil gefertigt ist. Die Fließanalyse zeigt, wo Einfallstellen (sink marks), Bindenähte zusammentreffender Schmelzeströme, Lufteinschlüsse oder Verzug durch ungleichmäßige Kühlung auftreten können. Die Konstruktion lässt sich dann noch korrigieren, solange die Änderung nur das Modell betrifft und nicht den bearbeiteten Stahl. In einer begutachteten Studie zu CAE-Simulationen im Spritzgießprozess verglichen die Autoren die Ergebnisse einer Moldflow-Analyse mit dem realen Prozess für ein Bauteil aus elektromechanischen Geräten. Die maximalen Abweichungen lagen bei ca. 3–5 % für Drücke und Schließkraft sowie bei 1,5 % für die Schwindung. Bei einer solchen Übereinstimmung ist die Simulation im Werkzeugbau zu einem Standardschritt des Projekts geworden – ihre Kosten sind ungleich niedriger als die Korrektur eines fertigen Werkzeugs.
Herstellung von Spritzgießwerkzeugen – vom Stahlblock zum fertigen Werkzeug
Sobald die Konstruktion freigegeben ist, beginnt die Werkzeugbauphase, in der die Herstellung von Spritzgießwerkzeugen höchste Präzision erfordert. Die Stahlblöcke kommen auf CNC-Maschinen, wo die Schruppbearbeitung den Kavitäten und Platten ihre Grundform gibt. Teile aus gehärteten Stählen werden anschließend wärmebehandelt und danach der Feinbearbeitung unterzogen – Hochgeschwindigkeitsfräsen und Schleifen. Komplexe Geometrien, scharfe Innenecken oder tiefe, schmale Rippen werden durch Funkenerosion (EDM) hergestellt, die die Form der Elektrode dort abbildet, wo der Fräser nicht hinkommt. Zum Schluss werden die Normalien montiert – Führungssäulen, Auswerfer, Komponenten des Heißkanalsystems – und das Werkzeug wird zusammengebaut.
Der nächste Schritt ist die Bemusterung. Beim T0-Versuch kommt das Werkzeug zum ersten Mal auf die Spritzgießmaschine, und Konstrukteur und Verfahrenstechniker beurteilen die ersten Formteile: Füllung der Kavitäten, Oberflächenqualität und Maße. Auf dieser Grundlage werden die Kavitäten korrigiert und weitere Versuche durchgeführt (T1, T2 …), bis das Bauteil alle Anforderungen erfüllt. Nach der Freigabe der Maße werden die formgebenden Oberflächen entsprechend der geforderten Oberflächenklasse poliert oder strukturiert.
Wie läuft das Kunststoffspritzgießen in der Spritzgießerei ab?
Das fertige Werkzeug nimmt seine eigentliche Arbeit in der Produktionshalle auf. Der Spritzgießzyklus besteht aus mehreren sich wiederholenden Phasen:
- Schließen des Werkzeugs – die Werkzeughälften fahren zusammen und werden mit einer Kraft zugehalten, die die Auftriebskraft des Kunststoffs in der Kavität übersteigen muss.
- Einspritzen – die Kunststoffschmelze wird unter hohem Druck in das geschlossene Werkzeug gepresst und füllt die Kavitäten.
- Nachdruck – der aufrechterhaltene Druck gleicht den Volumenschwund des in der Kavität abkühlenden Kunststoffs aus und verhindert Einfallstellen.
- Kühlung und Plastifizierung – das Bauteil erstarrt und gibt dabei Wärme an das Kühlsystem des Werkzeugs ab; diese Phase nimmt in der Regel den größten Teil des Zyklus ein. Gleichzeitig schmilzt die rotierende Schnecke das Granulat im beheizten Zylinder auf und bereitet die Kunststoffdosis für den nächsten Schuss vor.
- Öffnen des Werkzeugs und Auswerfen – nach dem Erstarren öffnet sich das Werkzeug, die Auswerfer stoßen das fertige Teil aus, und der Zyklus beginnt von vorn.
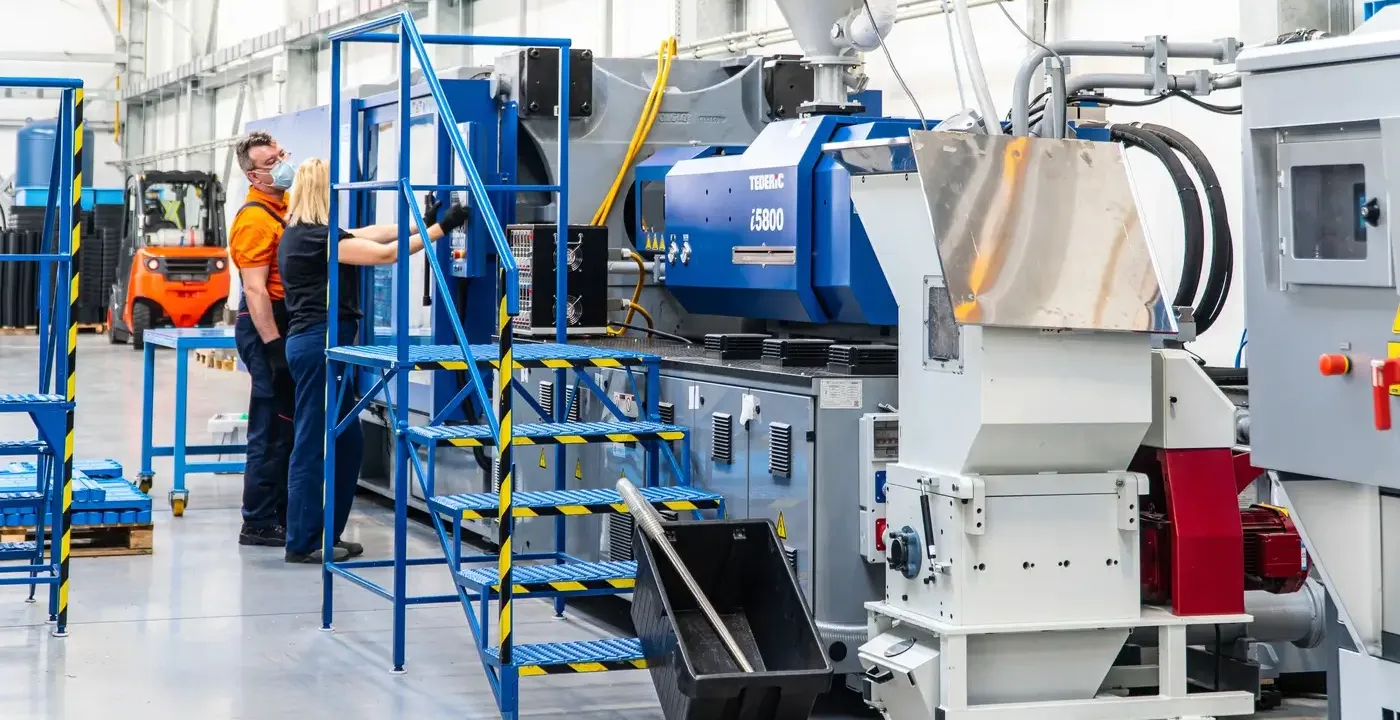
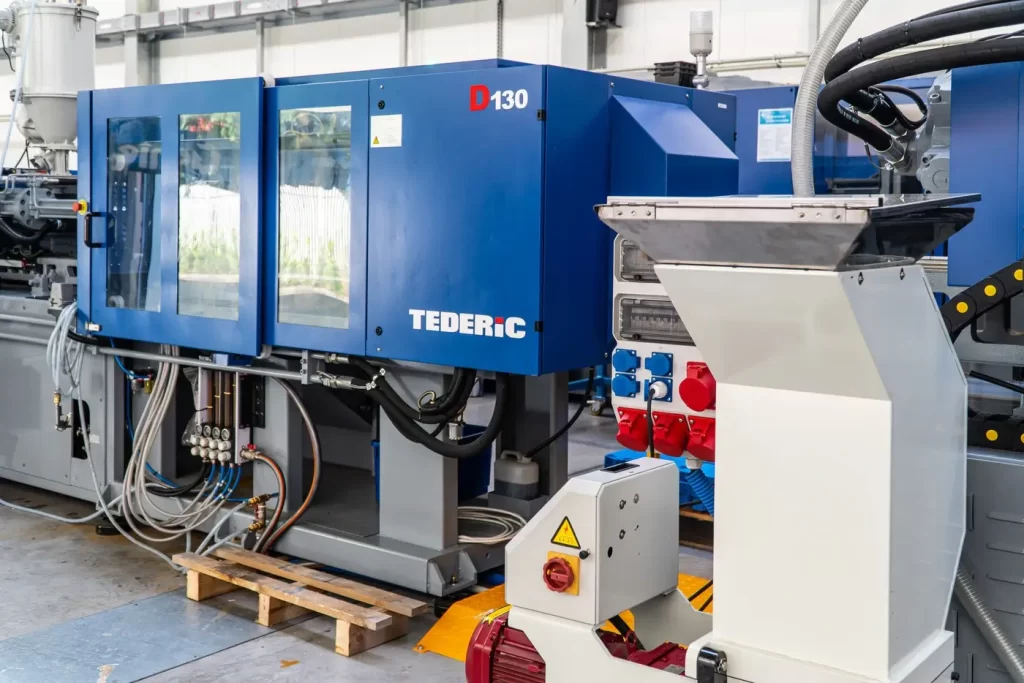
Die Auswahl der Spritzgießmaschine für ein Werkzeug hängt vor allem von der erforderlichen Schließkraft ab, die sich aus der projizierten Fläche des Bauteils und dem Druck in der Kavität ergibt, sowie vom Schussvolumen und den Abmessungen des Werkzeugs selbst. Dieses muss zwischen die Holme der Maschine passen und innerhalb ihrer Einbauhöhe liegen. Deshalb verfügen Spritzgießereien über einen Maschinenpark mit unterschiedlichen Schließkräften. Die Spritzgießerei Strumet arbeitet mit Tederic-Maschinen mit Schließkräften von 130 bis 700 Tonnen – die größte von ihnen kann in einem Schuss ca. 3,4 kg Kunststoff einspritzen.
Einsatz von Spritzgießwerkzeugen in der Automobilindustrie und im Maschinenbau
Die meisten Spritzgussteile gehen an die Automobilindustrie. Aus Kunststoffen für den Automobilbereich werden unter anderem Gehäuseteile, Komponenten für den Fahrzeuginnenraum, Clips und Halterungen sowie Teile hergestellt, die mit metallischen Baugruppen zusammenwirken und bei denen die Passgenauigkeit über eine reibungslose Montage am Band entscheidet. Neben der Automobilindustrie bedienen Spritzgießwerkzeuge für Kunststoffe die Haushaltsgeräte-, Elektro-, Landtechnik- und Verpackungsindustrie – überall dort, wo die Wiederholgenauigkeit großer Serien zählt.
Der Vorteil eines Komplettanbieters liegt darin, das Spritzgießen mit anderen Prozessen unter einem Dach zu verbinden. Ein Kunststoffteil ist oft nur ein Element einer größeren Baugruppe, die anschließend Metallbearbeitung, Schweißen oder Korrosionsschutz erfordert. Im Modell der umfassenden industriellen Kooperation entstehen das Spritzgussteil, die Metallkonstruktion und bei Bedarf Polyurethan-Gussteile bei einem einzigen Partner, was die Lieferkette verkürzt.
Was kostet ein Spritzgießwerkzeug und wie wählt man den richtigen Werkzeughersteller?
Der Preis eines Spritzgießwerkzeugs und seine Fertigungszeit lassen sich nicht auf eine einzige Zahl reduzieren. Sie hängen von mehreren miteinander verbundenen Faktoren ab:
- Komplexität des Bauteils – Hinterschneidungen, Schieber, dünne Wände und hohe Maßanforderungen erhöhen den Aufwand im Werkzeugbau.
- Anzahl der Kavitäten – ein Mehrfachwerkzeug ist teurer und komplexer, senkt bei großen Stückzahlen jedoch deutlich die Stückkosten des Bauteils.
- Angusssystem – ein Heißkanal erhöht den Werkzeugpreis, reduziert dafür aber den Angussabfall und verkürzt oft den Zyklus.
- Art des Kunststoffs – abrasive, korrosive oder bei hohen Temperaturen verarbeitete Werkstoffe erfordern teurere Stähle und Oberflächenbehandlungen.
- Produktionsvolumen – die geplante Zyklenzahl entscheidet über die Werkzeugklasse (Prototypen- oder Serienwerkzeug).
Bei der Wahl des Kooperationspartners lohnt es sich, über den reinen Werkzeugpreis hinauszublicken. Entscheidend sind: ein eigener Spritzgießmaschinenpark, dank dem die Produktion beim selben Lieferanten direkt nach der Bemusterung anläuft, Erfahrung in Konstruktion und Simulation, ein Werkzeugbau für laufende Korrekturen und die Wartung des Werkzeugs, Messtechnik zur Prüfung der Formteile sowie die in der Automobilindustrie geforderten Qualitätszertifikate. Die Gesamtheit dieser Kompetenzen verkürzt den Weg von der Zeichnung zur reproduzierbaren Serie und senkt das Risiko kostspieliger Nacharbeiten.
Im Vertrag mit dem Auftragnehmer sollte festgelegt werden, wem das Werkzeug gehört und wer für dessen Inspektionen, Lagerung sowie eine eventuelle Verlagerung in ein anderes Werk verantwortlich ist.
Sie planen den Produktionsstart eines neuen Bauteils oder suchen einen Partner für die Serienfertigung? Beschreiben Sie Ihr Projekt und senden Sie eine Angebotsanfrage an die Spritzgießerei Strumet – wir analysieren das Bauteil und schlagen Ihnen eine Spritzgießtechnologie vor, die auf die Anforderungen Ihrer Branche abgestimmt ist.
FAQ – häufige Fragen zu Spritzgießwerkzeugen
Was kostet die Herstellung eines Spritzgießwerkzeugs?
Die Kosten hängen von der Komplexität des Bauteils, der Anzahl der Kavitäten, der Art des Angusssystems und des Kunststoffs sowie von der geplanten Seriengröße ab und werden daher individuell anhand der Dokumentation kalkuliert. Ein einfaches Einfachwerkzeug ist deutlich günstiger als ein Mehrfach-Serienwerkzeug, das dafür die Kosten pro Bauteil senkt.
Wie lange dauern Konstruktion und Herstellung eines Spritzgießwerkzeugs?
In der Praxis einige bis über zehn Wochen. Diese Zeit umfasst Konstruktion und Simulationen, die Werkzeugfertigung sowie die Bemusterungen T0/T1 mit Korrekturen. Je komplexer die Geometrie und je höher die Anforderungen, desto länger die Realisierungsdauer.
Was ist der Unterschied zwischen einem Einfach- und einem Mehrfachwerkzeug?
Ein Einfachwerkzeug fertigt ein Bauteil pro Zyklus und ist günstiger in der Herstellung, ein Mehrfachwerkzeug mehrere bis mehrere Dutzend Bauteile gleichzeitig. Letzteres wählt man bei großen Stückzahlen, da es trotz höherer Werkzeugkosten die Stückkosten erheblich senkt.
Worin unterscheidet sich ein Kaltkanal- von einem Heißkanalwerkzeug?
Im Kaltkanalwerkzeug erstarrt der Kunststoff in den Verteilerkanälen zusammen mit dem Bauteil und wird als Anguss entfernt, der abgetrennt oder vermahlen werden muss. Im Heißkanalwerkzeug sind die Kanäle beheizt, sodass der Kunststoff bis zum nächsten Schuss flüssig bleibt. Ein solches Werkzeug ist teurer, reduziert jedoch den Abfall und erleichtert die Automatisierung der Produktion.
Aus welchem Stahl werden Spritzgießwerkzeuge hergestellt?
Meist aus vergüteten (z. B. 1.2311, 1.2738) oder gehärteten Werkzeugstählen (z. B. 1.2343), die nach Standzeit und Kunststoffart ausgewählt werden. Für Großserien und abrasive Kunststoffe, z. B. mit Glasfaseranteil, werden Stähle mit erhöhter Verschleißfestigkeit eingesetzt, für korrosive Kunststoffe wie PVC korrosionsbeständige Stähle.
Wie viele Zyklen hält ein Spritzgießwerkzeug, bevor es ersetzt oder repariert werden muss?
Ein gut konstruiertes und regelmäßig gewartetes Serienwerkzeug aus gehärtetem Stahl hält Hunderttausende oder sogar Millionen Zyklen. Seine Lebensdauer hängt vom Werkzeugwerkstoff, der Art des verarbeiteten Kunststoffs sowie von der Regelmäßigkeit der Inspektionen und der Instandhaltung ab.





