
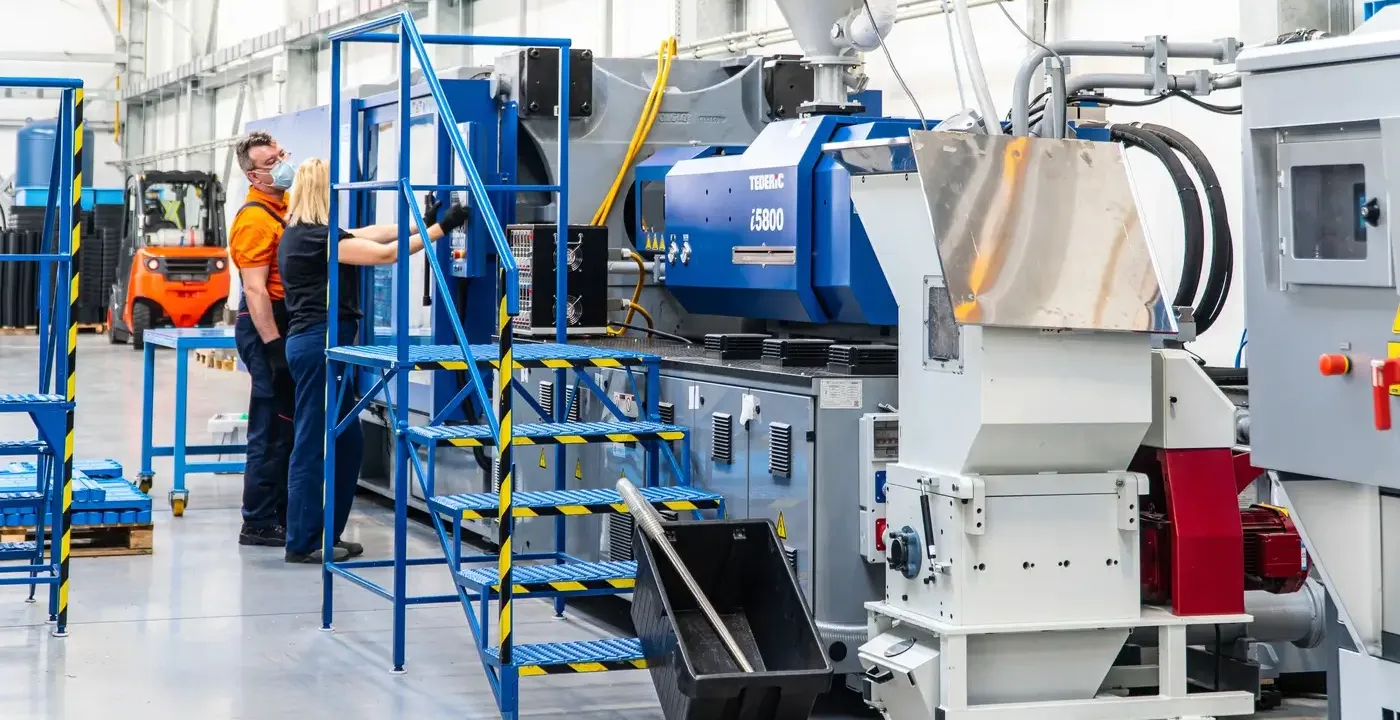
Délka cyklu, rozměrová opakovatelnost a podíl zmetků v sériové výrobě vyplývají do značné míry z konstrukce vstřikovací formy. Nerovnoměrné chlazení prodlužuje cyklus a způsobuje deformace. Špatně umístěné vtokové ústí posouvá studené spoje do mechanicky namáhaných míst. Příliš měkká ocel při zpracování plastu se skelnými vlákny urychluje opotřebení tvarových dutin. Každé z těchto rozhodnutí padá dříve, než se forma dostane na vstřikovací lis.
Konstrukce vstřikovací formy a volba mezi prototypovou a sériovou formou
Vstřikovací forma je přesný nástroj, v němž roztavený plast získává konečný tvar dílu. Skládá se ze dvou hlavních polovin: pevné, upnuté na straně trysky vstřikovacího lisu, a pohyblivé, která se při otevření odsouvá spolu s výliskem. Na pevné straně se obvykle nachází tvarová dutina (tvárnice), která odpovídá vnějšímu tvaru dílu, a na pohyblivé straně tvárník s jádrem, které vytváří vnitřní geometrii. Výlisek se smršťuje na tvárník, a proto při otevření zůstává na straně vyhazovačů. Součástí konstrukce vstřikovací formy je dále vtokový systém přivádějící plast do dutin (studený nebo horký), chladicí systém, odvzdušnění a systém vyhazovačů, u dílů s podkosy také šoupátka nebo pohyblivá jádra. Forma upnutá ve vstřikovacím lisu přijímá plast vstříknutý pod vysokým tlakem, odvádí z něj teplo až do ztuhnutí a poté se otevře a vyhodí hotový díl.
V praxi se rozlišují dvě třídy nástrojů. Prototypová forma, vyráběná z hliníku nebo oceli s nižší tvrdostí, slouží k výrobě několika set až několika tisíc zkušebních kusů. Umožňuje ověřit geometrii, lícování a montáž dílu dříve, než padnou konečná konstrukční rozhodnutí. Výrobní forma, označovaná také jako sériová, se vyrábí z otěruvzdorné nástrojové oceli a je navržena na stovky tisíc až miliony cyklů při stálé kvalitě. Nejdůležitější rozdíly mezi nimi shrnuje následující tabulka.
| Vlastnost | Prototypová forma | Sériová forma |
|---|---|---|
| Materiál | Hliník nebo ocel s nižší tvrdostí | Zušlechtěná nebo kalená nástrojová ocel |
| Životnost | Několik set až několik tisíc cyklů | Stovky tisíc až miliony cyklů |
| Náklady | Nižší | Vyšší |
| Doba výroby | Kratší | Delší |
| Typické použití | Ověření geometrie, montážní zkoušky, krátké zkušební série | Sériová a velkosériová výroba |
Fáze návrhu vstřikovacích forem
Návrh vstřikovacích forem je inženýrský proces, v němž každá předchozí fáze vymezuje rámec pro další. Obvykle probíhá v pěti krocích:
- Analýza dokumentace a geometrie dílu – konstruktér posuzuje 3D model součásti z hlediska technologičnosti vstřikování: tloušťky stěn, úkosů pro vyjímání, žebrování a podkosů vyžadujících šoupátka. Již v této fázi se odhalují řešení, která by později způsobovala vady nebo zbytečně zvyšovala cenu nástroje, a zákazníkovi se navrhují úpravy konstrukce dílu.
- Volba plastu a analýza smrštění – plast obvykle vyplývá z požadavků kladených na díl a často jej určuje zákazník. Každý materiál se po ztuhnutí smršťuje sobě vlastním způsobem: semikrystalické plasty (např. PP, PA) více než amorfní (např. ABS, PS) a plasty vyztužené skelnými vlákny nerovnoměrně v závislosti na směru toku. Konstruktér s tím počítá a zvětšuje tvarové dutiny o odpovídající přídavek na smrštění, aby hotový díl splnil tolerance.
- 3D návrh formy – vzniká konstrukce tvarových dutin, určuje se dělicí rovina (místo styku polovin formy) a počet dutin, následně se navrhuje vtokový systém (vtoková vložka, rozváděcí kanály, vtoková ústí) a rozmístění chladicích kanálů, vyhazovačů a odvzdušnění.
- Simulace plnění a chlazení – v programech třídy CAE (např. Autodesk Moldflow nebo Moldex3D) se forma virtuálně plní, aby se ověřilo, jak se plast rozteče v dutinách, kde vzniknou studené spoje a zda je chlazení rovnoměrné.
- Validace návrhu – konstrukce putuje do nástrojárny teprve po ověření výsledků simulace a odsouhlasení všech tolerancí a požadavků na kvalitu se zákazníkem.
Ocel na vstřikovací formy a volba plastu dílu
Ocel na vstřikovací formy se volí především podle předpokládaného počtu cyklů a druhu zpracovávaného plastu. Pro krátké a střední série se používají zušlechtěné oceli dodávané v předzušlechtěném stavu (např. 1.2311 nebo 1.2738), které se obrábějí bez následného kalení. Nástroje pro velkosériovou výrobu, zejména pro abrazivní plasty vyztužené skelnými vlákny, se vyrábějí z kalených ocelí (např. 1.2343) a pro materiály, které při zpracování uvolňují korozivní látky, jako je PVC, z korozivzdorných ocelí (např. 1.2083). Rámové desky, které nepřicházejí do styku s plastem, se obvykle vyrábějí z levnějších nelegovaných ocelí.
Současně o konstrukci tvarových dutin rozhoduje samotný plast dílu. Údaje z materiálových listů, včetně výrobního smrštění, se stanovují na normalizovaných zkušebních tělesech, jejichž vstřikování popisuje řada norem ISO 294 – obecné zásady stanoví norma ISO 294-1 týkající se vstřikování zkušebních těles z termoplastů. Díky tomu lze porovnávat hodnoty uváděné různými dodavateli granulátu. Je však třeba mít na paměti, že jde o referenční hodnoty – skutečné smrštění dílu závisí na tloušťce stěn, umístění vtokového ústí a parametrech procesu, a proto je zkušená nástrojárna ověřuje vlastními daty.
U plastů pro automotive, kde platí zpřísněné rozměrové a pevnostní požadavky, se volba kombinace ocel–plast přímo promítá do zúžených tolerancí dutin a životnosti tvarových ploch.
Simulace plnění a chlazení formy
Počítačové simulace umožňují „vidět“ vstřikování dříve, než vznikne jediný díl formy. Analýza toku ukazuje, kde se mohou objevit propadliny (sink marks), studené spoje proudů plastu, vzduchové bubliny nebo deformace v důsledku nerovnoměrného chlazení. Konstrukci lze pak opravit, dokud se změna týká ještě modelu, a ne obrobené oceli. V recenzované studii o simulacích CAE v procesu vstřikování autoři porovnali výsledky analýzy Moldflow se skutečným procesem u dílu používaného v elektromechanických zařízeních. Maximální odchylky činily cca 3–5 % u tlaků a uzavírací síly a 1,5 % u smrštění. Při takové shodě se simulace stala v nástrojárnách standardní fází projektu – její cena je nesrovnatelně nižší než oprava hotového nástroje.
Výroba vstřikovacích forem – od ocelového bloku k hotovému nástroji
Po schválení návrhu začíná nástrojařská fáze, v níž výroba vstřikovacích forem vyžaduje nejvyšší přesnost. Ocelové bloky putují na CNC obráběcí stroje, kde hrubování vytvoří předběžný tvar dutin a desek. Díly z kalených ocelí poté projdou tepelným zpracováním a po něm dokončovacím obráběním – vysokorychlostním frézováním a broušením. Tvary se složitou geometrií, ostré vnitřní rohy nebo hluboká úzká žebra se vyrábějí elektroerozivním obráběním (EDM), které kopíruje tvar elektrody tam, kam fréza nedosáhne. Nakonec se namontují normálie – vodicí sloupky, vyhazovače, prvky horkého vtokového systému – a forma se sestaví v celek.
Dalším krokem jsou zkoušky. Při zkoušce T0 se forma poprvé upne na vstřikovací lis a konstruktér s technologem posuzují první výlisky: zaplnění dutin, kvalitu povrchu a rozměry. Na tomto základě se dutiny korigují a provádějí se další zkoušky (T1, T2…), dokud díl nesplní všechny požadavky. Po schválení rozměrů se tvarové plochy leští nebo texturují podle požadované třídy povrchové úpravy.
Jak probíhá vstřikování plastů v lisovně?
Hotová forma zahajuje skutečnou práci ve výrobní hale. Cyklus vstřikování plastů se skládá z několika opakujících se fází:
- Uzavření formy – poloviny formy se k sobě přiblíží a sevřou silou, která musí převyšovat rozevírací sílu plastu v dutině.
- Vstřik – roztavený plast je pod vysokým tlakem vtlačen do uzavřené formy a vyplní dutiny.
- Dotlak – udržovaný tlak doplňuje úbytek objemu plastu chladnoucího v dutině a zabraňuje vzniku propadlin.
- Chlazení a plastifikace – díl tuhne a odevzdává teplo chladicímu systému formy; tato fáze obvykle zabírá největší část cyklu. Současně otáčející se šnek taví granulát ve vyhřívaném válci a připravuje dávku plastu na další vstřik.
- Otevření formy a vyhození – po ztuhnutí se forma rozevře, vyhazovače odstraní hotový díl a cyklus začíná znovu.
Volba vstřikovacího lisu pro danou formu závisí především na potřebné uzavírací síle, která vyplývá z průmětné plochy dílu a tlaku v dutině, a dále na objemu vstřiku a rozměrech samotné formy. Ta se musí vejít mezi vodicí sloupy stroje a do rozsahu jeho upínací výšky. Proto lisovny udržují strojový park s různou uzavírací silou. Lisovna plastů Strumet disponuje stroji Tederic s uzavírací silou od 130 do 700 tun – největší z nich umožňuje vstříknout najednou cca 3,4 kg plastu.
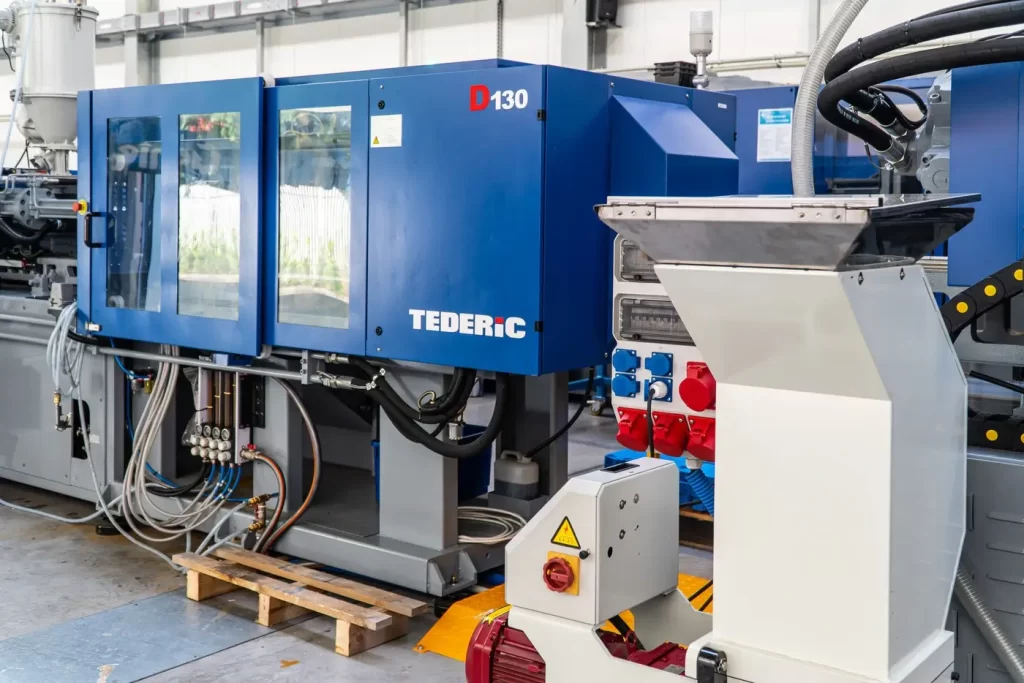
Použití vstřikovacích forem v automobilovém průmyslu a dalších odvětvích
Nejvíce vstřikovaných dílů směřuje do automobilového průmyslu. Z plastů pro automotive se vyrábějí mimo jiné části krytů, komponenty interiérů vozidel, klipy a úchyty a také díly spolupracující s kovovými podsestavami, u nichž přesnost lícování rozhoduje o hladké montáži na lince. Mimo automobilový průmysl slouží vstřikovací formy na plasty výrobcům domácích spotřebičů, elektrotechnickému, zemědělskému či obalovému průmyslu – všude tam, kde záleží na opakovatelnosti velkých sérií.
Výhodou komplexního dodavatele je možnost propojit vstřikování s dalšími procesy pod jednou střechou. Plastový díl bývá jen jednou ze součástí větší sestavy, která dále vyžaduje obrábění kovů, svařování nebo protikorozní ochranu. V modelu komplexní průmyslové kooperace vzniká vstřikovaný díl, kovová konstrukce a v případě potřeby i polyuretanové odlitky u jednoho partnera, což zkracuje dodavatelský řetězec.
Kolik stojí vstřikovací forma a jak vybrat výrobce vstřikovacích forem?
Cenu vstřikovací formy a dobu její výroby nelze vyjádřit jedním číslem. Závisejí na několika vzájemně provázaných faktorech:
- Složitost dílu – podkosy, šoupátka, tenké stěny a vysoké rozměrové požadavky zvyšují pracnost v nástrojárně.
- Počet dutin – vícenásobná forma je dražší a složitější, ale při velkých objemech výrazně snižuje jednotkové náklady na díl.
- Vtokový systém – horký vtokový systém zvyšuje cenu nástroje, zato omezuje odpad z vtokových zbytků a často zkracuje cyklus.
- Druh plastu – abrazivní, korozivní nebo za vysokých teplot zpracovávané materiály vyžadují dražší oceli a povrchové úpravy.
- Objem výroby – předpokládaný počet cyklů rozhoduje o třídě nástroje (prototypový nebo sériový).
Při výběru kooperačního partnera se vyplatí dívat se šířeji než jen na cenu nástroje. Důležitý je vlastní park vstřikovacích lisů, díky němuž se výroba rozběhne u téhož dodavatele hned po zkouškách, dále zkušenosti s návrhem a simulacemi, nástrojařské zázemí pro průběžné korekce a servis formy, měřicí možnosti pro ověřování výlisků a certifikáty kvality vyžadované v automotive. Souhrn těchto kompetencí zkracuje cestu od výkresu k opakovatelné sérii a snižuje riziko nákladných oprav.
Ve smlouvě s dodavatelem se vyplatí stanovit, kdo je vlastníkem formy a kdo odpovídá za její prohlídky, skladování a případné přemístění do jiného závodu.
Plánujete zahájit výrobu nového dílu nebo hledáte partnera pro sériovou výrobu? Popište svůj projekt a pošlete poptávku do lisovny plastů Strumet – díl zanalyzujeme a navrhneme technologii vstřikování přizpůsobenou požadavkům vašeho odvětví.
FAQ – nejčastější otázky o vstřikovacích formách
Kolik stojí výroba vstřikovací formy?
Cena závisí na složitosti dílu, počtu dutin, druhu vtokového systému a plastu a na předpokládané velikosti série, proto se stanovuje individuálně na základě dokumentace. Jednoduchá jednonásobná forma je výrazně levnější než vícenásobný sériový nástroj, který naopak snižuje náklady na jeden díl.
Jak dlouho trvá návrh a výroba vstřikovací formy?
V praxi několik týdnů až několik měsíců. Tato doba zahrnuje návrh a simulace, nástrojařské obrábění a zkoušky T0/T1 s korekcemi. Čím složitější geometrie a vyšší požadavky, tím delší doba realizace.
Jaký je rozdíl mezi jednonásobnou a vícenásobnou vstřikovací formou?
Jednonásobná forma vyrobí jeden díl za cyklus a její výroba je levnější, vícenásobná vyrábí několik až několik desítek dílů současně. Tu druhou volíme při velkých objemech, protože i přes vyšší cenu nástroje výrazně snižuje jednotkové náklady.
Čím se liší forma se studeným vtokem od formy s horkým vtokem?
Ve formě se studeným vtokovým systémem plast v rozváděcích kanálech ztuhne spolu s dílem a odstraňuje se jako vtokový zbytek, který je nutné oddělit nebo rozemlít. Ve formě s horkým vtokovým systémem jsou kanály vyhřívané, takže plast v nich zůstává tekutý až do dalšího vstřiku. Taková forma je dražší, ale omezuje odpad a usnadňuje automatizaci výroby.
Z jaké oceli se vyrábějí vstřikovací formy?
Nejčastěji ze zušlechtěných (např. 1.2311, 1.2738) nebo kalených (např. 1.2343) nástrojových ocelí, volených podle požadované životnosti a druhu plastu. Pro velkosériovou výrobu a abrazivní plasty, např. se skelnými vlákny, se používají oceli se zvýšenou odolností proti opotřebení a pro korozivní plasty, jako je PVC, korozivzdorné oceli.
Kolik cyklů vydrží vstřikovací forma, než je nutné ji vyměnit nebo opravit?
Dobře navržená a pravidelně servisovaná sériová forma z kalené oceli vydrží stovky tisíc, a dokonce miliony cyklů. Její životnost závisí na materiálu formy, druhu vstřikovaného plastu a pravidelnosti prohlídek a údržby nástroje.





