
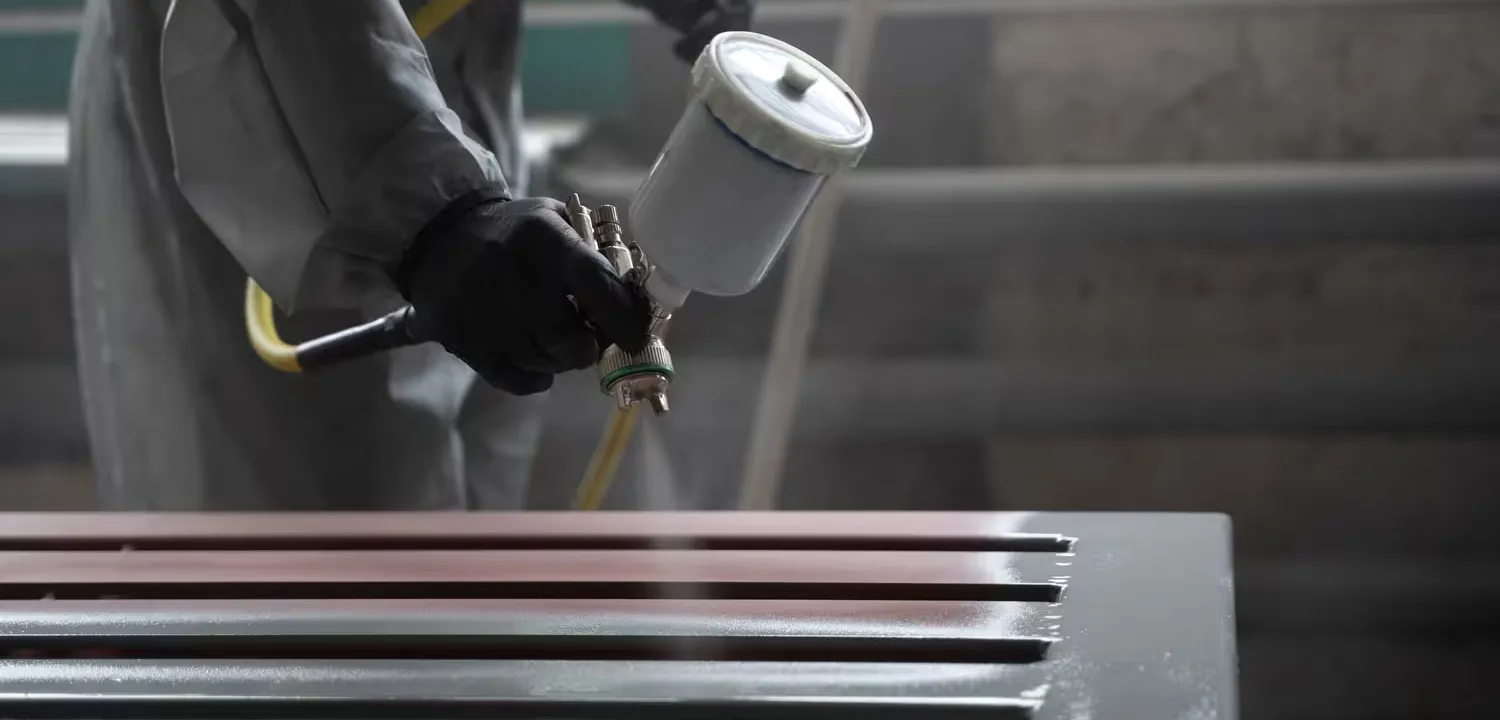
Korrosivitätskategorie C5 und ein konkreter RAL-Farbton in einer einzigen Spezifikation – diese Kombination deckt heute praktisch nur eine Technologie ab. Feuerverzinktes Zink wird in dieser Kategorie mit bis zu 8,4 µm pro Jahr abgetragen, sodass die üblichen 85 µm innerhalb von 10–20 Jahren aufgebraucht sind, und eine mattgraue Oberfläche besteht bei Farbvorgabe ohnehin nicht. Duplex erfüllt beide Bedingungen zugleich, vorausgesetzt, der Besteller versteht, wo in diesem Prozess das Risiko liegt und was er vom Lieferanten verlangen sollte.
Was ist Duplex? Definition und Funktionsprinzip
Duplex ist ein Korrosionsschutz für Stahl, bei dem eine Lack- oder Pulverbeschichtung auf eine zuvor feuerverzinkte Oberfläche aufgebracht wird. Es entsteht ein Zweischichtsystem, in dem die Farbe als Barriere fungiert, die das Zink von der aggressiven Umgebung abschirmt, während das Zink der aktive elektrochemische Schutz des Stahls bleibt. Beide Schichten wirken nicht parallel, sondern verlängern gegenseitig ihre Lebensdauer – daher das deutlich bessere Ergebnis als beim Einsatz jeder einzelnen für sich.
Man sollte gleich die Normenfrage klären, denn sie ist in Spezifikationen eine Quelle von Missverständnissen. Die Norm ISO 1461 beschreibt nur den Zinküberzug selbst und schließt die Nachbehandlung sowie das Aufbringen zusätzlicher Schichten auf das Zink ausdrücklich aus ihrem Anwendungsbereich aus. Duplex beschreiben andere Dokumente: EN 15773 für Pulverbeschichtungen auf Zink, die Normenreihe ISO 12944 für Nasslacksysteme sowie die amerikanischen Praktiken ASTM D6386 (Vorbereitung für Lack) und ASTM D7803 (Vorbereitung für Pulver).
Grenzen des Schutzes durch Verzinkung allein – Korrosivität der Umgebung und ästhetische Anforderungen
Feuerverzinken ist in den meisten Anwendungen eine eigenständig ausreichende Lösung. In ländlicher Umgebung oder in einer typischen Produktionshalle wird ein Überzug von 85 µm mit 0,1–0,7 µm pro Jahr abgetragen und übersteigt problemlos eine Lebensdauer von 100 Jahren. Das Problem tritt dort auf, wo der jährliche Zinkabtrag um das Zehn- bis Fünfzehnfache steigt: in Industrieatmosphäre mit Schwefeldioxid, in Küstenzonen mit hohem Salzgehalt, in Kläranlagen, bei Streusalz und in Chemiebetrieben. Die Klassifizierung dieser Umgebungen ordnet die Norm ISO 12944-2, die Abtragsrate von Zink und die daraus folgende Lebensdauer ISO 14713-1 zusammen mit ISO 9223.
| Kategorie | Beispielumgebung | Zinkabtrag [µm/Jahr] | Lebensdauer von 85 µm Zink* | Reicht Verzinkung allein aus? |
| C1 | Beheizte Innenräume mit sauberer Atmosphäre: Büros, Geschäfte, Hotels | bis 0,1 | Über 100 Jahre | Ja, der Schutz geht in der Regel über den Bedarf hinaus |
| C2 | Ländliche Gebiete, geringe Verschmutzung | 0,1–0,7 | Über 100 Jahre | Ja, mit großer Reserve |
| C3 | Städte, Betriebe mit mäßigen Emissionen | 0,7–2,1 | 40 bis über 100 Jahre | Ja |
| C4 | Chemiebetriebe, Schwimmbäder, Streusalzbereiche an Straßen | 2,1–4,2 | 20–40 Jahre | Bedingt, Duplex empfohlen |
| C5 | Schwerindustrie, Küstenzone mit hohem Salzgehalt | 4,2–8,4 | 10–20 Jahre | Nicht für einen langen Lebenszyklus |
| CX | Offshore-Küstenzone, extreme Industrieatmosphäre | 8,4–25 | 3–10 Jahre | Nein |
* Die Lebensdauerwerte bezeichnen die Zeit bis zur ersten Instandhaltung, nicht bis zur Perforation des Stahls.
Ein zweiter, ebenso häufiger Grund, zu Duplex zu greifen, sind ästhetische Anforderungen. Die mattgraue, uneinheitliche Oberfläche von Zink ist an Fassaden, Zäunen öffentlicher Gebäude, Stadtmobiliar oder architektonisch exponierten Konstruktionen mitunter nicht akzeptabel. Die Lackierung in einem Farbton aus der RAL-Palette löst das optische Problem, ermöglicht die farbliche Kennzeichnung von Anlagen und verschiebt zugleich den Zeitpunkt der ersten Instandhaltung.
3 technologische Schritte – vom Zinkbad bis zur eingebrannten Beschichtung
Ein richtig geführtes Duplex-System besteht aus drei in sich abgeschlossenen Schritten, von denen jeder eigene Abnahmekriterien hat. Das Auslassen oder Verkürzen eines von ihnen zeigt sich nicht sofort – die Folgen sieht man nach der ersten oder zweiten Betriebssaison, wenn sich Haftungsfehler als Blasen und Abplatzungen zeigen.
Schritt 1: Feuerverzinken
Der Ausgangspunkt ist identisch mit dem klassischen Verzinken: Entfetten, Beizen in Säure, Spülen, Flussmittelbehandlung und Eintauchen in ein Zinkbad mit einer Temperatur von etwa 450 °C, wo ein diffusives Eisen-Zink-Phasensystem entsteht. Den detaillierten Ablauf des Bades und die Anforderungen an das Werkstück haben wir im Zusammenhang mit der Vorbereitung von Stahl für das Verzinken beschrieben – Konstruktionsregeln, Verzinkungsbohrungen und Entlüftungen gelten bei Duplex genauso.
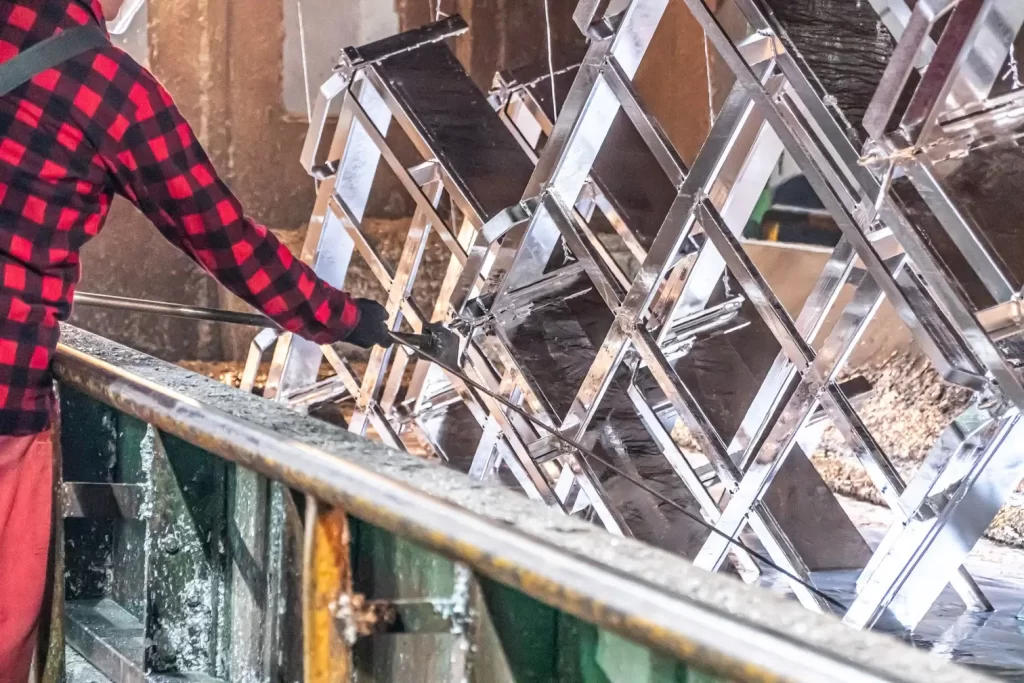
Die Schichtdicke regelt ISO 1461: Für Stahlteile mit einer Dicke über 6 mm beträgt das mittlere Minimum 85 µm und das lokale 70 µm, bei dünneren Querschnitten entsprechend weniger. Bei Duplex hat diese Zahl zusätzliche Bedeutung, denn das spätere Sweep-Strahlen trägt einige Mikrometer Zink ab, und das Ergebnis nach der Bearbeitung muss weiterhin die Anforderungen der Norm erfüllen. Bei der Spezifikation von Duplex sollte man daher einen Überzug mit Reserve gegenüber dem Minimum bestellen.
Wichtig ist auch die Stahlzusammensetzung. Ein Siliziumgehalt im sogenannten Sandelin-Bereich ergibt dicke, raue und zum Stauben neigende Überzüge, also einen Untergrund, auf dem sich nur schwer eine reproduzierbare Farbhaftung erzielen lässt. Die Annahmebedingungen für Konstruktionen in der Feuerverzinkerei Strumet sehen einen Si-Gehalt unter 0,03 % oder im Bereich von 0,15–0,25 % vor, und die maximalen Abmessungen des Werkstücks ergeben sich aus den Arbeitsmaßen der Wanne: 10,2 × 1,4 × 2,7 m.
Schritt 2: Vorbereitung des Zinks für die Lackierung
Frisches Zink ist chemisch aktiv, glatt und mit Rückständen aus den Bädern bedeckt – die Farbe findet keinen Halt, und die Korrosionsprodukte des Zinks (sogenannter Weißrost) bilden eine Trennschicht. ASTM D6386 und D7803 unterscheiden das Verfahren je nach Zustand der Oberfläche: Frisches Zink wird anders vorbereitet als teilweise oder vollständig bewittertes. Am problematischsten ist der Zwischenzustand, in dem die Schicht aus Zinkoxiden und -carbonaten bereits vorhanden, aber noch nicht beständig ist.
Die Standardabfolge der Vorbereitung umfasst:
- Beurteilung und Ausbesserung des Untergrunds – Entfernen von Zinkansammlungen, Zinkläufern und scharfen Kanten, Kontrolle auf Freiheit von Weißrost.
- Entfetten – Abwaschen von Ölen, Fetten und Transportrückständen mit einem alkalischen Reiniger, anschließend Spülen und gründliches Trocknen.
- Entgasendes Einbrennen – Erwärmen des Werkstücks vor der Pulverbeschichtung, damit Feuchtigkeit und in der äußeren Schicht des Zinküberzugs eingeschlossene Gase vor dem Einbrennen der Farbe verdampfen. Temperaturrichtlinien nennt ASTM D7803; bei Nasslacksystemen entfällt dieser Schritt.
- Sweep-Strahlen – leichtes Anstrahlen mit nichtmetallischem Strahlmittel bei niedrigem Druck (in der Größenordnung von 0,2–0,3 MPa) und unter einem Winkel von 30–60°, um ein Profil zu erzeugen und dabei nur wenige Mikrometer Zink abzutragen.
- Konversionsbehandlung oder Grundierung – ausschließlich gemäß dem technischen Datenblatt des Systems auszuwählen. Bei Nasslacken lässt D6386 reaktive Grundierungen und Acryl-Passivierungen zu, bei Pulver sieht D7803 sie nicht vor, und der Umfang der Vorbereitung wird mit dem Pulverlieferanten nach EN 15773 festgelegt.
- Beschichten im vorgegebenen Zeitfenster – Aufbringen der Schicht innerhalb weniger Stunden nach der Vorbereitung, bevor die Oberfläche erneut oxidiert.
Das Auslassen dieses Schritts ist die häufigste Ursache für Reklamationen bei Duplex – die Beschichtung sieht bei der Abnahme einwandfrei aus, verliert aber nach den ersten Temperatur- und Feuchtezyklen ihre Haftung.
Schritt 3: Aufbringen und Aushärten der Beschichtung
Auf das vorbereitete Zink wird Pulverlack im elektrostatischen Verfahren oder ein Nasslacksystem im Spritzverfahren aufgebracht, in der Regel als Grundierung und Deckschicht. Die Pulverbeschichtung wird im Ofen bei einer Objekttemperatur von 180–200 °C für 10–20 Minuten ausgehärtet, gerechnet ab dem Zeitpunkt, zu dem das Werkstück die Temperatur erreicht hat, und nicht ab der Einfahrt in den Ofen – bei dicken Querschnitten kann der Unterschied erheblich sein.
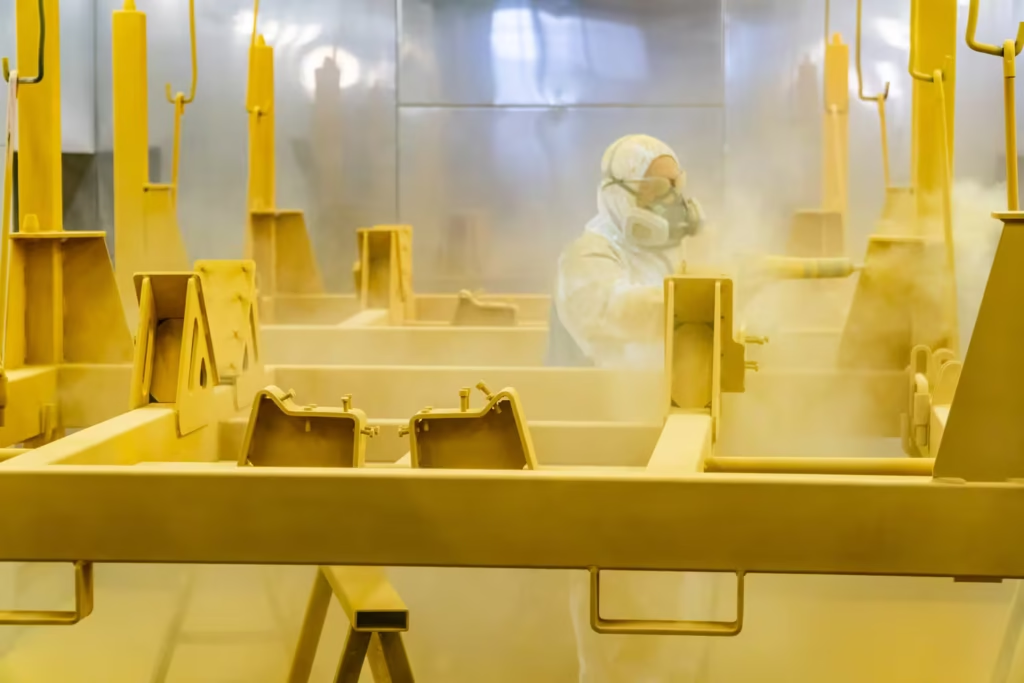
Das Lacksystem muss vom Hersteller als für Zinkuntergründe geeignet deklariert sein. Alkydfarben reagieren mit Zink, bilden Zinkseifen und verlieren die Haftung, daher werden Epoxid-, Polyester- oder Polyurethansysteme eingesetzt. Bei der Spezifikation sollte man bedenken, dass die Reihe ISO 12944 Pulverlacke aus ihrem Anwendungsbereich ausschließt – für Pulver sind EN 13438, EN 15773 sowie Qualitätssysteme wie Qualisteelcoat oder GSB der Bezugspunkt, während die Korrosivitätskategorien C1–CX die gemeinsame Sprache beider Welten bleiben.
Synergieeffekt – warum die Lebensdauer von Duplex die Summe beider Schichten übertrifft
Der Mechanismus wirkt in beide Richtungen. Die Lackschicht trennt das Zink von Sauerstoff, Feuchtigkeit und Verunreinigungen und verlangsamt seinen Verbrauch radikal – statt um einige Mikrometer pro Jahr abgetragen zu werden, bleibt das Zink praktisch unberührt, solange die Farbe dicht ist. Andererseits wirkt an Stellen mechanischer Lackbeschädigungen, also Kratzern, Transportabplatzungen und Montageschnitten, das freigelegte Zink kathodisch gegenüber dem Stahl und verhindert das Unterwandern durch Rost am Rand der Schadstelle. Dasselbe Szenario endet bei einem reinen Lacksystem mit Abblättern der Beschichtung rund um den Kratzer.
Daten der American Galvanizers Association sprechen von einem 1,5- bis 2,3-fach längeren Schutz als die Summe der getrennt gerechneten Lebensdauern von Zink und Lackschicht, bei gleichzeitiger Verlängerung des Wartungszyklus der Lackierung um das 1,5- bis 2-Fache im Vergleich zum selben System auf blankem Stahl. In der Praxis bedeutet das eine Verschiebung der ersten Beschichtungserneuerung um mehr als zehn Jahre.
Häufigste Fehler und Herausforderungen bei der Umsetzung
Mängel bei Duplex entstehen selten allein durch das Verzinken oder allein durch das Lackieren, denn beide Prozesse haben eigene, gut beschriebene Abnahmekriterien. Sie entstehen an der Schnittstelle der Technologien: bei Entscheidungen über den Oberflächenzustand, das Zeitfenster und die Wahl des Lacksystems, also dort, wo keine der Prozessnormen allein greift. Das Problem besteht darin, dass die Beschichtung bei der Abnahme einwandfrei aussieht und der Mangel erst nach mehreren Temperatur- und Feuchtezyklen zutage tritt, wenn das Teil bereits montiert ist.
Die folgenden Punkte sind für die meisten Reklamationen verantwortlich. Jeden von ihnen kann man bereits in der Angebotsanfrage ausschließen, zu deutlich geringeren Kosten als das spätere Abtragen und Wiederherstellen der Beschichtung:
- Lackieren ohne Oberflächenvorbereitung – Farbe, die auf glattes, nicht entfettetes Zink aufgebracht wird, fällt in Flächen ab. Immer Entfetten und Sweep-Strahlen, mit Kontrollprotokoll vor der Lackierung.
- Inkompatibles Lacksystem – Alkydprodukte und einige Einkomponentenerzeugnisse verseifen auf Zink. Verlangen Sie vom Lackhersteller eine schriftliche Erklärung zur Eignung für Zinkuntergründe und ein System, das auf die Ziel-Korrosivitätskategorie abgestimmt ist.
- Ausgasen (Outgassing) – Feuchtigkeit und Gase, die in der porösen äußeren Schicht des Zinküberzugs eingeschlossen sind, verdampfen im Ofen und bilden Krater und Blasen in der frischen Farbe. Das begrenzen Sie durch entgasendes Einbrennen nach D7803, eine entgasende Grundierung und Farben mit höherer Dampfdurchlässigkeit.
- Zu dünnes Zink nach der Bearbeitung – Sweep-Strahlen trägt Material ab, sodass ein Überzug, der genau auf das Minimum nach ISO 1461 bestellt wurde, nach der Vorbereitung unter die Anforderungen fallen kann. Planen Sie die Schichtdicke bereits in der Anfrage mit Reserve ein.
- Weißrost im Lager – verzinkte Teile, die an einem feuchten, nicht belüfteten Ort gelagert werden, überziehen sich mit Zinkkorrosionsprodukten, die mechanisch entfernt werden müssen. Lagern Sie die Teile mit Zwischenlagen an einem trockenen und gut belüfteten Ort.
- Fehlende Abstimmung zwischen den Betrieben – wenn Verzinkerei und Lackiererei Oberflächenprofil und Zeitfenster nicht gemeinsam festlegen, lässt sich die Verantwortung für einen Mangel nicht mehr klären. Am einfachsten ist es, beide Schritte einem Lieferanten anzuvertrauen.
Wirtschaftlichkeitsrechnung und Preiskalkulation – 3 Gründe für den Einsatz eines Duplex-Systems
Der erste ist die Korrosivitätskategorie. Ab C4 aufwärts rechtfertigt sich Duplex in der Regel durch die Lebenszykluskostenrechnung, in C2–C3 selten – dort hält Zink allein tatsächlich mehrere Jahrzehnte, und die zusätzliche Schicht ist vor allem eine Investition in das Aussehen. Der zweite sind ästhetische und funktionale Anforderungen: RAL-Farbton, farbliche Kennzeichnung von Anlagen, Anpassung an die Architektur oder die Forderung nach einer hellen Oberfläche. Der dritte sind die Kosten. Duplex erhöht den Anfangsaufwand, aber bei schwer zugänglichen Konstruktionen wie Masten, Rohrbrücken oder Konstruktionen über einer Produktionslinie ist die Einsparung durch eine vermiedene Sanierung mit Gerüst oft um ein Vielfaches höher als der Preisunterschied beim Schutz. Für den Vergleich von Szenarien über mehrere Jahrzehnte ist der AGA-Lebenszykluskostenrechner nützlich.
Bei Strumet werden beide Schritte in einem Werk im Rahmen der industriellen Zusammenarbeit durchgeführt: Feuerverzinken sowie Pulverbeschichtung in einer manuellen Großteil-Lackiererei und auf einer automatisierten Linie, mit stufenloser Regelung der Schichtdicke von 60 bis 150 µm. Bei der Planung eines Werkstücks für Duplex berücksichtigen Sie beide Größenbeschränkungen: die Verzinkungswanne und den Arbeitsraum der Lackiererei. Die Preiskalkulation hängt von Geometrie, Masse des Werkstücks, geforderter Lebensdauerklasse und Chargengröße ab, weshalb sie sich am schnellsten in einem Gespräch über die konkrete Zeichnung abschließen lässt – senden Sie uns die Spezifikation, und wir erstellen ein Angebot samt Empfehlung für das Beschichtungssystem.
FAQ – die häufigsten Fragen zum Duplex-System
Kann Duplex auf einer bereits verzinkten Konstruktion angewendet werden?
Ja, das ist der typische Fall. Es erfordert jedoch eine Beurteilung des Zustands des Zinküberzugs, das Entfernen von Weißrost und eine vollständige Oberflächenvorbereitung. Vollständig bewittertes Zink ist für die Lackierung oft der dankbarere Untergrund als ein Überzug im Zwischenzustand, bei dem die Schicht aus Korrosionsprodukten bereits vorhanden, aber noch nicht beständig ist.
Wie viele Jahre schützt Duplex im Vergleich zum Feuerverzinken allein?
Die Lebensdauer beträgt in der Regel das 1,5- bis 2,3-Fache der Summe aus der Lebensdauer des Zinküberzugs und der Lackschicht, getrennt gerechnet. In der Umgebung C4 bedeutet das meist den Übergang von 20–40 Jahren zu einer Lebensdauer, die den Lebenszyklus einer typischen Industrieanlage übersteigt.
Haftet Pulverlack gut auf einer verzinkten Oberfläche?
Ja, vorausgesetzt, der Untergrund wird richtig vorbereitet und ein für Zink vorgesehenes Pulver gewählt. Ohne Entfetten, entgasendes Einbrennen und Sweep-Strahlen ist die Haftung unabhängig von der Qualität der Farbe unsicher.
Welchen RAL-Farbton kann man bei Duplex wählen?
Praktisch jeden aus der RAL-Palette, in matten, seidenmatten und strukturierten Varianten. Bei ungewöhnlichen Farbtönen und kleinen Chargen entscheiden die Verfügbarkeit des Pulvers und die Mindestbestellmenge beim Lackhersteller.
Wie viel kostet Duplex im Vergleich zum Feuerverzinken allein?
Die Kosten sind deutlich höher, da Oberflächenvorbereitung, Lackmaterial und Einbrennen hinzukommen. Das Ausmaß des Unterschieds hängt von der Geometrie des Werkstücks und der Chargengröße ab, und die Rechnung sollte über den Lebenszyklus geführt werden, unter Berücksichtigung der Kosten für den Zugang zur Konstruktion bei künftigen Sanierungen.





