
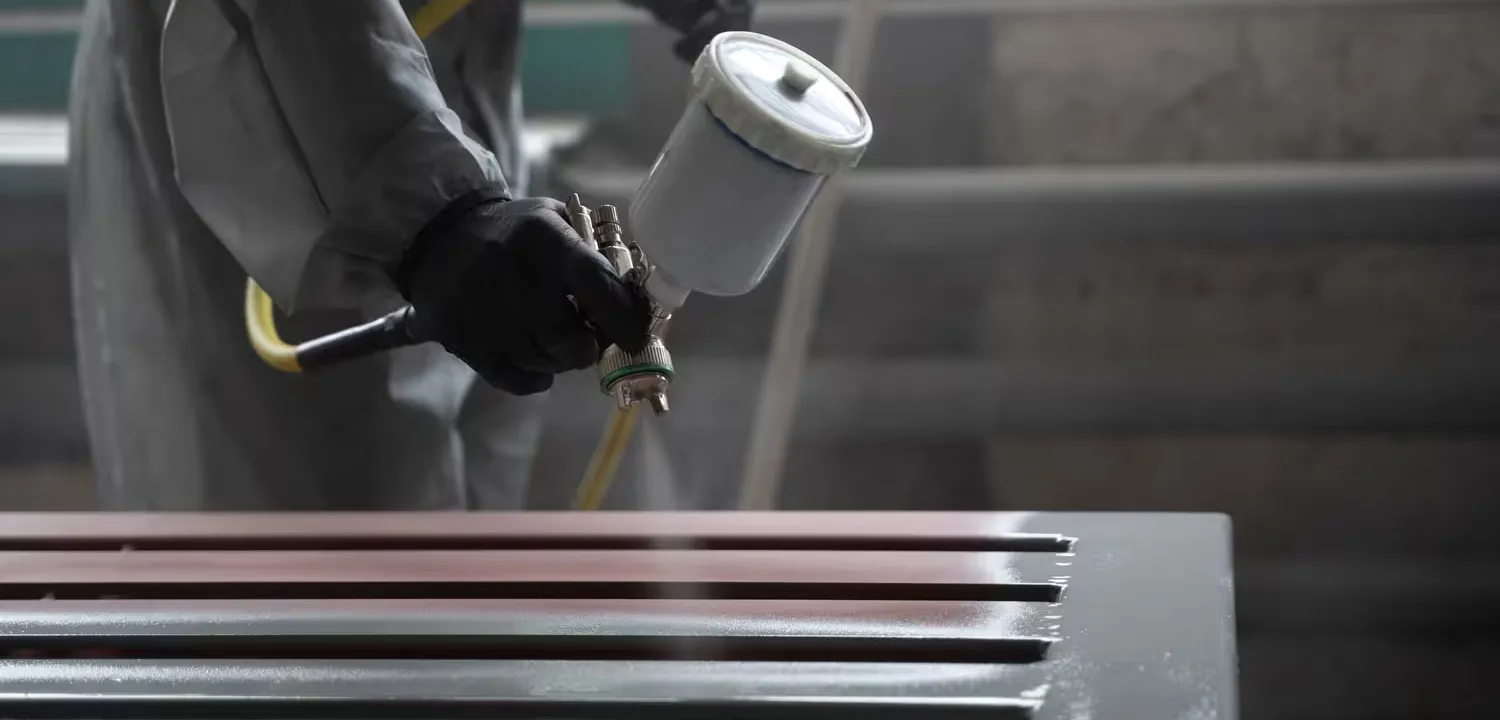
Kategorie korozní agresivity C5 a konkrétní odstín RAL v jedné specifikaci – tuto kombinaci dnes prakticky splňuje jediná technologie. Žárový zinkový povlak se v této kategorii opotřebovává rychlostí až 8,4 µm ročně, takže standardních 85 µm se vyčerpá během 10–20 let, a matně šedý povrch při požadavku na barvu stejně neobstojí. Duplexní systém odpovídá na obě podmínky současně, pokud zadavatel chápe, v čem tento proces skrývá riziko a co má od dodavatele požadovat.
Co je duplexní systém? Definice a princip fungování
Duplexní systém je protikorozní ochrana oceli spočívající v nanesení nátěrového nebo práškového povlaku na povrch dříve pozinkovaný žárově. Vzniká dvouvrstvý systém, v němž barva plní funkci bariéry oddělující zinek od agresivního prostředí a zinek zůstává aktivní elektrochemickou ochranou oceli. Oba povlaky nepůsobí souběžně, ale vzájemně si prodlužují životnost – odtud výrazně lepší účinek než při použití každého z nich samostatně.
Je vhodné hned uspořádat otázku norem, protože bývá zdrojem nedorozumění ve specifikacích. Norma ISO 1461 popisuje samotný zinkový povlak a ze svého rozsahu výslovně vylučuje dokončovací úpravu a nanášení dalších povlaků na zinek. Duplexní systém popisují jiné dokumenty: EN 15773 pro práškové povlaky na zinku, řada ISO 12944 pro mokré systémy a americké postupy ASTM D6386 (příprava pod nátěr) a ASTM D7803 (příprava pod prášek).
Hranice ochrany samotného zinkového povlaku – korozní agresivita prostředí a estetické požadavky
Žárové zinkování je ve většině použití řešením samo o sobě dostačujícím. Ve venkovském prostředí či v typické výrobní hale se povlak o tloušťce 85 µm opotřebovává rychlostí 0,1–0,7 µm ročně a bez potíží překračuje trvanlivost 100 let. Problém se objevuje tam, kde roční úbytek zinku vzroste několikanásobně: v průmyslové atmosféře s oxidem siřičitým, v přímořské oblasti s vysokou salinitou, v čistírnách odpadních vod, při solných roztocích na silnicích a v chemických závodech. Klasifikaci těchto prostředí uspořádává norma ISO 12944-2, rychlost úbytku zinku a z ní vyplývající trvanlivost – ISO 14713-1 spolu s ISO 9223.
| Kategorie | Příklad prostředí | Úbytek zinku [µm/rok] | Trvanlivost 85 µm zinku* | Stačí samotné zinkování? |
| C1 | Vytápěné interiéry s čistou atmosférou: kanceláře, obchody, hotely | do 0,1 | Více než 100 let | Ano, ochrana zpravidla nad rámec potřeb |
| C2 | Venkovské oblasti, nízké znečištění | 0,1–0,7 | Více než 100 let | Ano, s velkou rezervou |
| C3 | Města, závody s mírnými emisemi | 0,7–2,1 | 40 až více než 100 let | Ano |
| C4 | Chemické závody, bazény, oblasti solení silnic | 2,1–4,2 | 20–40 let | Podmíněně, doporučuje se duplexní systém |
| C5 | Těžký průmysl, přímořská oblast s vysokou salinitou | 4,2–8,4 | 10–20 let | Ne pro dlouhý životní cyklus |
| CX | Pobřežní oblast offshore, extrémní průmyslová atmosféra | 8,4–25 | 3–10 let | Ne |
* Hodnoty trvanlivosti udávají dobu do první údržby, nikoli do perforace oceli.
Druhým, stejně častým důvodem, proč sáhnout po duplexním systému, jsou estetické požadavky. Matně šedý, nejednotný povrch zinkového povlaku bývá nepřijatelný na fasádách, oplocení veřejných objektů, městském mobiliáři nebo architektonicky exponovaných konstrukcích. Lakování na barvu z palety RAL řeší vizuální problém, umožňuje barevné označení instalací a zároveň odsouvá okamžik první údržby.
3 technologické fáze – od zinkové lázně po vypálený povlak
Správně vedený duplexní systém tvoří tři uzavřené fáze, z nichž každá má vlastní přejímací kritéria. Vynechání nebo zkrácení kterékoli z nich se neprojeví okamžitě – následky jsou vidět po první nebo druhé sezoně provozu, kdy se vady adheze projeví jako puchýře a odlupování.
Fáze 1: žárové zinkování
Výchozí bod je totožný jako u klasického zinkování: odmašťování, moření v kyselině, oplach, fluxování a ponor do zinkové lázně o teplotě přibližně 450 °C, kde vzniká difuzní soustava fází železo–zinek. Podrobný průběh lázně a požadavky na dílec jsme popsali v souvislosti s přípravou oceli pro zinkování – projektová pravidla, technologické otvory a odvzdušnění platí v duplexním systému naprosto stejně.
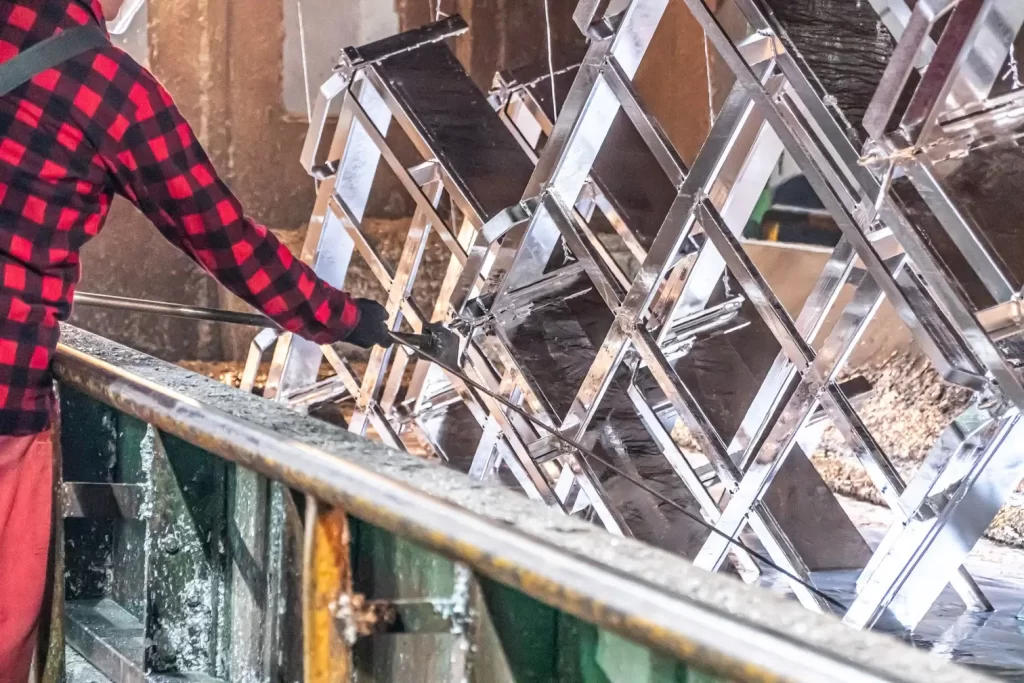
Tloušťku povlaku upravuje ISO 1461: u ocelových prvků o tloušťce nad 6 mm činí minimum průměrné hodnoty 85 µm a lokální 70 µm, u tenčích průřezů odpovídajícím způsobem méně. V duplexním systému má toto číslo další význam, protože pozdější lehké otryskání odebírá několik mikrometrů zinku a výsledek po úpravě musí stále splňovat požadavky normy. Při specifikaci duplexního systému proto stojí za to objednávat povlak s rezervou vůči minimu.
Důležité je také složení oceli. Obsah křemíku v tzv. Sandelinově oblasti dává povlaky tlusté, drsné a náchylné k prášení, tedy podklad, na němž je obtížné dosáhnout opakovatelné adheze barvy. Podmínky převzetí konstrukcí v žárové zinkovně Strumet předpokládají obsah Si pod 0,03 % nebo v rozmezí 0,15–0,25 %, a maximální rozměry dílce vyplývají z pracovních rozměrů vany: 10,2 × 1,4 × 2,7 m.
Fáze 2: příprava zinkového povlaku pro lakování
Čerstvý zinek je chemicky aktivní, hladký a pokrytý zbytky z lázní – barva nemá o co se zakotvit a korozní produkty zinku (tzv. bílá rez) vytvářejí oddělující vrstvu. ASTM D6386 a D7803 rozlišují postup podle stavu povrchu: jinak se připravuje zinek čerstvý, jinak částečně a jinak plně zvětralý. Nejproblematičtější je přechodný stav, v němž je vrstva oxidů a uhličitanů zinku již přítomna, ale ještě není trvanlivá.
Standardní sled přípravy zahrnuje:
- Posouzení a opravu podkladu – odstranění nálitků, zinkových kapek a ostrých hran, kontrola nepřítomnosti bílé rzi.
- Odmašťování – smytí olejů, mastnot a zbytků z přepravy alkalickým detergentem, následně oplach a důkladné osušení.
- Odplyňovací vypalování – vyhřátí dílce před práškovým lakováním, aby vlhkost a plyny uvězněné ve vnější vrstvě zinkového povlaku před vypalováním barvy odpařily. Teplotní pokyny uvádí ASTM D7803; u mokrých systémů tento krok neexistuje.
- Lehké otryskání (sweep blasting) – lehké otryskání nekovovým abrazivem při nízkém tlaku (řádu 0,2–0,3 MPa) a pod úhlem 30–60°, aby se vytvořil profil a odebrala jen několik mikrometrů zinku.
- Konverzní úpravu nebo základ – volené výhradně podle technického listu systému. U mokrých barev D6386 připouští reaktivní základy a akrylové pasivace, u prášku je D7803 nepředpokládá a rozsah přípravy se stanoví s dodavatelem prášku podle EN 15773.
- Lakování ve stanoveném časovém okně – nanesení vrstvy během několika hodin od přípravy, před opětovnou oxidací povrchu.
Vynechání této fáze je nejčastější příčinou reklamací u duplexního systému – povlak vypadá při převzetí bez závad a po prvních tepelných a vlhkostních cyklech ztrácí přilnavost.
Fáze 3: nanášení a vytvrzování povlaku
Na připravený zinkový povlak se nanáší prášková barva elektrostaticky nebo mokrý systém stříkáním, zpravidla v uspořádání základ a vrchní vrstva. Práškový povlak se vytvrzuje v peci při teplotě objektu 180–200 °C po dobu 10–20 minut, počítáno od okamžiku dosažení teploty dílcem, a nikoli od vjezdu do pece – u silných průřezů bývá rozdíl značný.
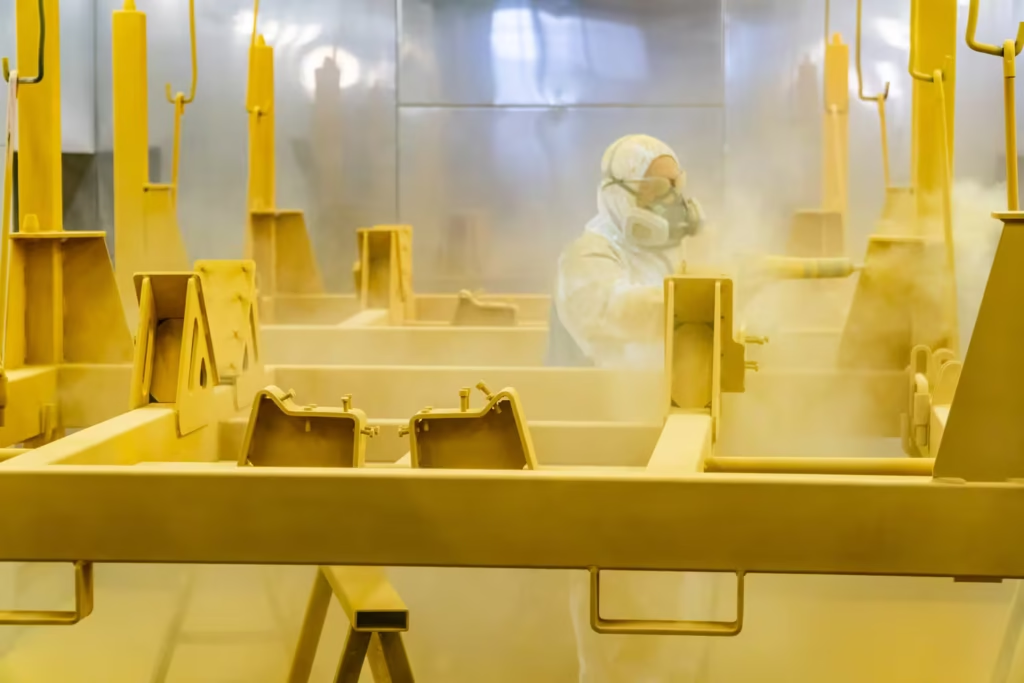
Nátěrový systém musí být výrobcem deklarován jako slučitelný se zinkovým podkladem. Alkydové barvy reagují se zinkem, vytvářejí zinečnaté mýdlo a ztrácejí adhezi, proto se používají epoxidové, polyesterové nebo polyuretanové systémy. Při specifikaci je třeba pamatovat, že řada ISO 12944 ze svého rozsahu vylučuje práškové barvy – pro prášky jsou vodítkem EN 13438, EN 15773 a systémy jakosti typu Qualisteelcoat či GSB, a kategorie korozní agresivity C1–CX zůstávají společným jazykem obou světů.
Efekt synergie – proč trvanlivost duplexního systému převyšuje součet obou povlaků?
Mechanismus je obousměrný. Nátěrový povlak odděluje zinek od kyslíku, vlhkosti a nečistot a radikálně zpomaluje jeho spotřebu – místo úbytku několika mikrometrů ročně zůstává zinek prakticky nedotčený tak dlouho, dokud je barva těsná. Na druhé straně v místech mechanického poškození laku, tedy u rýh, odlupků po přepravě a montážních řezů, obnažený zinek působí katodicky vůči oceli a nedovoluje podlézání rzi pod okrajem poškození. Stejný scénář v systému pouze nátěrovém končí odlupováním povlaku kolem rýhy.
Údaje American Galvanizers Association hovoří o ochraně 1,5–2,3krát delší než součet trvanlivosti zinku a nátěrového povlaku počítaných samostatně, při současném prodloužení cyklu údržby nátěru 1,5–2krát ve srovnání se stejným systémem na čisté oceli. V praxi to znamená posunutí první renovace povlaku o několik desítek let.
Nejčastější chyby a výzvy při realizaci
Vady duplexního systému vznikají jen zřídka ze samotného zinkování nebo ze samotného lakování, protože oba procesy mají vlastní, dobře popsaná přejímací kritéria. Vznikají na styku technologií: v rozhodnutích o stavu povrchu, časovém okně a volbě systému barvy, tedy tam, kde žádná z procesních norem nepůsobí samostatně. Potíž spočívá v tom, že povlak při převzetí vypadá správně a vada se projeví až po několika tepelných a vlhkostních cyklech, kdy je dílec již namontován.
Níže uvedené položky odpovídají za většinu reklamací. Každou z nich lze odstranit již ve fázi poptávky, za mnohem nižší náklady než pozdější odstraňování a obnova povlaku:
- Lakování bez přípravy povrchu – barva nanesená na hladký, neodmaštěný zinek odpadává v plátech. Vždy odmašťování a sweep blasting, s kontrolním protokolem před lakováním.
- Nekompatibilní systém barev – alkydové produkty a některé jednosložkové výrobky se na zinku zmýdelňují. Požadujte od dodavatele barvy písemné prohlášení o vhodnosti pro zinkový podklad a o systému zvoleném pro cílovou kategorii korozní agresivity.
- Vyplyňování (outgassing) – vlhkost a plyny uvězněné v porézní vnější vrstvě zinkového povlaku se v peci odpařují a vytvářejí krátery a puchýře v čerstvé barvě. Omezíte to odplyňovacím vypalováním podle D7803, odplyňovacím základem a barvami s vyšší propustností par.
- Příliš tenký zinkový povlak po úpravě – sweep blasting odebírá materiál, takže povlak objednaný přesně na minimum ISO 1461 může po přípravě klesnout pod požadavky. Tloušťku počítejte s rezervou již ve fázi poptávky.
- Bílá rez ve skladu – pozinkované dílce skladované ve vlhkém, nevětraném místě se pokrývají korozními produkty zinku, které je třeba odstranit mechanicky. Skladujte proložené, na suchém a větraném místě.
- Chybějící koordinace mezi závody – pokud zinkovna a lakovna nestanoví společně profil povrchu a časové okno, stává se odpovědnost za vadu neřešitelnou. Nejjednodušší je svěřit obě fáze jednomu dodavateli.
Výpočet návratnosti a ocenění – 3 předpoklady rozhodnutí o použití duplexního systému
První je kategorie korozní agresivity. Od C4 výše se duplexní systém zpravidla obhájí výpočtem životního cyklu, v C2–C3 zřídka – tam samotný zinek reálně vydrží několik desetiletí a dodatečná vrstva je investicí především do vzhledu. Druhým jsou estetické a funkční požadavky: barva RAL, barevné označení instalací, přizpůsobení architektuře nebo požadavek na světlý povrch. Třetím jsou náklady. Duplexní systém zvyšuje počáteční náklady, ale u hůře dostupných konstrukcí, jako jsou stožáry, estakády nebo konstrukce nad výrobní linkou, bývá úspora díky jedné zamezené opravě s lešením mnohonásobně vyšší než rozdíl v ceně ochrany. K porovnání scénářů v horizontu několika desítek let se hodí kalkulátor nákladů životního cyklu AGA.
Ve Strumet se obě fáze realizují v jednom závodě v rámci průmyslové kooperace: žárové zinkování a práškové lakování v ruční velkorozměrové lakovně a na automatizované lince, s plynulou regulací tloušťky povlaku od 60 do 150 µm. Při plánování dílce pro duplexní systém berte v úvahu obě rozměrová omezení: zinkovací vanu a pracovní prostor lakovny. Ocenění závisí na geometrii dílce, hmotnosti, požadované třídě trvanlivosti a velikosti dávky, proto je nejrychleji uzavře rozhovor o konkrétním výkresu – pošlete specifikaci a připravíme nabídku spolu s doporučením povlakového systému.
FAQ – nejčastější otázky k duplexnímu systému
Lze duplexní systém použít na konstrukci, která je již pozinkovaná?
Ano, je to typický případ. Vyžaduje to však posouzení stavu zinkového povlaku, odstranění bílé rzi a úplnou přípravu povrchu. Plně zvětralý zinek je pro lakování často vděčnějším podkladem než povlak v přechodném stavu, na němž je vrstva korozních produktů již přítomna, ale ještě není trvanlivá.
Kolik let chrání duplexní systém ve srovnání se samotným žárovým zinkováním?
Trvanlivost činí zpravidla 1,5–2,3krát více než součet trvanlivosti zinku a nátěrového povlaku počítaných samostatně. V prostředí C4 to nejčastěji znamená přechod z 20–40 let na trvanlivost přesahující životní cyklus typické průmyslové instalace.
Přilne prášková barva dobře k pozinkovanému povrchu?
Ano, za předpokladu správné přípravy podkladu a volby prášku určeného pro zinek. Bez odmaštění, odplyňovacího vypalování a sweep blastingu je adheze nejistá bez ohledu na kvalitu barvy.
Jaký odstín RAL lze zvolit při rozhodnutí pro duplexní systém?
Prakticky libovolný z palety RAL, v matných, polomatných a strukturních variantách. U netypických odstínů a malých dávek rozhoduje dostupnost prášku a minimální objednací množství u výrobce barvy.
Kolik stojí duplexní systém ve srovnání se samotným žárovým zinkováním?
Náklady jsou výrazně vyšší, protože přibývá příprava povrchu, nátěrový materiál a vypalování. Rozsah rozdílu závisí na geometrii dílce a velikosti dávky a výpočet stojí za to vést v horizontu životního cyklu s ohledem na náklady přístupu ke konstrukci při budoucích opravách.





