
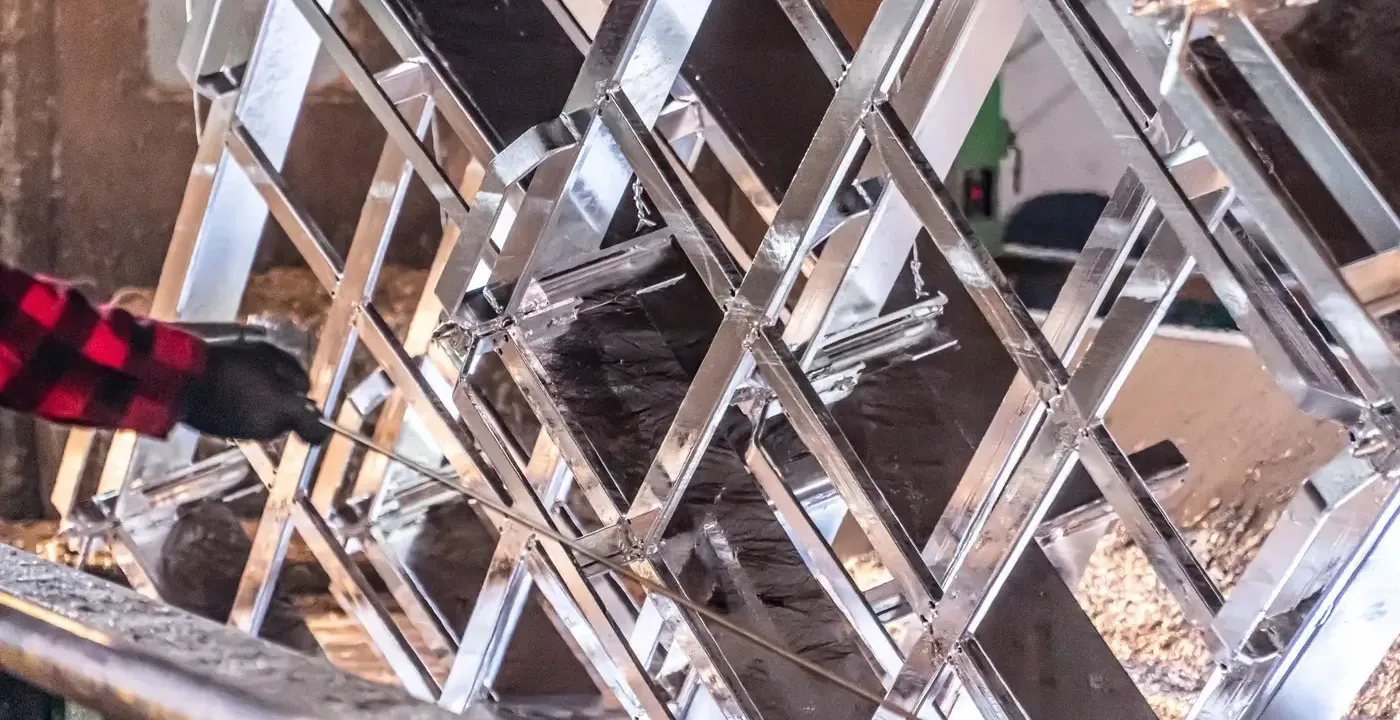
Elektrolytisches Verzinken ist eine dünne Zinkschicht, die in einem elektrolytischen Bad auf Stahl aufgebracht wird und das Metall vor Korrosion schützt, aber weder Form noch Maße verändert.
Der Überzug entsteht gleichmäßig und bildet die Oberfläche des Teils genau nach, weshalb er sich gut für Werkstücke eignet, die zueinander passen und auch nach dem Schutz ästhetisch aussehen müssen.
Den Prozess führen wir unter elektrochemischen Bedingungen durch, ohne den Stahl auf hohe Temperaturen zu erhitzen. Das Stahlteil arbeitet als Kathode, und das Zink scheidet sich aus der Elektrolytlösung auf seiner Oberfläche ab. Das Fehlen thermischer Belastungen schließt das Risiko von Verformungen und Gefügeveränderungen des Werkstoffs aus, was bei dünnwandigen, mit Gewinde versehenen und präzisen Teilen besonders wichtig ist. Das ist einer der Hauptunterschiede zum Feuerverzinken und zugleich einer der größten Vorteile dieser Technologie.
Wie verläuft die elektrochemische Abscheidung von Zink auf Stahl
Beim elektrolytischen Verzinken wandern Zinkionen Zn²⁺ im elektrischen Feld zur Oberfläche des Werkstücks und werden reduziert. Das Zink scheidet sich in Form von Kristalliten ab, die nach und nach eine dichte Schutzschicht aufbauen. Anders als beim Feuerverzinken finden hier keine Fe-Zn-Diffusionsreaktionen statt, daher wird der Überzug nicht Teil der Stahlstruktur, sondern bleibt eine abgeschiedene Schicht mit präzise kontrollierter Dicke.
Die typische Dicke eines elektrolytisch erzeugten Zinküberzugs liegt im Bereich von 5–15 µm, kann aber je nach technischen Anforderungen angepasst werden. Dieser Bereich erlaubt es, die Maßtoleranzen von Gewinden, Passungen und zusammenwirkenden Flächen einzuhalten, was in vielen Anwendungen von entscheidender Bedeutung ist.
Stromdichte und ihr Einfluss auf die Qualität des Zinküberzugs
Im gesamten Prozess ist die Stromdichte von entscheidender Bedeutung. Sie bestimmt die Wachstumsgeschwindigkeit des Überzugs und seine Struktur. Bei richtig gewählten Werten, meist im Bereich von 1 bis 5 A/dm², scheidet sich das Zink gleichmäßig ab und bildet eine dichte, feinkristalline Schicht ohne übermäßige Spannungen. Eine zu hohe Stromdichte führt zu übermäßigem Zinkaufbau an Kanten und Ecken. Es treten größere innere Spannungen auf, und der Überzug wird anfälliger für Weißrost. Eine zu niedrige Stromdichte wiederum führt zu einer porösen Abscheidung, die schwächer mit dem Untergrund verbunden und im Einsatz weniger widerstandsfähig ist. In der Praxis entscheidet gerade die Stromkontrolle über einen ruhigen und reproduzierbaren Verlauf der Verzinkung.
Auf die Gleichmäßigkeit des Überzugs wirkt sich auch die Stromabschattung aus. Dieses Phänomen ergibt sich aus der Geometrie des Werkstücks und der Verteilung des elektrischen Feldes im Bad. Der Strom erreicht Kanten stets leichter als Vertiefungen, daher haben die Art der Aufhängung des Teils oder seine Behandlung in der Trommel unmittelbaren Einfluss auf das Endergebnis. Eine gut geplante Anordnung des Werkstücks erlaubt es, dieses Phänomen zu begrenzen und eine gleichmäßige Zinkschicht auf der gesamten Oberfläche zu erzielen.
Zinkbäder und ihre Bedeutung im Prozess
In der Praxis arbeitet man meist mit alkalischen Bädern und sauren Bädern, wobei die Wahl zwischen ihnen von der Art des Werkstücks und dem gewünschten Ergebnis abhängt. Alkalische Bäder kommen gut mit der Stromverteilung zurecht und erlauben es, Teile mit komplizierter Geometrie gleichmäßig zu beschichten. Sie arbeiten in einem hohen pH-Bereich, meist von 12–14, bei mäßiger Temperatur in der Größenordnung von 20–30 °C. Das ist eine stabile und vorhersehbare Lösung, besonders bei schwierigeren Formen.
Saure Bäder wählt man dort, wo es auf das Aussehen der Oberfläche ankommt. Sie liefern sehr glatte, feinkristalline Überzüge, die besonders bei sichtbaren und präzisen Teilen geschätzt werden. Sie arbeiten bei niedrigerem pH-Wert, meist im Bereich 4,5–5,5, bei ähnlichen Temperaturen wie alkalische Bäder. Sie erfordern jedoch eine strengere Kontrolle, da sie empfindlicher auf lokale Stromüberlastungen reagieren und schneller auf Parameterabweichungen ansprechen. Ergänzt wird die Badzusammensetzung durch Glanzbildner und Einebner, die für Kristallstruktur, Glanz und Einebnung der Oberfläche verantwortlich sind. Schon geringe Änderungen ihrer Konzentration können den Charakter des Überzugs deutlich verändern. Aus diesem Grund müssen die Bäder regelmäßig analysiert und korrigiert werden, denn gerade die Chemie im Hintergrund entscheidet maßgeblich über das Endergebnis der Verzinkung.
Vorbereitung der Stahloberfläche vor dem elektrolytischen Verzinken
Beim elektrolytischen Verzinken lassen sich Fehler aus dem vorherigen Schritt nicht verbergen. Jeder Rest von Schmierstoff, Silikon, Zunder oder jede Spur der mechanischen Bearbeitung tritt sehr schnell in Form lokaler Fehlstellen im Überzug oder ungleichmäßiger Zinkabscheidung zutage. Das ist der Moment, in dem der Prozess klar zeigt, ob der Stahl so vorbereitet wurde, wie es sein sollte.
Deshalb beginnt der gesamte Zyklus stets mit einer gründlichen Oberflächenvorbereitung. Entfetten, Beizen, Spülen und Aktivieren sind kein Beiwerk, sondern die Grundlage der weiteren Arbeit. Jeden dieser Schritte stimmen wir auf die Stahlsorte und ihren tatsächlichen Zustand ab, denn ein Werkstück nach spanender Bearbeitung erfordert einen anderen Ansatz als ein Teil nach dem Schneiden oder Biegen. Gerade dieser Schritt beeinflusst Gleichmäßigkeit des Überzugs und sein Verhalten über die Zeit am stärksten. Insbesondere in der ersten Betriebsphase, wenn das Zink unter realen Bedingungen zu arbeiten beginnt, entscheidet eine gut vorbereitete Oberfläche darüber, ob der Überzug stabil bleibt oder seine Schwachstellen zeigt.
Passivierung des Zinküberzugs und seine Korrosionsbeständigkeit
Nach dem Verzinken führen wir eine Passivierung durch, deren Aufgabe die Stabilisierung des frisch abgeschiedenen Zinks und die Verringerung seiner Reaktivität ist. In modernen Prozessen werden chromfreie Passivierungen auf Basis von Titan- und Zirkoniumverbindungen eingesetzt, die die Beständigkeit gegen Weißrost verbessern und die aktuellen Umweltanforderungen erfüllen.
In gemäßigten Umgebungen beträgt die Abtragsrate des Zinküberzugs durchschnittlich 1–2 µm pro Jahr, was bei richtig gewählter Schichtdicke einen langjährigen Schutz von Stahlteilen ermöglicht. In aggressiveren Umgebungen sind die Qualität der Passivierung und die Stabilität des gesamten Verzinkungsprozesses von entscheidender Bedeutung.
Anwendungen elektrolytisch abgeschiedener Zinküberzüge
- Gewindeteile, bei denen die Einhaltung genauer Maße und einer korrekten Passung wichtig ist,
- Präzisionsmechanismen, bei denen ein gleichmäßiger und dünner Überzug die Funktion des Teils nicht beeinträchtigen darf,
- Automobilkomponenten, die Reproduzierbarkeit und eine ästhetische Oberfläche erfordern,
- elektrotechnische Teile, bei denen der Korrosionsschutz die Funktion nicht stören darf,
- kleine Konstruktionsteile, die ohne geometrische Veränderungen geschützt werden müssen,
- Anwendungen in trockenen und mäßig feuchten Umgebungen, in denen ein stabiler, vorhersehbarer Korrosionsschutz zählt.
Wie wir das elektrolytische Verzinken bei Strumet durchführen
Bei Strumet betrachten wir das elektrolytische Verzinken als einen Prozess, der unabhängig von Seriengröße oder Art des Werkstücks stabil und reproduzierbar sein muss. Jedes Teil bereiten wir unter Berücksichtigung seiner Form und seines Verwendungszwecks vor, weshalb wir sowohl auf der Gestelllinie für größere Teile als auch auf der Trommellinie für kleine Werkstücke arbeiten. So können wir die Technologie genau auf die konkrete Anwendung abstimmen. Laufend kontrollieren wir Badzusammensetzung, pH-Wert, Temperatur und Stromdichte, da gerade diese Parameter über die Struktur des Überzugs und seine Haltbarkeit entscheiden. Ergänzt wird das Ganze durch eine chromfreie Passivierung, wodurch der Überzug seine Eigenschaften auch über einen langen Nutzungszeitraum behält.
Elektrolytisches Verzinken in der Praxis – Prozesskontrolle und stabiles Ergebnis
Elektrolytisches Verzinken ist eine Technologie, die klar zeigt, ob der Prozess unter Kontrolle ist. Bei einer gut geführten Linie ist das Ergebnis gleichmäßig, stabil und vorhersehbar, und der Überzug erfüllt im Arbeitsalltag des Teils einfach seine Funktion. Bei Strumet konzentrieren wir uns genau darauf, dass jedes Werkstück den Prozess in genau dem Zustand verlässt, in dem es sein soll.
Dank konsequenter Kontrolle der Parameter und ruhiger Prozessführung behält der Überzug seine Eigenschaften auch nach längerer Nutzungsdauer. Die Teile gelangen ohne Überraschungen weiter, und das Verzinken ist kein Thema mehr für Analysen und Nacharbeiten.





