
Schlesien gibt seit Jahren das Entwicklungstempo der Industrie in Polen vor. Es ist eine Region, in der Stahlkonstruktionen, Maschinenteile und technische Infrastruktur unter Bedingungen arbeiten, die dauerhafte und bewährte Korrosionsschutzlösungen erfordern. Genau in diesem Umfeld entwickeln wir Strumet weiter und erfüllen die Anforderungen von Produktionsbetrieben und Unternehmen, für die die Qualität des Überzugs im täglichen Betrieb unmittelbare Bedeutung hat.
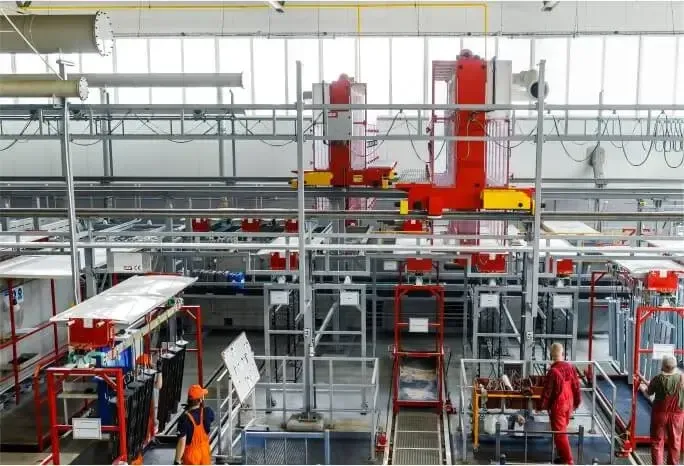
Ein wichtiger Meilenstein in der Entwicklung von Strumet war die Inbetriebnahme einer neuen galvanischen Verzinkungsanlage. im Sommer 2020. Es war die Entscheidung, in eine Technologie zu investieren, die uns die Kontrolle über den Verzinkungsprozess gibt und stabile, reproduzierbare Überzugsparameter ermöglicht. Die Galvanik haben wir von Grund auf im Hinblick auf Automatisierung, Parameterkontrolle und hohe Leistungsfähigkeit konzipiert, was sich heute in der Qualität der erbrachten Leistungen niederschlägt. Als Unternehmen im Herzen Schlesiens arbeiten wir in einem Umfeld, in dem Haltbarkeit und Zuverlässigkeit zum täglichen Arbeitsstandard gehören und keine zusätzlichen Anforderungen sind. Wir entwickeln eigene Technologien, investieren in moderne Infrastruktur und stützen uns auf ein Labor, mit dem wir den gesamten Prozess kontrollieren können.
Was genau ist Galvanisierung und worin besteht dieser Prozess?
Galvanisierung ist ein elektrochemischer Prozess, bei dem sich auf der Oberfläche eines Metalls eine dünne Schicht eines anderen Metalls aus einer Elektrolytlösung abscheidet. Das zu beschichtende Teil fungiert als Kathode, und die im Bad vorhandenen Metallionen scheiden sich nach Anlegen einer Spannung auf seiner Oberfläche ab. Im Ergebnis entsteht ein geschlossener Überzug, der dem Werkstück bestimmte Gebrauchseigenschaften verleiht.
In der Praxis erschöpft sich die Galvanisierung nicht im bloßen Eintauchen des Teils in ein Bad. Jeder Schritt und jeder Parameter beeinflusst, wie sich die Abscheidung verhält. Stromdichte, Temperatur, pH-Wert des Bades, seine chemische Zusammensetzung und die Geometrie des Werkstücks entscheiden darüber, ob der Überzug gleichmäßig und stabil wird oder ob Unebenheiten und verschleißanfällige Stellen entstehen. Dieser Prozess deckt Ungenauigkeiten bei der Oberflächenvorbereitung schnell auf, die in früheren Fertigungsschritten unsichtbar bleiben.
Technologische Ausstattung – wie ist unsere Galvanik in Schlesien ausgestattet?
Unsere Galvanik wurde als System konzipiert, in dem Automatisierung und Parameterkontrolle die Grundlage der Prozessstabilität bilden. Wir arbeiten auf zwei Produktionslinien, mit denen sich ein breites Spektrum an Werkstücken bearbeiten lässt.
Die Gestelllinie ermöglicht das Verzinken größerer Konstruktionsteile mit Abmessungen von bis zu 2,8 m Länge, 0,8 m Breite und 1,8 m Höhe. Dadurch wird der Überzug auch auf Teilen mit komplexer Geometrie gleichmäßig abgeschieden, ohne lokale Zinkansammlungen oder Fehlstellen. Die Trommellinie ist für kleine Serienteile vorgesehen. Teile wie Schrauben, Muttern oder technische Komponenten werden auf eine Weise bearbeitet, die hohe Leistung mit reproduzierbarer Schichtdicke über die gesamte Charge verbindet.
Der Transport zwischen den Wannen erfolgt automatisch, und Computersysteme überwachen die Badparameter in Echtzeit. Über ihre Stabilität wachen Chemiker, die in unserem eigenen Analyselabor arbeiten. Gerade dieses Element der technologischen Ausstattung erlaubt es uns, den Prozess unabhängig von der Produktionsmenge in konstanten Grenzen zu halten.
Schritte der Beschichtung – von der Vorbereitung bis zur Passivierung
Jeden galvanischen Prozess beginnen wir mit der Oberflächenvorbereitung, denn in diesem Schritt entscheidet sich die Qualität des gesamten Überzugs. Hier entscheiden wir, ob sich das Zink gleichmäßig abscheidet und ob die Schicht über einen langen Betriebszeitraum dauerhaft haftet. Das Entfetten entfernt Öle und organische Verunreinigungen, das Beizen beseitigt Oxide und Korrosionsspuren, und die weiteren Spülungen sowie die Aktivierung bringen die Oberfläche in einen Zustand, in dem sie ordnungsgemäß mit dem Elektrolyten reagieren kann.
Die Galvanisierung kaschiert keine Vorbereitungsfehler, sondern deckt sie sehr schnell auf. Selbst geringe Rückstände aus der mechanischen Bearbeitung oder lokale Verunreinigungen führen zu einer verminderten Haftung und zu Unterbrechungen der Abscheidung. Deshalb betrachten wir die Oberflächenvorbereitung als wesentlichen Prozessschritt, der unmittelbaren Einfluss auf Haltbarkeit und Homogenität des Zinküberzugs hat.
Merkmale der Zinküberzüge – Schutz und Dekoration in einem
Die eigentliche Verzinkung führen wir in einem alkalischen Elektrolyten durch, unter Bedingungen, die eine sehr präzise Kontrolle der Prozessparameter erlauben. Die Schichtdicke regulieren wir im Bereich von 3 bis 25 µm, indem wir Abscheidezeit und Stromdichte steuern. Dieser Ansatz ermöglicht es, den Schutz an die tatsächlichen Einsatzbedingungen des Teils anzupassen, ohne die Schichtdicke unnötig zu erhöhen. Auf galvanischem Weg erzeugte Zinküberzüge sind gleichmäßig und glatt und beeinflussen zugleich die Maße des Werkstücks nicht wesentlich. Das ist insbesondere bei Gewindeteilen und Präzisionsteilen von Bedeutung, bei denen die Einhaltung der Montagetoleranzen über die korrekte Funktion des gesamten Systems entscheidet.
Passivierung und Stabilisierung des Überzugs
Nach dem Verzinken gehen wir zum Schritt der Passivierung über, denn sie entscheidet darüber, wie sich die frisch abgeschiedene Zinkschicht in der ersten Betriebsphase verhält. Zink bleibt unmittelbar nach dem Prozess chemisch aktiv, weshalb wir mit der Passivierung die Geschwindigkeit seiner Reaktion mit Feuchtigkeit und Luft begrenzen und die Oberfläche des Überzugs stabilisieren können.
Bei Strumet arbeiten wir mit chromfreien Passivierungen, unter anderem mit Lösungen auf Basis von Titanverbindungen. Wir erhalten eine homogene, dauerhafte Schutzschicht, die die Beständigkeit des Überzugs gegen Weißrost erhöht und zugleich die aktuellen Umweltanforderungen erfüllt. Die Passivierung beeinflusst auch das Aussehen der Oberfläche. Der Überzug behält eine gleichmäßige Farbe und neigt bei Lagerung oder Transport weniger zu Verfärbungen. Zusätzlich bereiten wir die Teile auf diese Weise für den weiteren Gebrauch, die Montage oder eine eventuelle Lackierung vor, ohne die Haftung der nachfolgenden Schichten zu verschlechtern.
Eko Strumet – warum ist unsere Galvanik in Schlesien umweltfreundlich?
Bei Strumet entwickeln wir seit vielen Jahren Verzinkungs- und Galvanisierungstechnologien so weiter, dass sie prozessstabil und möglichst umweltschonend sind. Bereits 2008, mit der Inbetriebnahme der Feuerverzinkerei, haben wir den Grundsatz festgelegt, dass Haltbarkeit der Überzüge und Umweltverantwortung Hand in Hand gehen müssen. Diesen Ansatz entwickeln wir auch in der Galvanik konsequent weiter. Die Prozesse führen wir in Anlagen durch, die für den Betrieb in geschlossenen Kreisläufen ausgelegt sind. Sowohl die Galvanik als auch die Feuerverzinkerei sind abwasserfrei, und die Prozesslösungen arbeiten in einem geschlossenen System, unterstützt durch eine eigene Kläranlage. Die Prozesswannen befinden sich in dichten Kammern, aus denen die Dämpfe abgesaugt und in Absorbern gereinigt werden. Das Ganze arbeitet unter ständiger Überwachung, und die Emissionen werden laufend kontrolliert.
Einen Teil des Energiebedarfs des Werks decken wir mit einer Photovoltaikanlage, und in der Feuerverzinkerei nutzen wir Wärmerückgewinnung. Im Arbeitsalltag setzen wir Lösungen ein, die den Rohstoffverbrauch und die Abfallmenge senken, wie Laserschneiden, Abfalltrennung und Recycling sowie mehrfach verwendbare Betriebsmittel. Eine so geführte Technologie erlaubt es uns, seit Jahren Stahlkonstruktionen mit dauerhaften Zinküberzügen zu schützen, ohne den Prozess zu vereinfachen und ohne Umweltkosten auf die Umgebung abzuwälzen.
Warum die Galvanik von Strumet ein echter technologischer Vorteil ist
Bei Strumet führen wir Galvanisierung und Verzinkung auf Basis moderner technologischer Ausstattung, der Erfahrung des Teams und vollständiger Prozesskontrolle durch. Wir arbeiten auf automatisierten Linien, nutzen ein eigenes Labor und achten auf die Stabilität der Parameter, was uns reproduzierbare Qualität und kurze Lieferzeiten ermöglicht. Jeden Auftrag analysieren wir individuell unter Berücksichtigung von Werkstoff, Geometrie des Teils und seinen späteren Einsatzbedingungen. Die Galvanik in Schlesien bei Strumet wählen Unternehmen, die ein konkretes technologisches Ergebnis und stabile Überzugsparameter erwarten und nicht nur einen formalen Schutz des Metalls.
Wenn Sie Details besprechen oder ein Angebot erhalten möchten, rufen Sie uns unter der Nummer +48 539 006 374 an oder schreiben Sie an [email protected] – wir antworten Ihnen konkret und sachlich.





