
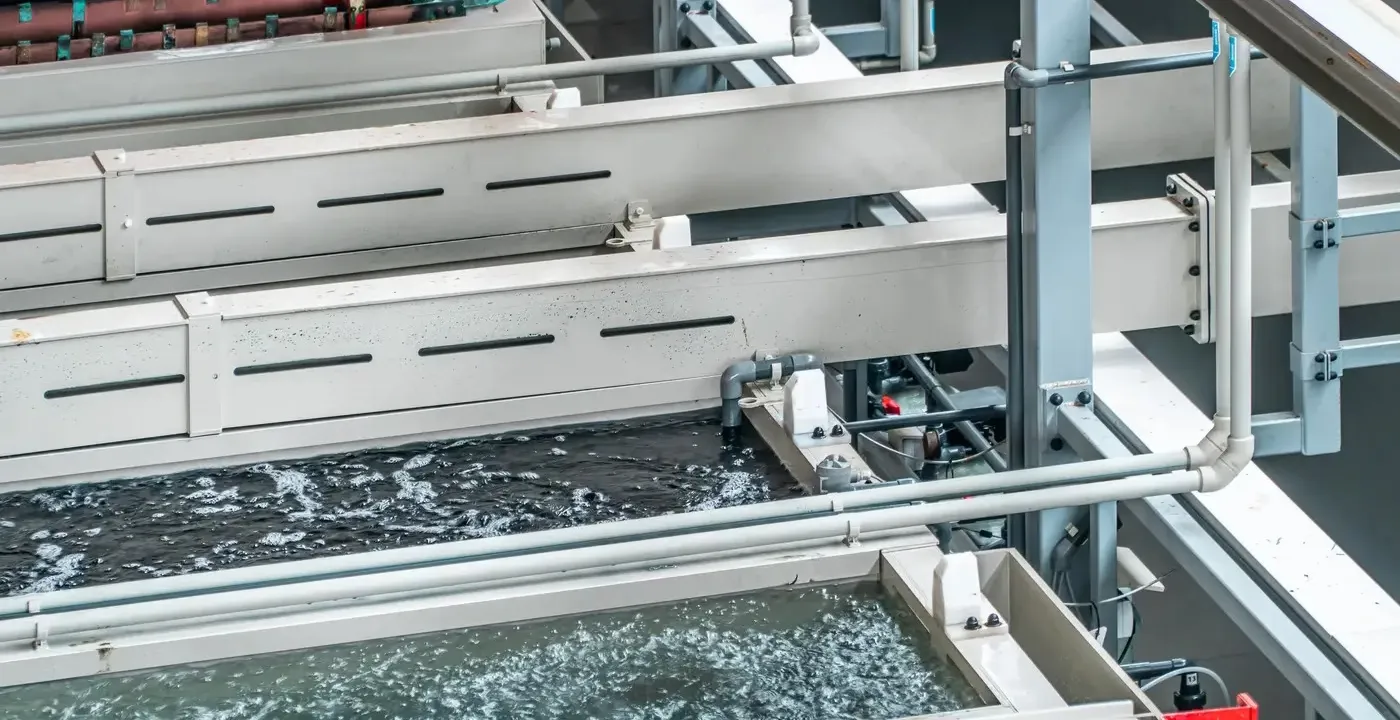
Die Galvanisierung von Metall ist eine Technologie, bei der das Endergebnis sehr genau zeigt, wie der Prozess geführt wurde. Sie lässt sich im letzten Schritt nicht nachbessern, und kleine Fehler lassen sich optisch nicht kaschieren. Wurde die Oberfläche nicht sorgfältig vorbereitet, das Bad instabil geführt oder wurden die elektrischen Parameter zu aggressiv oder zu zurückhaltend eingestellt, wird der Überzug das früher oder später offenbaren. Manchmal sieht man es sofort, wenn das Bauteil aus dem Bad kommt, manchmal erst nach einigen Monaten im Einsatz unter realen Bedingungen. Genau deshalb gilt die Galvanisierung seit Jahren als anspruchsvoller Prozess, zugleich aber als einer der berechenbarsten, wenn er bewusst geführt wird.
In der Praxis beschränkt sich die Galvanisierung selten allein auf den Korrosionsschutz. Sie erlaubt es, die Art und Weise zu beeinflussen, wie die Metalloberfläche auf Feuchtigkeit, Sauerstoff, Reibung, elektrischen Strom oder den Kontakt mit Chemikalien reagiert. Sehr oft entscheidet gerade eine dünne Schicht von wenigen oder einigen Dutzend Mikrometern über die Haltbarkeit des Bauteils und nicht der Grundwerkstoff, selbst wenn dieser theoretisch sehr gute Festigkeitswerte hat.
Was im galvanischen Bad tatsächlich geschieht
Der gesamte Prozess beruht auf elektrochemischen Vorgängen. Das zu beschichtende Bauteil arbeitet als Kathode, während sich im Bad die Ionen des Überzugsmetalls befinden. Wird Spannung angelegt, beginnen die Ionen, sich im elektrischen Feld zu bewegen, und werden an der Oberfläche des Bauteils reduziert. Dieser Moment wird oft als einfacher Schritt der Metallabscheidung wahrgenommen, tatsächlich handelt es sich aber um einen komplexen strukturellen Prozess.
Zuerst entstehen auf der Oberfläche Keimbildungsstellen, also Punkte, an denen sich die Kristallstruktur aufzubauen beginnt. Ihre Verteilung hängt sowohl von der Sauberkeit der Oberfläche als auch von der lokalen Verteilung des elektrischen Feldes ab. Erst später beginnen die Kristallite zu wachsen und sich zu einer durchgehenden Schicht zu verbinden. Wie diese Phase verläuft, wirkt sich unmittelbar auf die Glätte des Überzugs, seine Haftung und seine Beständigkeit im langen Einsatz aus. In der Praxis bedeutet das, dass sich zwei Bauteile, die im selben Bad mit identischen Parametern behandelt werden, völlig unterschiedlich verhalten können, wenn sie sich auch nur geringfügig im Grad der Oberflächenvorbereitung unterscheiden.
Stromdichte als Regler des Schichtwachstums
Auf die Art, wie die Abscheidung wächst, wirkt die Stromdichte am stärksten ein. Typische Bereiche liegen zwischen 0,5 und 10 A/dm², entscheidend ist jedoch nicht der Wert selbst, sondern sein Verhältnis zur Geometrie des Bauteils und zum Charakter des Bades. Gerade die Stromdichte bestimmt die Geschwindigkeit der Ionenreduktion und darüber, ob das Wachstum der Kristallite geordnet oder zu aggressiv verläuft.
Bei hoher Stromdichte wächst die Abscheidung schnell, aber hauptsächlich dort, wo der Strom am leichtesten hingelangt. Kanten und Ecken sammeln überschüssiges Metall an, und in der Struktur des Überzugs entstehen innere Spannungen. Mit der Zeit können sie zu Mikrorissen oder einer geringeren Korrosionsbeständigkeit führen. Eine zu niedrige Stromdichte wiederum führt zu langsamem Wachstum der Abscheidung, die mitunter porös und mechanisch weniger widerstandsfähig ist. In der Praxis liefert ein stabiler, moderater Bereich die besten Ergebnisse, selbst wenn das die Prozesszeit verlängert.
Stromabschattung und die Rolle der Bauteilgeometrie
An dieser Stelle kommt natürlich das Thema der Stromabschattung auf. Elektrischer Strom erreicht vorstehende Flächen stets intensiver als Vertiefungen, Bohrungen oder das Innere von Profilen. Dieses Phänomen ergibt sich unmittelbar aus der Verteilung des elektrischen Feldes im Bad und begleitet jeden galvanischen Prozess.
In der Praxis bedeutet das, dass die Geometrie des Bauteils großen Einfluss auf die Gleichmäßigkeit des Überzugs hat. An Kanten baut sich tendenziell eine dickere Schicht auf, während Vertiefungen eine längere Prozesszeit oder eine andere Art der Aufhängung erfordern. Sehr oft ermöglicht schon die bloße Korrektur der Ausrichtung des Bauteils im Bad einen deutlich gleichmäßigeren Überzug als eine Änderung der Badzusammensetzung oder der Spannung.
Das galvanische Bad als ein System, das sich ständig verändert
Auf die Gleichmäßigkeit und Wiederholbarkeit des Prozesses wirkt sich auch der Umstand aus, dass das galvanische Bad kein statisches System ist. Im Betrieb ändert sich die Konzentration der Metallionen, technologische Zusätze werden verbraucht, und pH-Wert, Leitfähigkeit und Temperatur schwanken. Typische Arbeitsbedingungen liegen im Bereich von 18–35 °C, bei einem pH-Wert von etwa 4–5 für saure Bäder und 12–14 für alkalische Bäder.
Glättungs- und Egalisierungszusätze beeinflussen die Art, wie die Zinkkristallite wachsen, und damit das Aussehen und die Gleichmäßigkeit des Überzugs. Ihr Verbrauch ist nicht konstant und hängt weitgehend von der Geometrie der behandelten Teile ab. In der Praxis bedeutet das, dass bereits geringe Änderungen in der Badzusammensetzung den Charakter der Abscheidung und die Qualität des Überzugs schnell verändern können.
Oberflächenvorbereitung – der Schritt, der über die Qualität entscheidet
An dieser Stelle läuft alles natürlich auf die Oberflächenvorbereitung hinaus. Die Galvanisierung deckt in diesem Schritt gemachte Fehler sehr schnell auf. Rückstände von Ölen, Silikonen, Zunder oder Produkten der mechanischen Bearbeitung führen zu lokalen Haftungsmängeln, Blasen oder Unterbrechungen des Überzugs. Ein Teil dieser Defekte ist unmittelbar nach dem Prozess nicht sichtbar, tritt aber in der ersten Betriebszeit zutage.
Deshalb beginnt jeder Galvanisierungsprozess mit:
- Entfetten,
- Beizen,
- Spülen,
- Aktivieren.
Arten galvanischer Überzüge und ihre Funktionen
Die Standardschichtdicken galvanischer Überzüge liegen im Bereich von 5–30 µm, was auch bei Präzisionsbauteilen eine sehr gute Maßhaltigkeit erlaubt. Je nach Betriebsanforderungen werden verschiedene Überzugsmetalle eingesetzt:
- Zink sorgt für Korrosionsschutz
- Nickel erhöht die chemische und mechanische Beständigkeit
- Kupfer verbessert die Leitfähigkeit
- Zinn schützt elektrische Kontakte
- Chrom erhöht die Abriebfestigkeit
Galvanisierung von Metall bei Strumet
Bei Strumet wird die Galvanisierung von Metall als durchdachter technologischer Prozess behandelt und nicht als schneller Schritt am Ende der Produktion. Bevor ein Bauteil ins Bad gelangt, analysieren wir Werkstoff, Geometrie und die Bedingungen, unter denen es später arbeiten wird. Wir arbeiten auf Gestell- und Trommelanlagen, wodurch sich die Technologie sowohl auf große Bauteile als auch auf kleine Präzisionsteile abstimmen lässt. In jeder Phase kontrollieren wir Badzusammensetzung, pH-Wert, Temperatur und Stromdichte. Gerade diese Parameter bestimmen die Struktur des Überzugs und sein Verhalten im Einsatz, deshalb führen wir den Prozess stabil und reproduzierbar.





