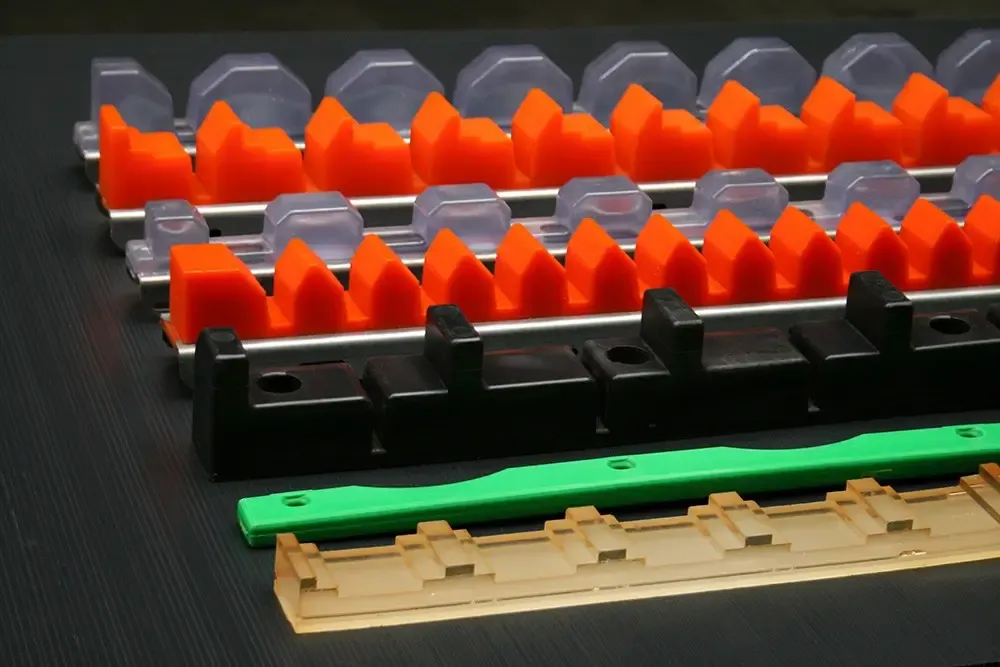
Der Polyurethanguss ist eine Technologie zur Herstellung von Bauteilen aus PU-Elastomeren durch das Gießen von Formen unter Schwerkraft mit einer Mischung aus Prepolymer und Kettenverlängerer. Er findet dort Anwendung, wo Stahl zu schnell verschleißt, Gummi zu schnell seine Form verliert und das Produktionsvolumen eine Spritzgießform aus Stahl nicht rechtfertigt.
Dieser Text ist ein technischer Überblick für Konstrukteure, Technologen und Einkäufer von Mehrwegverpackungen. Wir behandeln den Unterschied zwischen Kalt- und Heißguss, die im Betrieb relevanten Eigenschaften, die Wahl der Härte passend zur Funktion des Bauteils sowie die Entscheidungskriterien für einen Einsatz nach Maß. Die Parameter geben wir in der Form an, in der sie in die Anfrage einfließen.
Polyurethanguss – was ist das für eine Technologie und worin unterscheidet sie sich vom Spritzguss?
Der Polyurethanguss ist ein Prozess, bei dem ein flüssiges Prepolymer (Produkt der Reaktion eines Diisocyanats mit einem Polyol) mit einem Kettenverlängerer – einem Diamin oder Diol – vermischt wird und unter Schwerkraft eine Form füllt, in der die Mischung zu einem Elastomer der vorgegebenen Härte vernetzt. Hier gibt es weder hohen Einspritzdruck noch Pressen oder Vulkanisation.
In der Werkstattpraxis unterscheidet man zwei Varianten des Prozesses:
- Kaltguss – Mischen und Gießen bei Umgebungstemperatur, in einfache offene Formen aus Kunststoff oder Aluminium; mit dieser Methode arbeitet die Polyurethan-Gießerei von Strumet.
- Heißguss – Prepolymer und Härter werden auf etwa 80–110 °C erwärmt, die Form wird temperiert, die Reifung dauert länger; gewählt für Systeme mit höchster Abriebfestigkeit und größere Abmessungen.
Für den Besteller ist gegenüber dem Spritzguss vor allem der wirtschaftliche Unterschied entscheidend, der technologische erst an zweiter Stelle.
| Kriterium | PU-Guss | Kunststoff-Spritzguss |
| Formkosten | Niedrig (Kunststoff, Aluminium) | Hoch (gehärteter Stahl) |
| Wirtschaftliche Serie | Von Einzelstücken bis zu einigen Tausend | Ab einigen Tausend aufwärts |
| Geometrie und Abmessungen | Große, dickwandige, elastische Teile | Präzise, dünnwandige, steife Teile |
| Maßtoleranzen | Moderat (Schrumpfung abhängig von Rezeptur und Dicke) | Eng und reproduzierbar |
| Vorbereitungszeit der Werkzeuge | Tage | Wochen |
Bei großen Volumina und wiederkehrenden Teilen ist die Serienfertigung auf der Spritzgießmaschine sinnvoller – beide Technologien ergänzen sich. Zu bedenken ist auch, dass die Gießerei mit einer vom Kunden bereitgestellten Form arbeiten kann, was den Weg zur ersten Charge verkürzt, wenn die Werkzeuge bereits vorhanden sind.
Eigenschaften von Polyurethan-Elastomeren, die in der Industrie wichtig sind
Polyurethan-Elastomere nehmen einen ungewöhnlichen Platz zwischen Gummi und technischem Kunststoff ein – sie haben die Elastizität von Kautschuk und eine Festigkeit, die harten Kunststoffen nahekommt. In der Praxis zählen 5 Eigenschaften:
- Abriebfestigkeit – in der Regel deutlich höher als bei typischen technischen Gummis bei vergleichbarer Härte.
- Hohe Rückprallelastizität und Rückstellung in die Form nach der Entlastung.
- Geringer Druckverformungsrest (Compression Set) – er entscheidet darüber, ob die Aufnahme nach zwei Jahren das Teil noch an derselben Stelle positioniert.
- Beständigkeit gegen Öle, Fette, viele Lösemittel und UV-Strahlung.
- Schwingungsdämpfung und Aufnahme von Stoßenergie.
Die Grenze setzt die Temperatur. Standard-PU-Gussteile arbeiten im Bereich von etwa -30 bis +80 °C, daher müssen das Reinigen in heißen alkalischen Bädern oder die Nähe eines Lackierofens bereits bei der Anfrage angegeben werden.
Was entscheidend ist, wird bei der Bestellung leicht übersehen: Über die Haltbarkeit entscheidet nicht die Härte, sondern die Chemie der Rezeptur. Aus Untersuchungen zur Abriebfestigkeit segmentierter Polyurethan-Elastomere auf Basis verschiedener Polyole (Kwiatkowski, Nachman, „Polymers“ 2017) geht hervor, dass Werkstoffe gleicher Härte sich im Abriebverschleiß um bis zum Zwanzigfachen unterscheiden können, und darüber entscheidet der Aufbau des Weichsegments – am besten schnitten in dieser Studie Systeme auf Polyesterpolyolen ab. Deshalb ist bei Gussteilen, die in Kontakt mit der scharfen Kante eines Teils arbeiten, die Frage „wie viel Shore?“ zweitrangig gegenüber der Frage „auf welchem Polyol und mit welchem Kettenverlängerer?“.
Polyether gewinnen wiederum dort, wo die Hydrolysebeständigkeit zählt: In feuchter Umgebung, bei Kontakt mit Wasser und beim Reinigen mit Detergenzien zersetzen sich Polyestersysteme schneller. Die Wahl zwischen der einen und der anderen Polyolart ist in der Regel ein Kompromiss zwischen Abriebfestigkeit und Wasserbeständigkeit – und genau er sollte Thema des Gesprächs mit dem Lieferanten sein.
Soll die Abriebfestigkeit ein vertraglicher Parameter sein, lohnt es sich, auf die Prüfmethode zu verweisen. Den Volumenverlust auf einer Schleifscheibe beschreibt die Norm ISO 4649, die jedoch selbst einschränkt, dass die Ergebnisse nicht unmittelbar auf die Betriebshaltbarkeit übertragen werden sollten – sie dienen dem Vergleich von Werkstoffen untereinander, nicht der Prognose der Anzahl von Umläufen.
Wahl der Härte (Shore A) passend zur Anwendung
Die Regel ist einfach: Je mehr das Bauteil dämpfen soll, desto weicher das Gussteil.
| Härtebereich | Typische Anwendung |
| 30–50 ShA | Weiche, stark dämpfende Einsätze für besonders empfindliche Oberflächen |
| 50–70 ShA | Aufnahmen und Einsätze für lackierte und bearbeitete Teile |
| 70–90 ShA | Führungselemente, Puffer, belastete Aufnahmen, abriebbeanspruchte Auskleidungen |
| über 90 ShA (Skala Shore D) | Tragende Elemente, Buchsen, Gleitelemente – bereits ein anderer Werkstoffbereich |
Die Gießerei von Strumet deckt den Bereich 30–90 ShA ab, der praktisch alle Anwendungen im Transportwerkzeugbau abdeckt.
Bezugspunkt für die gesamte Branche sind die genormten Härtemessungen nach Shore gemäß ISO 48-4 und ASTM D2240, die die Geometrie des Eindringkörpers und die Ablesebedingungen definieren – ohne Verweis auf die Norm ist der Wert „70 Shore“ in einer Anfrage nicht eindeutig.
Anwendung des Polyurethangusses in der Industrie – Überblick über Branchen und Bauteile
Polyurethan-Gussteile nach Auftrag kommen am häufigsten dort zum Einsatz, wo Stahl zu schnell verschleißt und Gummi seine Form verliert:
- Produktionsrollen und -walzen – PU-beschichtete Transport-, Antriebs- und Andruckrollen in Verpackungslinien sowie in der Papier- und Blechverarbeitung.
- Dichtungen und Buchsen – Ringe, Stopfbuchsen, Führungsbuchsen und Gleitelemente, beständig gegen Hydrauliköle.
- Räder und Bandagen – Bereifung von Transportwagen, Laufrädern und Stützrollen, leise und bodenschonend.
- Abriebfeste Auskleidungen – Auskleidungen von Schütten, Behältern, Zyklonen und Förderschnecken in der Landwirtschaft und in der Verarbeitungsindustrie.
- Siebe und Siebmaschinenelemente – dort, wo Stahlsiebe blitzschnell verschleißen und der Lärm ein Problem ist.
- Maschinen- und Werkzeugelemente – Dämpfer, Puffer, Positionieraufnahmen, Greiferbacken, Aufhängungselemente.
- Einsätze und Aufnahmen in Transportwerkzeugen – für Automotive, Bahn, Rüstung und Landwirtschaft, wo das Teil ohne Scheuerstellen ankommen muss.
Ergänzend sei erwähnt, dass sich das Gussteil einfärben lässt. In der Rücklogistik ist die Farbe des Einsatzes mitunter der einfachste Weg, die Variante eines Teils oder den Revisionsstand der Werkzeuge zu kennzeichnen.

Polyurethan-Einsätze für Transportbehälter – wie konstruiert und fertigt Strumet sie?
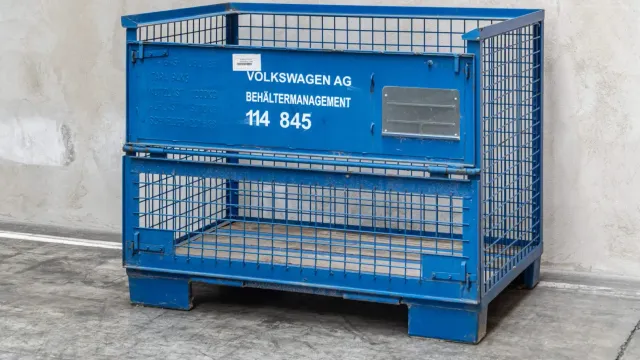
Gewöhnlich schweißt und verzinkt ein Betrieb die Stahlkonstruktion des Behälters, und ein zweiter – unabhängiger – gießt den Einsatz aus Polyurethan. Die Verantwortung für die Passgenauigkeit verwischt sich zwischen zwei Lieferanten, und jede Korrektur der Geometrie bedeutet eine weitere Iteration zwischen den Firmen. Bei Strumet geschieht beides unter einem Dach: Die Herstellung von Transport- und Lagerbehältern, der Korrosionsschutz und der Polyurethanguss sind Teil desselben Prozesses.
Der Projektablauf sieht so aus:
- Eingangsdaten – 3D-Modell oder physisches Teil des Kunden samt Angabe, welche Oberflächen kritisch sind (Lack, bearbeitete Flächen, Gewinde), welche Masse das Teil hat und wie viele Umläufe pro Jahr der Behälter absolviert.
- Konstruktion von Aufnahme und Form – Form der Aufnahme unter Berücksichtigung der Schrumpfung, der Entformungswinkel und der Zugabe zur Kontur des Teils.
- Wahl des PU-Systems – Härte, Art des Polyols und des Kettenverlängerers, abgestimmt auf Abrieb, Reinigung und Einsatztemperatur.
- Guss und Reifung – Füllen der Form, Vernetzung, Reifung bis zum Erreichen der angestrebten mechanischen Eigenschaften.
- Montage – auf den Rahmen, die Leiste oder den Boden des Metallbehälters oder in Gitterboxen.
Da die Stahlkonstruktion im selben Werk entsteht, werden die Befestigungspunkte des Einsatzes gemeinsam mit dem Behälter konstruiert und nicht nachträglich angeklebt. Die Einsätze sind dadurch austauschbar: Nach Jahren des Einsatzes wird der verschlissene Einsatz getauscht, ohne den Stahlrahmen anzutasten, und das Schutzniveau der Teile kehrt auf den Ausgangszustand zurück. Für Abnehmer aus der Automobil- und Bahnbranche ist mitunter auch das systemische Umfeld wichtig – Strumet arbeitet nach ISO 9001, mit TISAX-Zertifizierung sowie EN 15085 für das Schweißen von Schienenfahrzeugen.
Polyurethan-Einsätze und andere Methoden zum Schutz von Bauteilen im Transport
Die Wahl des Schutzes ist eine Rechnung über den gesamten Lebenszyklus der Mehrwegverpackung, gerechnet auf Dutzende von Umläufen. Die Branche überprüft diese Wahl im Labor – die Prüfmethodik für Verpackungen und Transportsysteme, die Stürze, Vibrationen und Kompression umfasst, beschreibt die Norm ASTM D4169, und an einem solchen Distributionsszenario sollte man die Lösungen vergleichen.
| Kriterium | PU-Einsatz | Schaumstoff (PE/PU) | Textileinsatz | Gummiauskleidung |
| Anzahl der Umläufe | Sehr hoch | Niedrig | Hoch | Mittel |
| Schutz vor Kratzern | Sehr gut | Gut (bis zum Zerdrücken) | Sehr gut | Mittel (Schlierenbildung möglich) |
| Positionierung des Teils | Reproduzierbar, Aufnahme nach Maß | Begrenzt | Gut bei leichten Teilen | Keine |
| Beständigkeit gegen Öle und Reinigung | Sehr gut | Schwach | Begrenzt | Variabel |
| Kosten im Lebenszyklus | Niedrig bei hohem Umschlag | Hoch (ständiger Austausch) | Niedrig | Mittel |
Schaumstoff gewinnt bei Einmalsendungen und Prototypen. Bei leichten Teilen mit weichen Oberflächen bewähren sich Lösungen auf Basis von Behältern mit Textileinsätzen hervorragend. Polyurethan übernimmt das Feld dort, wo das Teil schwer ist, scharfe Kanten hat und der Behälter Dutzende Male im Jahr im Logistikkreislauf zirkuliert.
Zur wirtschaftlichen Rechnung ist im Jahr 2026 ein regulatorisches Argument hinzugekommen. Die seit dem 12. August 2026 geltende Verordnung (EU) 2025/40 über Verpackungen und Verpackungsabfälle (PPWR) führt verbindliche Wiederverwendungsziele für Transportverpackungen ein. Ab dem 1. Januar 2030 soll der Transport zwischen Unternehmen innerhalb der EU in Mehrwegverpackungen erfolgen, die in einem Wiederverwendungssystem funktionieren. Der dauerhafte Schutz des Behälterinneren ist damit nicht mehr allein eine Frage der Lieferqualität, sondern wird zu einem Bestandteil der Konformität der Verpackung mit den Vorschriften – hierzu verweisen wir auf die Konformitätserklärung zur PPWR für Strumet-Produkte.
Wann lohnt es sich, ein Polyurethan-Gussteil nach Maß zu bestellen?
Ein standardmäßiger Katalogeinsatz oder eine einfache Auskleidung genügen, wenn die Teile in den Abmessungen ähnlich, leicht und wenig empfindlich sind und der Behälter hauptsächlich Lagerzwecken dient. Ein Projekt nach Maß beginnt sich zu lohnen, wenn mindestens eine der Bedingungen erfüllt ist:
- das Teil hat eine ungewöhnliche Geometrie und muss in einer einzigen reproduzierbaren Lage positioniert werden,
- die Serie ist klein oder mittelgroß, sodass sich eine Spritzgießform keinesfalls amortisieren kann,
- der Behälter arbeitet im Rückführkreislauf und absolviert mehrere Dutzend Umläufe pro Jahr,
- die Kosten einer einzigen Lackreklamation übersteigen den Preisunterschied beim Schutz.
Der einfachste Weg, zu prüfen, ob das Ihr Fall ist? Senden Sie ein 3D-Modell oder ein Muster des Teils samt Angaben zur Teilemasse, zur Anzahl der Umläufe pro Jahr, zu kritischen Oberflächen und zur Art der Behälterreinigung. Auf dieser Grundlage wählen wir Härte, Rezeptur und Montageart aus und kalkulieren anschließend die Leistung Polyurethanguss zusammen mit dem Behälter oder gesondert.
FAQ – häufigste Fragen zum Polyurethanguss und seiner Anwendung in der Industrie
Worin unterscheidet sich der Polyurethanguss vom Kunststoff-Spritzguss?
Der Guss erfolgt unter Schwerkraft, ohne hohen Druck, in günstigen Formen aus Kunststoff oder Aluminium – was ihn bereits ab Einzelstücken wirtschaftlich macht. Der Spritzguss erfordert eine teure Stahlform, liefert bei Serien im Tausenderbereich aber niedrigere Stückkosten und engere Toleranzen.
Welche Polyurethanhärte eignet sich für Einsätze in Transportbehältern?
Am häufigsten 55–75 ShA für Aufnahmen, die lackierte Teile dämpfen, und 80–90 ShA dort, wo der Einsatz unter Last seine Form halten muss. Bei besonders empfindlichen Oberflächen geht man unter 50 ShA.
Bei welcher Temperatur können Polyurethan-Gussteile arbeiten?
Standard-PU-Systeme arbeiten im Bereich von etwa -30 bis +80 °C. Ein Reinigungszyklus im heißen Bad, die Nähe eines Ofens oder der Einsatz im Kühlhaus erfordern die Abstimmung der Rezeptur vor der Kalkulation.
Lohnen sich Polyurethan-Gussteile nach Auftrag bei kleinen Serien?
Ja – das ist das Hauptanwendungsgebiet dieser Technologie, denn die Kosten einer Gießform sind um eine Größenordnung niedriger als die einer Spritzgießform. Bei einigen, einigen Dutzend oder einigen Hundert Stück ist es in der Regel die einzige wirtschaftlich sinnvolle Lösung.
Wie lange hält ein Polyurethan-Einsatz in einem Transportbehälter bei intensiver Nutzung?
Bei richtig gewählter Rezeptur halten die Einsätze viele Jahre und Hunderte von Umläufen und überdauern Schaumstoffe um ein Vielfaches. Die reale Lebensdauer hängt von der Masse des Teils, der Häufigkeit der Zyklen sowie dem Kontakt mit Chemikalien und Temperatur ab.
Eignet sich Industriepolyurethan zum Schutz lackierter und kratzempfindlicher Teile?
Ja, vorausgesetzt, es wird ein ausreichend weiches System und eine glatte Gussoberfläche gewählt – Polyurethan hinterlässt keine Schlieren wie manche Gummis. Bei besonders empfindlichen Oberflächen wird zusätzlich eine dünne Schicht Filz oder Gewebe auf der Kontaktfläche eingesetzt.