
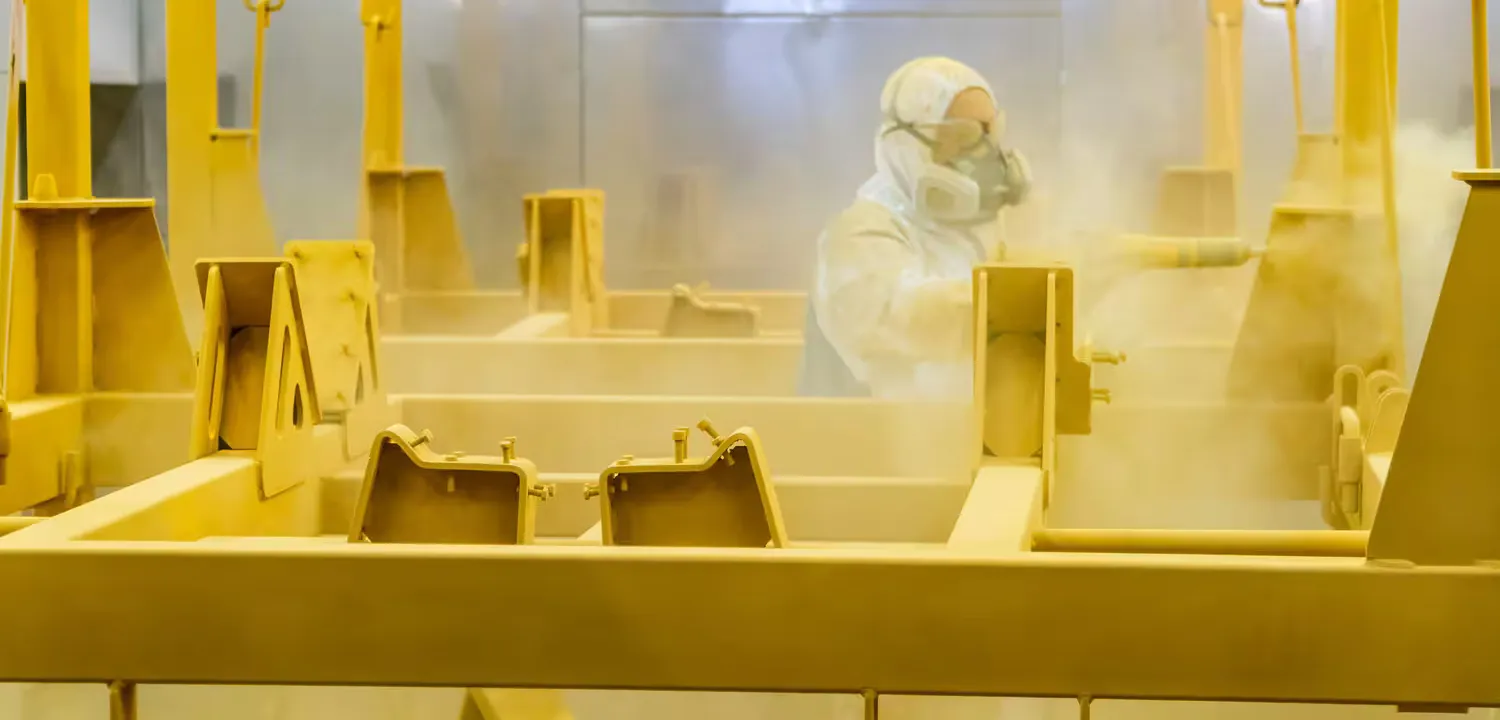
U ocelové konstrukce pracující venku je cena povlaku zlomkem nákladů na jeho pozdější výměnu, proto se o volbě ochrany rozhoduje na úrovni mechanismu ochrany, nikoli sazby za metr čtvereční. Žárové zinkování se s ocelí spojuje metalurgicky a chrání ji dvojím způsobem: bariérově i katodicky, což u silnějších prvků znamená desetiletí do první údržby v průmyslovém prostředí. Práškové lakování vytváří čistě bariérový povlak – levný a estetický, ale citlivý na proražení, po němž koroze postupuje zpod barvy. Zbytek rozhodnutí je důsledkem tohoto jediného rozdílu.
Dva mechanismy ochrany oceli
Rozdíl mezi metodami začíná už na úrovni samotného procesu. Žárové zinkování spočívá v ponoření očištěného prvku do lázně z kapalného zinku o teplotě přibližně 450 °C, kde na povrchu oceli vznikají metalurgicky vázané slitinové vrstvy železa a zinku. Práškové lakování naproti tomu představuje elektrostatické nanášení suché práškové barvy, která se následně vytvrzuje v peci a vytváří jednolitý polymerní povlak. Má to praktický význam, protože obě metody chrání ocel zcela odlišným způsobem: jedna působí kovově a elektrochemicky, druhá – bariérově.
Žárové zinkování vs práškové lakování – 10 nejdůležitějších rozdílů
Níže uvedené srovnání hodnotí obě metody podle stejných kritérií, na základě norem (ISO 12944, ISO 1461) a provozních dat. Místo čtení popořadě je vhodné začít kritériem, které je ve vašem projektu rozhodující – životností, kategorií korozní agresivity nebo barevností – a zjistit, jak si každá z metod v dané oblasti vede.
| Kritérium | Žárové zinkování | Práškové lakování |
|---|---|---|
| Životnost (roky ochrany) | Několik desítek let, za příznivých podmínek přes 50 | Obvykle 5–15 let, silně závislé na podkladu a podmínkách |
| Tloušťka povlaku | Cca 45–200 µm (podle ISO 1461, v závislosti na tloušťce oceli) | Cca 60–120 µm |
| Mechanická odolnost | Velmi vysoká – povlak metalurgicky spojený s ocelí | Dobrá, ale náchylná k odštípnutí a bodovým škrábancům |
| Kategorie korozní agresivity (ISO 12944) | Do C5, v duplexním systému až CX | Převážně C1–C3, výše pouze v kombinovaných systémech |
| Barevnost a estetika | Omezená – přirozená šeď zinku | Plná paleta RAL, různé struktury a lesk |
| Počáteční náklady | Střední, výhodné u velkých sérií | Konkurenceschopné u menších, estetických detailů |
| Náklady v průběhu životního cyklu (LCC) | Nízké – minimální náklady na údržbu | Vyšší při delším provozu venku |
| Maximální rozměry | Velikost vany, ale dvojí ponor (double-dipping) umožňuje zinkovat větší prvky | Omezené velikostí pece a kabiny |
| Doba realizace | Krátká, jednostupňový proces | Srovnatelná, u složitějších barev o něco delší |
| Bodové opravy | Možné (stříkaný zinek, barvy s vysokým obsahem zinku) | Obtížné – vyžaduje opětovnou přípravu povrchu |
Stručně: žárové zinkování vítězí životností a odolností v náročných podmínkách, zatímco práškové lakování estetikou a volností v barevnosti. O rozhodnutí nejčastěji rozhodují tři aspekty: životnost, náklady a projektové požadavky.
Životnost a odolnost proti korozi – několik let oproti několika desetiletím ochrany
Největší rozdíl mezi metodami spočívá v mechanismu ochrany. Žárové zinkování poskytuje současně bariérovou ochranu (fyzické oddělení oceli od prostředí) i katodickou – zinek jako méně ušlechtilý kov koroduje jako první, „obětuje se“ a chrání ocel i v místech drobného poškození povlaku. Právě tento dvojí mechanismus rozhoduje o výjimečné trvanlivosti zinkového povlaku, počítané v desítkách let. Z údajů American Galvanizers Association vyplývá, že ocel zinkovaná žárově o tloušťce nad 6 mm dosahuje přibližně 72 let do první údržby i v průmyslovém prostředí – tedy v atmosféře s nejvyšší korozní agresivitou.
„Doba do první údržby“ (TFM) se definuje jako okamžik, kdy je zkorodováno přibližně 5 % povrchu základní oceli – tedy kdy 95 % zinkového povlaku stále plní svou funkci. Jde o opatrný ukazatel doporučené údržby, nikoli o bod úplného opotřebení povlaku.
Práškové lakování chrání kratší dobu a výhradně bariérově. Dokud je povlak těsný, je ocel v bezpečí, ale každé porušení barvy (rýha, odštěpek) otevírá cestu podkorodování a odlupování povlaku. Životnost zde do značné míry závisí na tloušťce povlaku a kvalitě přípravy podkladu.
Vztažným bodem pro obě metody jsou kategorie korozní agresivity C1–C5 podle normy ISO 12944. Jak to shrnuje Institute of Corrosion, stupnice pro pozemní objekty zahrnuje pět kategorií – od C1 (velmi nízká, např. vytápěné klimatizované místnosti) po C5 (velmi vysoká, např. rafinerie v pobřežním pásmu). Revize normy z roku 2017 k tomu přidala kategorii CX – extrémní prostředí, offshore a prostředí s velmi vysokou salinitou, přesahující C5. Pro prostředí C4–C5 je žárové zinkování přirozenou volbou, v kategorii CX se standardem stává duplexní systém a práškové lakování samostatně obstojí především v kategoriích C1–C3.
Náklady na protikorozní ochranu – jednorázová cena oproti životnímu cyklu (LCC)
Rozdíly v procesu se přímo promítají do struktury nákladů. U žárového zinkování prvek prochází odmašťováním, mořením v kyselině, tavením (fluxováním) a následným ponorem do zinkové lázně (ve Strumetu se celý proces provádí v profesionální žárové zinkovně přizpůsobené velkým konstrukcím). Tloušťka zinkového povlaku přitom není náhodná – norma ISO 1461 váže minimální tloušťku zinkového povlaku na tloušťku oceli. Práškové lakování se naproti tomu opírá o elektrostatické nanášení a vytvrzování v peci.
Při analýze nákladů na protikorozní ochranu je vhodné nedívat se na jednorázovou cenu, ale na celý životní cyklus. Žárové zinkování je obvykle výhodnější u velkých ocelových konstrukcí – vyšší počáteční investice se vrátí díky minimálním nákladům na údržbu po desetiletí. Práškové lakování bývá cenově konkurenceschopné u menších, estetických prvků, kde záleží na vzhledu a provozní podmínky nejsou extrémní. V praxi se volba zužuje na otázku: platíte jednou za trvanlivost na dlouhá léta, nebo méně za vizuální efekt s tím, že počítáte s pozdější údržbou?

Než zadáte ochranu – co určit ve fázi projektu?
Obě metody kladou požadavky, které se splňují snáze u rýsovacího prkna než dodatečně:
- Technologické otvory – uzavřené profily a skříňové prvky určené k žárovému zinkování musí mít plnicí a odvzdušňovací otvory, aby tekutý zinek volně vtekl a stekl a uzavřený vzduch prvek v lázni nerozetrhl.
- Riziko deformací – ponor do lázně o teplotě přibližně 450 °C vnáší tepelná pnutí; tenké, dlouhé nebo nesymetrické prvky se mohou mírně zdeformovat, což je vhodné zohlednit již v konstrukci.
- Složení oceli a vzhled zinkového povlaku – obsah křemíku a fosforu v oceli ovlivňuje tloušťku a barvu povlaku (tzv. Sandelinův efekt); odtud někdy matně šedé, silnější povlaky na zdánlivě stejných prvcích.
- Rozměry přesahující vanu – prvky delší než zinkovací vana lze pozinkovat metodou dvojího ponoru (double-dipping), takže velikost jen zřídka představuje skutečnou překážku.
- Příprava pro práškové lakování – trvanlivost práškového povlaku stojí na přípravě podkladu (odmaštění, konverzní úprava); nanášení barvy na zinkovaný povrch navíc vyžaduje specifickou úpravu, popsanou v normách pro duplexní systémy.
Duplexní systém: zinek a barva, tedy efekt synergie
Souhrnně lze říci, že žárové zinkování doporučujeme pro velké venkovní konstrukce, prvky vystavené vlhkosti, soli a mechanickému poškození a všude tam, kde jsou požadovány vysoké kategorie korozní agresivity (C4–C5): zábradlí, ocelové konstrukce, prvky infrastruktury, palety a přepravní kontejnery. Práškové lakování se uplatní u prvků, u nichž záleží na estetice, konkrétním odstínu z palety RAL nebo kvalitě povrchové úpravy: interiérové detaily, kovový nábytek, kryty, menší dekorativní díly v mírnějších podmínkách.
Není však vždy nutné volit jedno na úkor druhého. Pro konstrukce, které mají být současně maximálně trvanlivé i estetické, je nejlepším řešením duplexní systém – žárové zinkování jako základ plus práškové lakování jako dekorativní vrstva a další bariéra.
Působí zde efekt synergie: obě vrstvy se vzájemně chrání. Barva chrání zinek před opotřebením a zinek chrání ocel katodicky v místech poškození barvy. Podle údajů American Galvanizers Association je životnost duplexního systému až 1,5–2,3krát vyšší než součet životností obou povlaků používaných samostatně.
Strumet nabízí lakování a zinkování na jednom místě, což zjednodušuje logistiku a umožňuje spojit trvanlivost zinku s plnou volností v barevnosti. Pokud vybíráte ochranu pro konkrétní projekt, kontaktujte Strumet – zvolíme metodu nebo jejich kombinaci podle skutečných provozních podmínek vaší konstrukce.
FAQ – nejčastější otázky k práškovému lakování vs žárovému zinkování
Lze ocel zinkovanou žárově dodatečně lakovat práškovou barvou?
Ano – jde o tzv. duplexní systém. Vyžaduje však před lakováním odpovídající přípravu zinkového povrchu.
Kolik let chrání žárové zinkování?
Za typických podmínek chrání zinkový povlak ocel přibližně 30 let a v méně agresivním prostředí dokonce přes 50 let.
Co je z dlouhodobého hlediska levnější: žárové zinkování, nebo práškové lakování?
V životním cyklu velkých venkovních konstrukcí vychází levněji žárové zinkování, díky minimálním nákladům na údržbu. Práškové lakování je jednorázově obvykle levnější, ale při dlouhém provozu venku způsobuje náklady na obnovu povlaku.
Chrání práškové lakování před korozí stejně účinně jako zinkování?
Ne za všech podmínek – práškové lakování chrání výhradně bariérově, takže poškození povlaku otevírá cestu korozi. Zinek navíc působí katodicky, proto je ve vysokých kategoriích korozní agresivity žárové zinkování účinnější.
Které ocelové prvky je lepší chránit žárovým zinkováním a které práškovým lakováním?
Žárovým zinkováním je vhodné chránit velké venkovní konstrukce a prvky vystavené náročným podmínkám a poškození. Práškové lakování se lépe hodí u menších detailů, kde jsou důležité barva a estetika.





