Rezavé stékance kolem svarů nádrže z oceli 1.4301, které se objeví několik týdnů po montáži, patří k nejčastějším důvodům reklamací nerezových konstrukcí. Samotná jakost oceli bývá v takových případech bez vady. Korodují drobné částice železa přenesené na povrch z brusných kotoučů, upínek a dílenských stolů a také zóna u svaru, v níž vysoká teplota ochudila povrchovou vrstvu o chrom. Obě příčiny vedou ke stejnému výsledku: poškozené pasivní vrstvě, tedy oxidické bariéře o tloušťce pouhých několika nanometrů, na které závisí veškerá korozní odolnost nerezové oceli.
V čem spočívá pasivace nerezové oceli?
Pasivace nerezové oceli je chemická úprava, prováděná nejčastěji v roztoku kyseliny dusičné nebo citronové, která z povrchu odstraňuje volné železo a další nečistoty a podporuje obnovu pasivní vrstvy bohaté na oxidy chromu. Oxidující kyselina rozpouští železo ochotněji než chrom, proto po úpravě obsahuje pasivní vrstva relativně více chromu a povrch je jednolitý a bez korozních ohnisek.
Je dobré mít na paměti, že nerezová ocel se pasivuje i samovolně. Stačí, aby čistý povrch přišel do styku s kyslíkem ze vzduchu nebo z provzdušněné vody. Podmínkou je složení slitiny – podle normy EN 10088-1 musí nerezová ocel obsahovat nejméně 10,5 % chromu a nejvýše 1,2 % uhlíku.
Autoři příručky Euro Inox doporučují sahat po pasivaci kyselinou jen výjimečně. Ocel od renomovaného dodavatele přichází do závodu plně pasivovaná – ochrannou vrstvu narušuje teprve řezání, broušení, svařování a kontakt s nástroji.
Pasivace přitom nemění odolnost, kterou zajišťuje samotná jakost oceli. Ocel 1.4301 (AISI 304) zůstane náchylná k bodové korozi v prostředí bohatém na chloridy, i když bude vzorově pasivovaná. Pasivní vrstva ztrácí stabilitu také všude tam, kde chybí kyslík: ve štěrbinách, mechanických spojích a pod usazeninami, což podporuje štěrbinovou korozi (viz náš článek o druzích koroze kovů). Za takových podmínek rozhoduje o životnosti volba jakosti, např. 1.4404 nebo duplexní oceli, a povrchová úprava jí pouze umožňuje plně využít její vlastnosti.
Kdy je pasivace nutná a kdy stačí samopasivace?
Rozhodnutí o chemické pasivaci závisí na historii zpracování dílu a na prostředí, v němž bude pracovat. Úprava je zvlášť opodstatněná v několika situacích:
- Po mechanickém zpracování – řezání, broušení a ohýbání nástroji, které se dříve používaly na uhlíkovou ocel, zanechává na povrchu volné železo. Riziko se týká i tvarově složitých dílů po obrábění, u nichž je přístup kyslíku k čerstvým povrchům omezený a samopasivace probíhá pomaleji.
- Po svařování – náběhové barvy a vrstva ochuzená o chrom kolem svaru jsou typickými ohnisky koroze. Zde samotná pasivace nestačí. Nejprve je třeba odstranit zabarvení mořením nebo mechanicky a teprve potom pasivovat. Užší zónu zabarvení zanechává laserové svařování, které do materiálu vnáší méně tepla, i ta však vyžaduje očištění.
- V potravinářském, farmaceutickém a zdravotnickém průmyslu – čistota povrchu je zde hygienickým požadavkem a přejímací specifikace často výslovně odkazují na normu ASTM A967 nebo ASTM A380.
- Ve vlhkém, zasoleném a chemicky agresivním prostředí – každé ohnisko volného železa se rychle mění ve viditelnou rez a iniciuje korozi oceli pod ním.
Pokud díl pracuje v mírném, suchém prostředí a jeho povrch je čistý a nepoškozený, samopasivace obvykle zcela postačuje. Pasivace objednaná „pro jistotu“ pak zvyšuje náklady bez reálného přínosu pro životnost. Rozhodnout, na kterou stranu této hranice konkrétní díl patří, proto vyžaduje znalost celé jeho cesty výrobou.

Příznaky chybějící pasivace: náletová rez a zabarvení
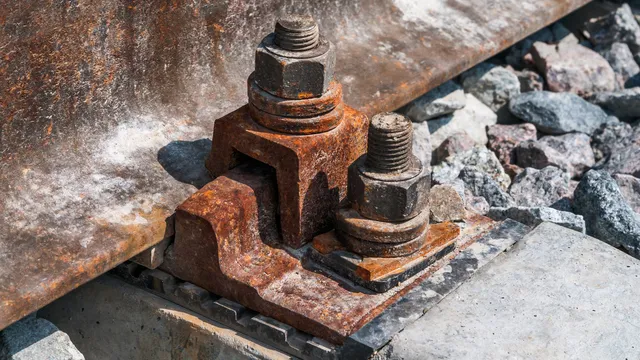
Varovným signálem je náletová rez způsobená kontaminací volným železem (angl. free iron contamination). Má podobu drobných rezavých skvrnek a stékanců nerovnoměrně rozesetých po povrchu, často v místech kontaktu s nástroji nebo podpěrami. Kolem svarů jsou zase vidět náběhové barvy – od slámové po modrou – které svědčí o přehřátí povrchové vrstvy.
Přítomnost volného železa ještě předtím, než se změní v korozi, odhalí mimo jiné ferroxylový test, který zachytí i stopové nečistoty.
Odkud se na nerezové oceli bere volné železo?
Nejčastějším zdrojem nečistot je dílna, v níž se současně zpracovává černá ocel i nerez. Piliny a jiskry z řezání uhlíkové oceli se usazují na sousedních dílech, brusné kotouče a drátěné kartáče přenášejí částice železa z jednoho materiálu na druhý a ocelové stojany, vidlice vozíků a závěsy zanechávají stopy v místech dotyku. Nejlevnější ochranou před náletovou rzí je oddělení: samostatná pracoviště, nástroje označené výhradně pro nerezovou ocel a proklady z plastu nebo dřeva při skladování a přepravě.
Pasivace a moření nerezové oceli
Obě úpravy využívají kyseliny a často na sebe navazují, proto se zaměňují. Jejich cíl i intenzita působení se však liší. Moření oceli nerezové, prováděné obvykle ve směsi kyseliny dusičné a fluorovodíkové, odebírá tenkou vrstvu kovu i s okujemi, náběhovými barvami a zónou ochuzenou o chrom. Pasivace probíhá v mírnějším roztoku, bez kyseliny fluorovodíkové, a materiálu při ní prakticky neubývá – odstraňuje volné železo a vytváří oxidační podmínky, v nichž se pasivní vrstva rychle obnoví.
Z tohoto rozlišení plyne důležitý praktický důsledek: samotná kyselina dusičná zabarvení po svařování neodstraní. Čerstvě mořený povrch se ostatně po opláchnutí kyseliny pasivuje samovolně, přesto se v náročných aplikacích po moření provádí ještě pasivace, aby byla jistota, že na povrchu nezůstalo volné železo.
Průběh pasivace nerezové oceli krok za krokem
Profesionální pasivace je sled řízených kroků, v němž každý následující závisí na kvalitě předchozího. Lázeň aplikovaná na mastný nebo okujemi pokrytý povrch nebude plně účinná, a proto příprava obvykle zabere více času než samotná úprava.
- Čištění a odmašťování – odstranění olejů, chladicích kapalin, maziv a prachu, které by bránily kontaktu kyseliny s kovem a způsobily nerovnoměrný výsledek.
- Odstranění okují a zabarvení – pokud jsou na povrchu náběhové barvy nebo okuje, použije se moření nebo mechanické zpracování nástroji určenými výhradně pro nerezovou ocel.
- Pasivační lázeň – ponoření do roztoku kyseliny dusičné (podle ASTM A967 20–55 % obj., po dobu 20–30 minut při teplotě 21–60 °C, podle varianty) nebo citronové (4–10 % hm., od 4 minut při cca 60–71 °C do 20 minut při teplotě 21–49 °C).
- Oplach – důkladné odstranění zbytků lázně ihned po vyjmutí z roztoku, nejlépe demineralizovanou vodou, aby nezůstaly stékance ani usazeniny solí.
- Sušení – řízené osušení povrchu.
- Kontrola kvality – ověření účinnosti zkouškami popsanými v ASTM A967: ponořením do vody, vysokou vlhkostí, solnou mlhou, síranem měďnatým nebo ferroxylovým testem. Všechny slouží k odhalení zbytků volného železa.
Metody pasivace: kyselina dusičná, nebo citronová?
Dvě převládající technologie se liší chemií, rizikovým profilem i náklady. Referenčním bodem pro parametry lázně a přejímací zkoušky je norma ASTM A967/A967M, která připouští oba druhy kyseliny.
| Kritérium | Kyselina dusičná (HNO₃) | Kyselina citronová |
|---|---|---|
| Koncentrace lázně podle ASTM A967 | 20–55 % obj. | 4–10 % hm. |
| Teplota a minimální doba | od 30 min při 21–32 °C do 20 min při 49–60 °C | od 20 min při 21–49 °C do 4 min při 60–71 °C |
| Austenitické a duplexní oceli | Účinná, průmyslový standard | Účinná |
| Martenzitické, feritické a automatové oceli | Osvědčená, často ve variantě s dichromanem sodným omezujícím riziko přeleptání | Vyžaduje pečlivou volbu parametrů, vyšší riziko přeleptání (angl. flash attack) |
| BOZP a životní prostředí | Výpary NOx, nutné větrání a neutralizace odpadních vod; varianta s dichromanem obsahuje sloučeniny šestimocného chromu | Bez emisí NOx, menší riziko pro pracovníky, snadnější likvidace |
| Náklady | Levnější médium, vyšší náklady na BOZP a likvidaci | Dražší médium, nižší environmentální náklady |
| Typické použití | Všeobecný průmysl, konstrukční prvky | Potravinářský, farmaceutický a zdravotnický průmysl |
Kyselina citronová získává na oblibě tam, kde záleží na bezpečnosti pracovníků a ekologické stopě, a při vyšší teplotě umožňuje zkrátit lázeň na několik minut. Kyselina dusičná zůstává univerzálním a dobře předvídatelným řešením pro širokou škálu jakostí.
Ne každou nerezovou ocel lze bezpečně pasivovat kyselinou. ASTM A967 uvádí, že vysokouhlíkové martenzitické oceli, jako je 440C, mohou podlehnout přeleptání nebo vodíkové křehkosti, a proto vyžadují jiný přístup.
Pasivace nerezové oceli a pasivace zinkových povlaků
Pojem „pasivace“ se v průmyslu používá ve dvou různých významech, což bývá zdrojem nedorozumění v objednávkách a specifikacích. U nerezové oceli jde o posílení vlastní oxidické vrstvy kovu. V galvanovně se naproti tomu pasivací nazývá konverzní úprava zinkového povlaku naneseného na uhlíkovou ocel – ve společnosti Strumet jde o bílou, žlutou a titanovou pasivaci, které zvyšují odolnost zinku a zlepšují přilnavost laku.
Nerezová ocel se nezinkuje, protože její protikorozní ochrana vyplývá z obsahu chromu. Uhlíková ocel zase nevytváří oxidickou bariéru schopnou samoobnovy a vyžaduje povlaky – zinkové, nátěrové nebo kombinované.
Povrchová úprava nerezové oceli – naplánujte ji spolu s výrobou
O účinnosti pasivace rozhodují tři faktory: jakost oceli (austenitická, feritická, martenzitická, duplexní), funkce dílu a pracovní prostředí. Vynechání úpravy tam, kde byla potřebná, zkracuje životnost konstrukce a končí reklamacemi, zatímco její provedení bez potřeby vytváří zbytečné náklady. Proto je vhodné požadavky na moření, pasivaci a způsob přejímky zapsat do specifikace ještě před zahájením výroby.
Strumet v rámci průmyslové kooperace provádí laserové řezání a svařování dílů z nerezové oceli pro automobilový, železniční a obranný průmysl a v galvanovně a žárové zinkovně chrání uhlíkovou ocel proti korozi. Pokud plánujete konstrukci kombinující různé materiály nebo sériovou výrobu nerezových dílů, kontaktujte nás – pomůžeme zvolit technologii výroby i ochrany podle podmínek, v nichž bude díl pracovat.
FAQ – nejčastější otázky k pasivaci nerezové oceli
Pasivuje se nerezová ocel samovolně, bez chemie?
Ano. Při kontaktu s kyslíkem ze vzduchu nebo z provzdušněné vody vytváří chrom obsažený ve slitině samovolně ochrannou pasivní vrstvu. Chemická pasivace je potřebná tehdy, když byl povrch kontaminován volným železem nebo tepelně poškozen, protože s takovými vadami si samopasivace neporadí.
Je po svařování nerezové oceli vždy nutná pasivace?
Ve většině aplikací svary vyžadují úpravu, samotná pasivace však nestačí. Náběhové barvy a vrstva ochuzená o chrom se odstraňují mořením nebo mechanicky a teprve potom se povrch pasivuje. Vynechání těchto kroků je nejčastější příčinou koroze po svařování.
Jak dlouho trvá pasivace nerezové oceli a na čem závisí její cena?
Samotná lázeň trvá podle ASTM A967 od několika minut (kyselina citronová při zvýšené teplotě) do cca 30 minut (kyselina dusičná při teplotě okolí). Včetně čištění, oplachu, sušení a kontroly zabere celý proces déle. Cena závisí na jakosti oceli, metodě, velikosti a počtu dílů a na požadovaných zkouškách, a proto se stanovuje individuálně.
Jak ověřit, že pasivace byla provedena správně?
Používají se zkoušky podle normy ASTM A967: ponoření do vody, vysoká vlhkost, solná mlha, síran měďnatý a ferroxylový test. Všechny odhalují zbytky volného železa. Pro první posouzení pomůže vizuální kontrola – správně pasivovaný povrch je čistý, jednolitý a bez rezavých náletů.
Je nutné pasivovanou nerezovou ocel pasivovat znovu?
Pasivní vrstva se obnovuje sama, dokud je povrch čistý a má přístup ke kyslíku, takže při běžném provozu opakovaná úprava potřebná není. Vrací se k ní po dalším mechanickém zpracování, opravném svařování nebo kontaminaci železem při montáži a přepravě.