Rude zacieki wokół spoin zbiornika ze stali 1.4301, widoczne kilka tygodni po montażu, należą do najczęstszych powodów reklamacji konstrukcji nierdzewnych. Sam gatunek jest w takich przypadkach zwykle bez zarzutu. Korodują drobiny żelaza przeniesione na powierzchnię z tarcz szlifierskich, uchwytów i stołów warsztatowych, a także strefa przy spoinie, w której wysoka temperatura zubożyła warstwę wierzchnią w chrom. Obie przyczyny prowadzą do tego samego miejsca: uszkodzonej warstwy pasywnej, czyli tlenkowej bariery o grubości zaledwie kilku nanometrów, od której zależy cała odporność korozyjna stali nierdzewnej.
Na czym polega pasywacja stali nierdzewnej?
Pasywacja stali nierdzewnej to obróbka chemiczna, prowadzona najczęściej w roztworze kwasu azotowego lub cytrynowego, która usuwa z powierzchni wolne żelazo i inne zanieczyszczenia oraz wspomaga odbudowę warstwy pasywnej bogatej w tlenki chromu. Kwas utleniający rozpuszcza żelazo chętniej niż chrom, dlatego po zabiegu warstwa pasywna zawiera relatywnie więcej chromu, a powierzchnia jest jednolita i wolna od ognisk korozji.
Warto pamiętać, że stal nierdzewna pasywuje się także samoistnie. Wystarczy, że czysta powierzchnia ma kontakt z tlenem z powietrza lub napowietrzonej wody. Warunkiem jest skład stopu – według normy EN 10088-1 stal nierdzewna musi zawierać co najmniej 10,5% chromu i nie więcej niż 1,2% węgla.
Autorzy przewodnika Euro Inox zalecają, by po pasywację kwasem sięgać wyjątkowo. Stal od renomowanego dostawcy trafia do zakładu w pełni spasywowana – warstwę ochronną naruszają dopiero cięcie, szlifowanie, spawanie i kontakt z narzędziami.
Pasywacja nie zmienia przy tym odporności, jaką zapewnia sam gatunek. Stal 1.4301 (AISI 304) pozostanie podatna na korozję wżerową w środowisku bogatym w chlorki, nawet jeśli zostanie wzorcowo spasywowana. Warstwa pasywna traci też stabilność wszędzie tam, gdzie brakuje tlenu: w szczelinach, połączeniach mechanicznych i pod osadami, co sprzyja korozji szczelinowej (zob. nasz artykuł o rodzajach korozji metali). W takich warunkach o trwałości decyduje dobór gatunku, np. 1.4404 lub stali duplex, a obróbka powierzchni jedynie pozwala mu pracować na pełnych możliwościach.
Kiedy pasywacja jest konieczna, a kiedy wystarczy samopasywacja?
Decyzja o pasywacji chemicznej zależy od historii obróbki elementu i od środowiska, w którym będzie pracował. Zabieg jest szczególnie uzasadniony w kilku sytuacjach:
- Po obróbce mechanicznej – cięcie, szlifowanie i gięcie narzędziami używanymi wcześniej do stali węglowej pozostawia na powierzchni wolne żelazo. Ryzyko dotyczy też detali o skomplikowanych kształtach po obróbce skrawaniem, w których dostęp tlenu do świeżych powierzchni jest ograniczony, a samopasywacja przebiega wolniej.
- Po spawaniu – barwy nalotowe i warstwa zubożona w chrom wokół spoiny to typowe ogniska korozji. Tu sama pasywacja nie wystarczy. Najpierw trzeba usunąć przebarwienia trawieniem lub mechanicznie, a dopiero potem pasywować. Węższą strefę przebarwień daje spawanie laserowe, które wprowadza do materiału mniej ciepła, jednak i ona wymaga oczyszczenia.
- W przemyśle spożywczym, farmaceutycznym i medycznym – czystość powierzchni jest tu wymogiem higienicznym, a specyfikacje odbiorcze często wprost wskazują normę ASTM A967 lub ASTM A380.
- W środowiskach wilgotnych, zasolonych i chemicznie agresywnych – każde ognisko wolnego żelaza szybko przeradza się w widoczną rdzę i inicjuje korozję stali pod spodem.
Jeśli element pracuje w łagodnym, suchym środowisku, a jego powierzchnia jest czysta i nieuszkodzona, samopasywacja zwykle w zupełności wystarcza. Pasywacja zlecona „na wszelki wypadek” podnosi wtedy koszt bez realnego zysku dla trwałości. Rozstrzygnięcie, po której stronie tej granicy leży konkretny detal, wymaga więc znajomości całej jego drogi przez produkcję.

Objawy braku pasywacji: rdza nalotowa i przebarwienia
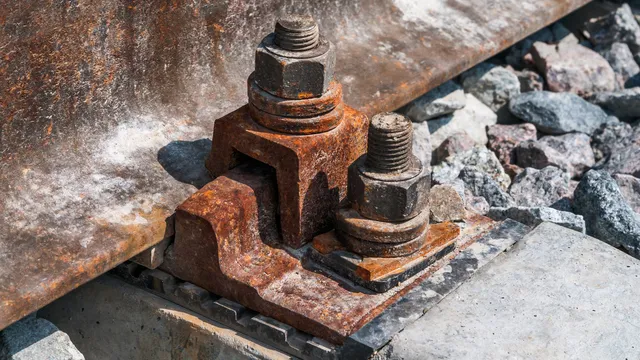
Sygnałem ostrzegawczym jest rdza nalotowa wywołana zanieczyszczeniem wolnym żelazem (ang. free iron contamination). Ma postać drobnych, rudych plamek i zacieków rozsianych nierównomiernie po powierzchni, często w miejscach kontaktu z narzędziami lub podporami. Wokół spoin widać z kolei barwy nalotowe – od słomkowej po niebieską – które świadczą o przegrzaniu warstwy wierzchniej.
Obecność wolnego żelaza, zanim przerodzi się ono w korozję, ujawnia m.in. test ferroksylowy, wykrywający nawet śladowe zanieczyszczenia.
Skąd na stali nierdzewnej bierze się wolne żelazo?
Najczęstszym źródłem zanieczyszczeń jest warsztat, w którym obrabia się jednocześnie stal czarną i nierdzewną. Opiłki i iskry z cięcia stali węglowej osiadają na sąsiednich detalach, tarcze szlifierskie i szczotki druciane przenoszą cząstki żelaza z jednego materiału na drugi, a stalowe stojaki, widły wózków i zawiesia zostawiają ślady w miejscach styku. Najtańszą ochroną przed rdzą nalotową jest segregacja: osobne stanowiska, narzędzia oznaczone wyłącznie do stali nierdzewnej i przekładki z tworzywa lub drewna podczas składowania i transportu.
Pasywacja a trawienie stali nierdzewnej
Oba zabiegi wykorzystują kwasy i często następują po sobie, dlatego bywają mylone. Ich cel i intensywność działania są jednak różne. Trawienie stali nierdzewnej, prowadzone zwykle w mieszaninie kwasu azotowego i fluorowodorowego, zdejmuje cienką warstwę metalu razem ze zgorzeliną, barwami nalotowymi i strefą zubożoną w chrom. Pasywacja przebiega w łagodniejszym roztworze, bez kwasu fluorowodorowego, i praktycznie nie ubywa w niej materiału – usuwa wolne żelazo i stwarza warunki utleniające, w których warstwa pasywna szybko się odbudowuje.
Z tego rozróżnienia wynika ważna konsekwencja praktyczna: sam kwas azotowy nie usunie przebarwień pospawalniczych. Świeżo wytrawiona powierzchnia pasywuje się zresztą samoistnie po wypłukaniu kwasu, mimo to w wymagających zastosowaniach po trawieniu przeprowadza się jeszcze pasywację, by mieć pewność, że na powierzchni nie zostało wolne żelazo.
Przebieg procesu pasywacji stali nierdzewnej krok po kroku
Profesjonalna pasywacja to sekwencja kontrolowanych etapów, w której każdy kolejny zależy od jakości poprzedniego. Kąpiel nałożona na zatłuszczoną lub pokrytą zgorzeliną powierzchnię nie zadziała w pełni, dlatego przygotowanie zajmuje zwykle więcej czasu niż sam zabieg.
- Czyszczenie i odtłuszczanie – usunięcie olejów, chłodziw, smarów i pyłu, które blokowałyby kontakt kwasu z metalem i dawały nierównomierny efekt.
- Usunięcie zgorzeliny i przebarwień – jeśli na powierzchni są barwy nalotowe lub zgorzelina, stosuje się trawienie albo obróbkę mechaniczną narzędziami przeznaczonymi wyłącznie do stali nierdzewnej.
- Kąpiel pasywacyjna – zanurzenie w roztworze kwasu azotowego (wg ASTM A967 20–55% obj., przez 20–30 minut w temperaturze 21–60°C, zależnie od wariantu) lub cytrynowego (4–10% wag., od 4 minut w ok. 60–71°C do 20 minut w temperaturze 21–49°C).
- Płukanie – dokładne usunięcie resztek kąpieli bezpośrednio po wyjęciu z roztworu, najlepiej wodą demineralizowaną, by nie pozostały zacieki ani osady soli.
- Suszenie – kontrolowane osuszenie powierzchni.
- Kontrola jakości – weryfikacja skuteczności testami opisanymi w ASTM A967: zanurzenia w wodzie, wysokiej wilgotności, mgły solnej, siarczanu miedzi lub testem ferroksylowym. Wszystkie one służą wykryciu pozostałości wolnego żelaza.
Metody pasywacji: kwas azotowy czy cytrynowy?
Dwie dominujące technologie różnią się chemią, profilem ryzyka i kosztami. Punktem odniesienia dla parametrów kąpieli i testów odbiorowych jest norma ASTM A967/A967M, która dopuszcza oba rodzaje kwasu.
| Kryterium | Kwas azotowy (HNO₃) | Kwas cytrynowy |
|---|---|---|
| Stężenie kąpieli wg ASTM A967 | 20–55% obj. | 4–10% wag. |
| Temperatura i minimalny czas | od 30 min w 21–32°C do 20 min w 49–60°C | od 20 min w 21–49°C do 4 min w 60–71°C |
| Stale austenityczne i duplex | Skuteczny, standard przemysłowy | Skuteczny |
| Stale martenzytyczne, ferrytyczne i automatowe | Sprawdzony, często w wariancie z dwuchromianem sodu ograniczającym ryzyko nadtrawienia | Wymaga starannego doboru parametrów, większe ryzyko nadtrawienia (ang. flash attack) |
| BHP i środowisko | Opary NOx, konieczna wentylacja i neutralizacja ścieków; wariant z dwuchromianem zawiera związki chromu(VI) | Brak emisji NOx, mniejsze ryzyko dla pracowników, łatwiejsza utylizacja |
| Koszt | Tańsze medium, wyższe koszty BHP i utylizacji | Droższe medium, niższe koszty środowiskowe |
| Typowe zastosowania | Przemysł ogólny, elementy konstrukcyjne | Przemysł spożywczy, farmaceutyczny, medyczny |
Kwas cytrynowy zyskuje popularność tam, gdzie liczy się bezpieczeństwo pracowników i ślad środowiskowy, a przy wyższej temperaturze pozwala skrócić kąpiel do kilku minut. Kwas azotowy pozostaje rozwiązaniem uniwersalnym i dobrze przewidywalnym dla szerokiej gamy gatunków.
Nie każdą stal nierdzewną da się bezpiecznie pasywować kwasem. ASTM A967 wskazuje, że wysokowęglowe stale martenzytyczne, takie jak 440C, mogą ulec nadtrawieniu lub kruchości wodorowej, dlatego wymagają innego podejścia.
Pasywacja stali nierdzewnej a pasywacja powłok cynkowych
Termin „pasywacja” funkcjonuje w przemyśle w dwóch różnych znaczeniach, co bywa źródłem nieporozumień w zamówieniach i specyfikacjach. W przypadku stali nierdzewnej chodzi o wzmocnienie własnej warstwy tlenkowej metalu. W galwanizerni pasywacją nazywa się natomiast obróbkę konwersyjną powłoki cynkowej nałożonej na stal węglową – w Strumet są to pasywacje białe, żółte i tytanowe, które zwiększają odporność cynku i poprawiają przyczepność lakieru.
Stali nierdzewnej się nie cynkuje, bo jej ochrona antykorozyjna wynika z zawartości chromu. Stal węglowa nie wytwarza z kolei bariery tlenkowej zdolnej do samoodbudowy i wymaga powłok – cynkowych, malarskich lub łączonych.
Obróbka powierzchni stali nierdzewnej – zaplanuj ją razem z produkcją
O skuteczności pasywacji decydują trzy czynniki: gatunek stali (austenityczna, ferrytyczna, martenzytyczna, duplex), funkcja elementu i środowisko pracy. Pominięcie zabiegu tam, gdzie był potrzebny, skraca żywotność konstrukcji i kończy się reklamacjami, a wykonanie go bez potrzeby generuje zbędny koszt. Dlatego wymagania dotyczące trawienia, pasywacji i metody odbioru warto zapisać w specyfikacji jeszcze przed rozpoczęciem produkcji.
Strumet w ramach kooperacji przemysłowej wykonuje cięcie laserowe i spawanie elementów ze stali nierdzewnej dla branży automotive, kolejowej i zbrojeniowej, a w galwanizerni i ocynkowni ogniowej zabezpiecza antykorozyjnie stal węglową. Jeśli planujesz konstrukcję łączącą różne materiały albo seryjną produkcję detali nierdzewnych, skontaktuj się z nami – pomożemy dobrać technologię wykonania i ochrony do warunków, w jakich element będzie pracował.
FAQ – najczęstsze pytania o pasywację stali nierdzewnej
Czy stal nierdzewna pasywuje się samoistnie, bez chemii?
Tak. W kontakcie z tlenem z powietrza lub napowietrzonej wody chrom zawarty w stopie samoczynnie tworzy ochronną warstwę pasywną. Pasywacja chemiczna jest potrzebna wtedy, gdy powierzchnia została zanieczyszczona wolnym żelazem lub uszkodzona termicznie, bo z takimi defektami samopasywacja sobie nie poradzi.
Czy po spawaniu stali nierdzewnej zawsze trzeba robić pasywację?
W większości zastosowań spoiny wymagają obróbki, jednak sama pasywacja nie wystarczy. Barwy nalotowe i warstwę zubożoną w chrom usuwa się trawieniem lub mechanicznie, a dopiero potem pasywuje powierzchnię. Pominięcie tych etapów to najczęstsza przyczyna korozji pospawalniczej.
Ile trwa pasywacja stali nierdzewnej i od czego zależy jej koszt?
Sama kąpiel trwa według ASTM A967 od kilku minut (kwas cytrynowy w podwyższonej temperaturze) do ok. 30 minut (kwas azotowy w temperaturze otoczenia). Z czyszczeniem, płukaniem, suszeniem i kontrolą cały proces zajmuje dłużej. Koszt zależy od gatunku stali, metody, wielkości i liczby elementów oraz wymaganych testów, dlatego wycenia się go indywidualnie.
Jak sprawdzić, czy pasywacja została wykonana poprawnie?
Stosuje się testy z normy ASTM A967: zanurzenia w wodzie, wysokiej wilgotności, mgły solnej, siarczanu miedzi oraz test ferroksylowy. Wszystkie wykrywają pozostałości wolnego żelaza. Wstępnie pomaga ocena wzrokowa – prawidłowo spasywowana powierzchnia jest czysta, jednolita i wolna od rudych nalotów.
Czy spasywowaną stal nierdzewną trzeba pasywować ponownie?
Warstwa pasywna odbudowuje się sama, dopóki powierzchnia jest czysta i ma dostęp do tlenu, więc w normalnej eksploatacji ponowny zabieg nie jest potrzebny. Wraca się do niego po kolejnej obróbce mechanicznej, spawaniu naprawczym lub zanieczyszczeniu żelazem podczas montażu i transportu.