Práškový povlak nanesený na surovou ocel válcovanou za tepla přilne k válcovacím okujím, které samy na kovu drží slabě. Okuje jsou křehké, praskají při ohybu, nárazech a změnách teploty a v místech prasklin urychlují korozi, protože jsou elektrochemicky ušlechtilejší než ocel pod nimi. Když odpadnou, vezmou s sebou i barvu, nezřídka už po první sezóně provozu. Proto třída čistoty Sa a profil drsnosti podkladu rozhodují o životnosti povlaku stejnou měrou jako druh a tloušťka samotné barvy – a v objednávce by měly být stanoveny stejně přesně.
Co je pískování a jak funguje?
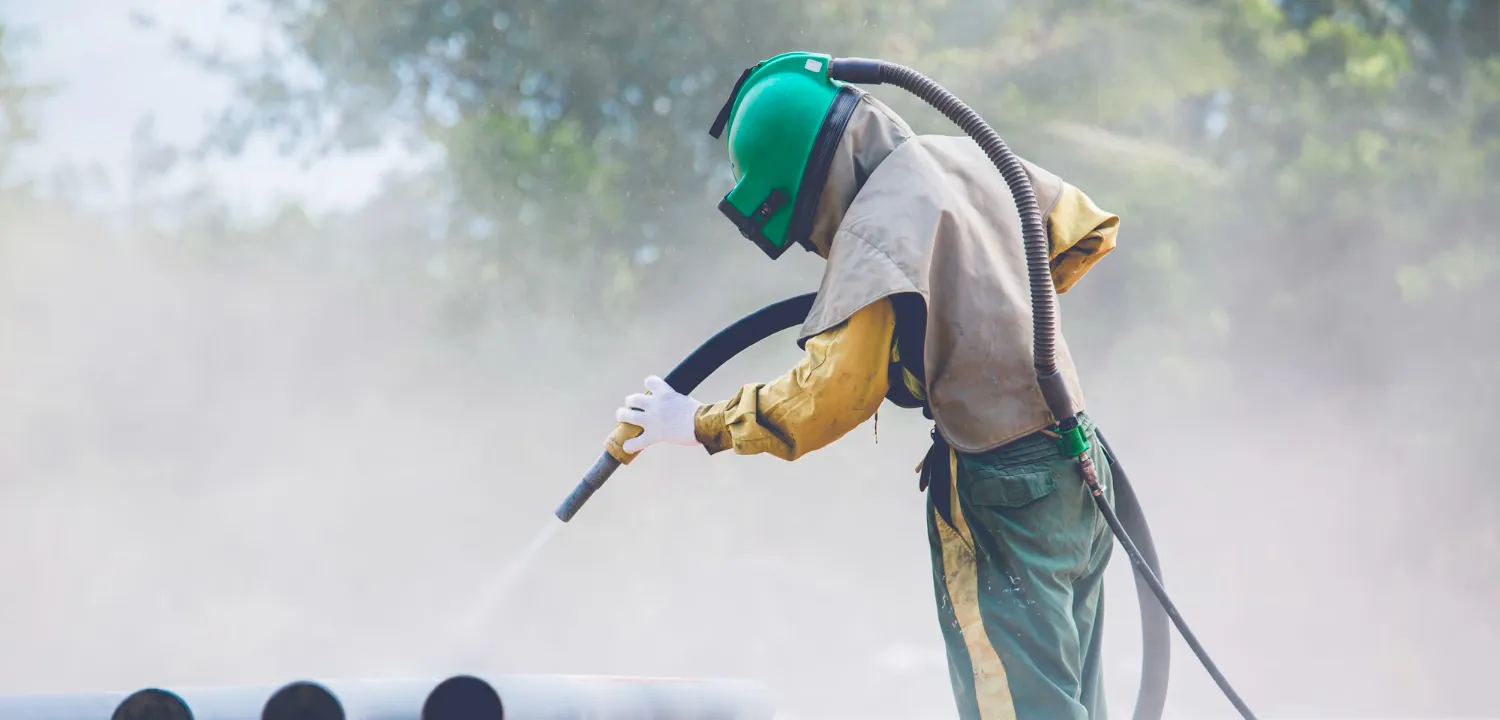
Pískování je hovorový název pro abrazivní tryskání, při kterém abrazivo urychlené na vysokou rychlost dopadá na povrch kovu. Proud abraziva vzniká pomocí stlačeného vzduchu v kabinách a tryskách, nebo pomocí metacích kol v průběžných tryskacích strojích, které se používají při sériovém zpracování. Abrazivo odstraňuje rez, válcovací okuje, staré povlaky a další nečistoty a zároveň dodává povrchu drsnost, která později ukotví barvu.
Navzdory názvu se přírodní křemenný písek dnes používá jen zřídka, mimo jiné kvůli škodlivému křemennému prachu. Nahrazují ho elektrokorund, měděná struska, granát, skleněné kuličky nebo ocelové abrazivo – v posledním případě se hovoří o tryskání ocelovými broky či drtí. Volba abraziva závisí na materiálu, stavu povrchu a požadovaném profilu.
Ve spojení s práškovým lakováním je pískování fází přípravy podkladu. Na očištěný kov se elektrostaticky nanese prášková barva, která se poté vytvrdí v peci. Pískování a práškové lakování se spojují především tehdy, když je vstupním materiálem surová černá ocel nebo dílec se stopami koroze.
Proč prášková barva nedrží na neočištěné oceli?
Prášková barva se s kovem spojuje díky adhezi, tedy přilnavosti k povrchu, který musí být zároveň čistý a přiměřeně drsný. Povrch surové černé oceli nesplňuje ani jednu z těchto podmínek. Pokrývají ho okuje, tedy vrstva oxidů železa vznikající při válcování za tepla, a po delším skladování také rez.
Rez působí podobně jako okuje, ale přináší další problém. Pod těsným práškovým povlakem koroze postupuje dál a podemílá barvu zespodu. Výsledek je vždy stejný: odlupování, puchýře a předčasná ztráta ochrany. Pískování odstraní obě vrstvy až na zdravý kov a teprve na něm vzniká trvalé spojení.
Profil drsnosti a přilnavost práškového povlaku
Samotná čistota povrchu nestačí, důležitá je i jeho mikrogeometrie. Proud abraziva zanechá na oceli síť mikroskopických prohlubní a výstupků, do kterých v peci proniká tající barva. Tento mechanismus se nazývá mechanické ukotvení povlaku – větší styčná plocha a „zaklesnutí“ vrstvy do podkladu se přímo promítají do přilnavosti.
Profil se však musí pohybovat v určitém rozmezí. Příliš mělký nezajistí ukotvení, a u příliš hlubokého mohou vrcholy výstupků zůstat nedostatečně pokryté barvou a stát se výchozími body koroze. Požadované rozmezí uvádí výrobce barvy v technickém listu systému. V provozu se profil nejčastěji hodnotí srovnávací metodou podle normy ISO 8503-2 – povrch se porovná se vzorkem (komparátorem) a zařadí se jako jemný, střední nebo hrubý. Roli hraje i druh abraziva – ostrohranná ocelová drť nebo minerální zrno vytvářejí hranatý profil, který ukotví povlak lépe než zaoblený profil po kulatých ocelových broků.
Třídy čistoty Sa a kategorie korozní agresivity – jak popsat požadavky v objednávce
Stupeň očištění podkladu popisuje stupnice Sa definovaná v normě ISO 8501-1, která se týká vizuálního hodnocení čistoty ocelových podkladů před nanášením nátěrů. Místo obecného „důkladně očištěno“ se do objednávky uvádí konkrétní třída; každá z nich předpokládá povrch bez viditelných olejů, mazů a nečistot a liší se množstvím přípustných zbytků okují a rzi.
| Třída | Stupeň očištění dle ISO 8501-1 | Použití před práškovým lakováním |
|---|---|---|
| Sa 1 | Lehké – odstraněny pouze volně lpící okuje, rez a povlaky | Obvykle nedostatečná – pevně lpící okuje zůstávají pod barvou |
| Sa 2 | Důkladné – odstraněna většina okují a rzi, zbytky musí pevně lpět | Vnitřní dílce s nízkými požadavky |
| Sa 2½ | Velmi důkladné – zbytky viditelné pouze jako lehké zabarvení ve formě skvrn nebo pruhů | Nejčastější požadavek pro černou ocel pod práškový povlak |
| Sa 3 | Na vizuálně čistou ocel – jednotná kovová barva povrchu | Silně korozivní prostředí, nejvyšší požadavky |
V průmyslové praxi se pro černou ocel pod práškový povlak obvykle volí třída Sa 2½ jako rozumný kompromis mezi náklady a životností.
Druhou polovinou specifikace je prostředí, ve kterém bude dílec pracovat. Popisují ho kategorie korozní agresivity C1–C5 spolu s kategorií CX – od vytápěného interiéru po průmyslovou atmosféru a přímořskou oblast. Čím agresivnější prostředí, tím vyšší je požadovaná třída Sa a tím méně prostoru zbývá pro vynechání abrazivního tryskání.
Řada norem ISO 12944, ze které pochází rozdělení do kategorií korozní agresivity, formálně nezahrnuje práškové barvy. Pro práškové povlaky na oceli požadavky upravuje mimo jiné technická specifikace Qualisteelcoat, která používá stejné kategorie a rozlišuje mechanickou a chemickou přípravu podkladu.
Na černé oceli jsou systémy určené pro vyšší kategorie korozní agresivity obvykle dvouvrstvé, složené z práškové základní vrstvy a vrchní vrstvy.
Kdy spojit pískování s práškovým lakováním a kdy stačí samotné lakování?
Rozhodnutí závisí především na druhu podkladu a až v druhé řadě na provozních podmínkách dílce. Stejná prášková barva vyžaduje zcela odlišnou přípravu na oceli válcované za tepla, na plechu válcovaném za studena, na zinkovém povlaku a na hliníku.
Ocel válcovaná za tepla – pískování je pravidlem
Profily, tlusté plechy a tvarové profily válcované za tepla přicházejí do závodu pokryté okujemi a po skladování také náletem rzi. Žádná chemická metoda tyto vrstvy účinně neodstraní, proto je zde abrazivní tryskání prakticky povinné. Vynechání pískování je nejčastější příčinou předčasného odlupování povlaku na dílcích z černé oceli.
Plech válcovaný za studena – často stačí chemická příprava
Plech válcovaný za studena nemá okuje a jeho povrch je hladký a obvykle jen chráněný olejem. V takovém případě samotnému práškovému lakování předchází chemická příprava: odmaštění a konverzní úprava, např. fosfátování. Takto se připravují např. skříně, rozvaděče a drobné plechové díly určené pro provoz v mírných podmínkách. Při vyšších požadavcích na korozní odolnost nebo viditelných stopách rzi se i zde používá abrazivní tryskání.
Pozinkovaná ocel – lehké ometení místo pískování (systém duplex)
Žárově zinkovaný povrch se nepískuje jako surová ocel, protože agresivní abrazivo by zinkový povlak strhlo. Před lakováním se používá odmaštění, chemická aktivace nebo šetrné ometení proudem abraziva pod malým úhlem (sweep blasting), které zinek pouze zmatní. Takové spojení dvou ochran vytváří systém duplex, tedy žárové zinkování s práškovým lakováním, ve kterém barva chrání zinek a zinek chrání ocel v místech poškození barvy.

Hliník a neželezné kovy – především chemická úprava
Hliník se sám chrání vrstvou oxidu, která však zároveň ztěžuje přilnutí barvy, proto je základem odmaštění a konverzní úprava. Pokud se hliník tryská, pak výhradně nekovovými abrazivy, např. elektrokorundem. Částice ocelového abraziva zaražené do měkkého povrchu by mohly pod povlakem vyvolat galvanickou korozi.
Jak probíhá pískování a práškové lakování krok za krokem?
O kvalitě povlaku rozhodují jak jednotlivé fáze, tak jejich pořadí a čas mezi nimi. Takto vypadá typický průběh u dílců z černé oceli:
- Odmaštění – oleje a mazy se odstraňují před abrazivním tryskáním, protože proud abraziva by je rozptýlil po celém povrchu.
- Pískování nebo tryskání ocelovým abrazivem – proud abraziva (minerálního zrna, elektrokorundu nebo ocelových broků či drti) odstraní okuje, rez a staré povlaky a zároveň vytvoří na podkladu profil drsnosti.
- Odprášení – z povrchu se odstraní prach a zbytky abraziva, které by uzavřené pod barvou oslabily přilnavost.
- Kontrola čistoty a profilu – ověří se dosažená třída Sa a profil drsnosti, protože právě ty rozhodují, zda podklad splňuje požadavky nátěrového systému.
- Nanesení práškové barvy v kabině – elektrostaticky nabité částice prášku se usazují na uzemněném dílci a rovnoměrně pokrývají i hrany a těžko přístupná místa.
- Vytvrzení v peci – při teplotě obvykle cca 160–200 °C po dobu stanovenou v technickém listu barvy se prášek roztaví a zesíťuje v jednolitý povlak s cílovou tvrdostí a odolností.
Čerstvě očištěná ocel nemá žádnou ochranu. Ve vlhkém vzduchu se na ní může během několika hodin objevit nálet rzi (tzv. flash rust), proto by lakování mělo následovat co nejdříve po pískování. To je jeden z důvodů, proč je převážení dílců mezi pískovnou a lakovnou riskantní – každý den zdržení znamená riziko opětovného znečištění a koroze podkladu.
Na co si dát pozor při zadávání pískování a práškového lakování?
Při výběru dodavatele je nejdůležitější možnost provést oba procesy pod jednou střechou. Převážení dílců mezi závody prodlužuje realizaci, zvyšuje riziko koroze očištěného podkladu a rozmělňuje odpovědnost za kvalitu. Druhým kritériem je doložená kontrola kvality v každé fázi: potvrzená třída Sa, hodnocení profilu drsnosti a měření tloušťky povlaku. Třetím – reálná doba realizace velkých sérií, protože právě ta rozhoduje o dodržení harmonogramu dodávek.
Strumet v rámci povrchových úprav spojuje tryskání ocelovým abrazivem, práškové lakování a také žárové a galvanické zinkování. Velké dílce lakujeme v ruční lakovně, menší díly na automatizované lince. Díky tomu, že vše probíhá přímo v našem závodě, vznikají příprava podkladu, práškový povlak a – pokud to prostředí vyžaduje – žárový zinek v rámci jednoho procesu a jedné kontroly kvality.
FAQ – nejčastější otázky o pískování a práškovém lakování
Musí se každá ocel před práškovým lakováním pískovat?
Ne každá. Ocel válcovaná za tepla s okujemi nebo rzí téměř vždy vyžaduje abrazivní tryskání. Čistý plech válcovaný za studena pro použití v mírných podmínkách obvykle stačí odmastit a podrobit konverzní úpravě a pozinkované dílce se připravují jinými metodami.
Čím se liší pískování od tryskání ocelovým abrazivem?
Rozdíl spočívá v druhu abraziva. Pískování využívá minerální zrno, tryskání ocelovým abrazivem ocelové broky (kulaté) nebo drť (lámanou). Kulaté broky zanechávají zaoblený profil, zatímco ocelová drť a minerální zrno ostrohranný profil, který povlak ukotví lépe. Tryskání ocelovým abrazivem je při sériovém zpracování obvykle výkonnější, protože abrazivo lze opakovaně recyklovat.
Lze pískování před práškovým lakováním nahradit odmaštěním nebo fosfátováním?
U oceli válcované za tepla s okujemi a rzí ne, protože chemické metody neodstraní křehké vrstvy oxidů ani nevytvoří profil drsnosti. Chemická příprava se osvědčuje na čistém plechu válcovaném za studena, na zinkovém povlaku a na hliníku, na černé oceli může abrazivní tryskání pouze doplňovat.
Musí se pozinkované dílce před práškovým lakováním pískovat?
V klasickém smyslu ne, protože agresivní pískování by zinkový povlak strhlo. Před lakováním se používá odmaštění, chemická aktivace nebo šetrné ometení proudem abraziva, které povrch zinku pouze zmatní.
Jak dlouho trvá pískování a práškové lakování dávky ocelových dílců?
Doba závisí na velikosti a počtu dílců, požadované třídě čistoty a počtu vrstev barvy. Realizace obou procesů u jednoho dodavatele tuto dobu zkracuje, protože odpadá přeprava mezi závody i čekání na volný termín u druhého dodavatele.