Powłoka proszkowa nałożona na surową stal walcowaną na gorąco przywiera do zgorzeliny walcowniczej, która sama słabo trzyma się metalu. Zgorzelina jest krucha, pęka przy zginaniu, uderzeniach i zmianach temperatury, a w miejscach pęknięć przyspiesza korozję, bo jest elektrochemicznie szlachetniejsza od stali pod spodem. Kiedy odpada, zabiera ze sobą farbę, nierzadko już po pierwszym sezonie eksploatacji. Dlatego klasa czystości Sa i profil chropowatości podłoża decydują o trwałości powłoki w takim samym stopniu jak rodzaj i grubość samej farby – i w zamówieniu powinny być określone równie precyzyjnie.
Czym jest piaskowanie i jak działa?
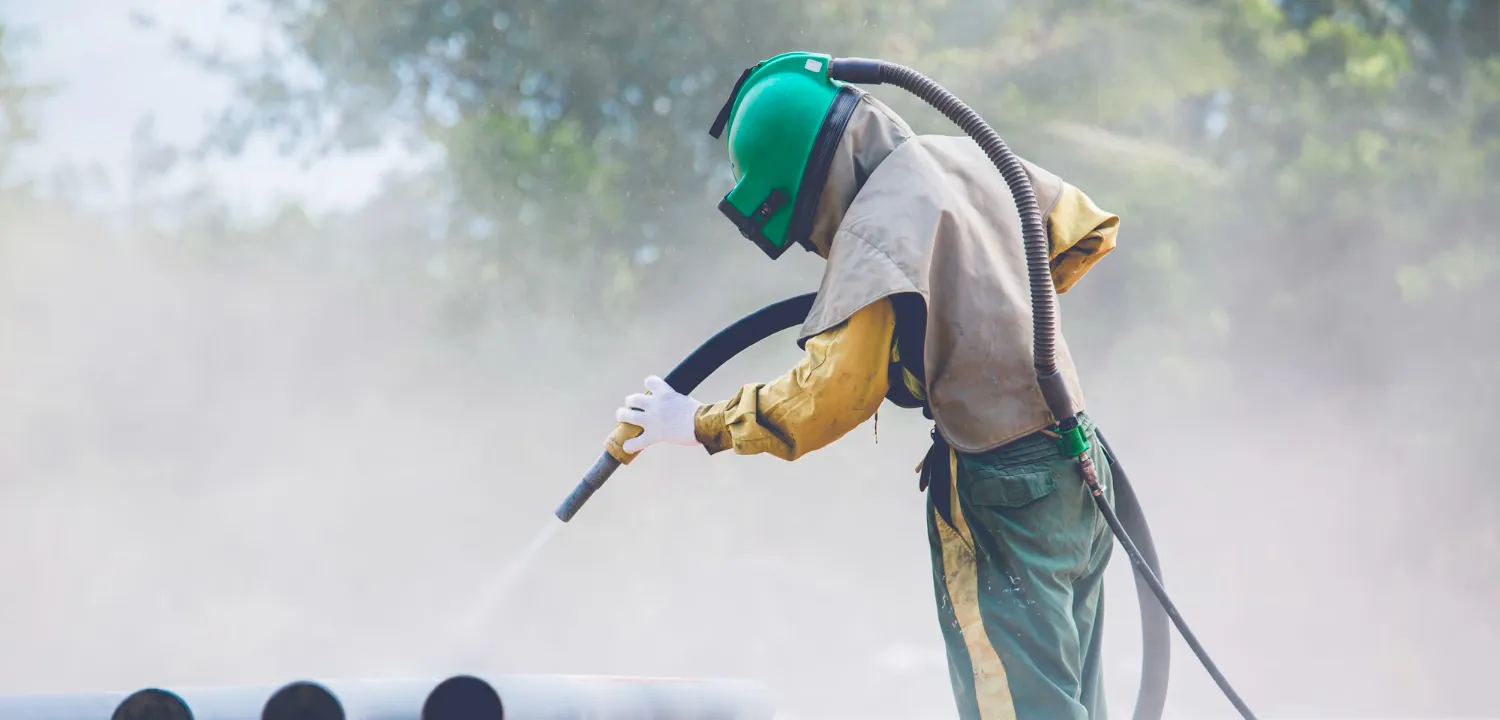
Piaskowanie to potoczna nazwa obróbki strumieniowo-ściernej, w której ścierniwo rozpędzone do dużej prędkości uderza w powierzchnię metalu. Strumień tworzy się sprężonym powietrzem w kabinach i dyszach albo za pomocą wirników w śrutownicach przelotowych, stosowanych przy obróbce seryjnej. Ścierniwo usuwa rdzę, zgorzelinę walcowniczą, stare powłoki i inne zanieczyszczenia, a przy tym nadaje powierzchni chropowatość, która później kotwiczy farbę.
Mimo nazwy naturalny piasek kwarcowy stosuje się dziś rzadko, m.in. ze względu na szkodliwy pył krzemionkowy. Zastępują go elektrokorund, żużel pomiedziowy, granat, kulki szklane lub śrut stalowy – w tym ostatnim przypadku mówi się o śrutowaniu. Dobór ścierniwa zależy od materiału, stanu powierzchni i wymaganego profilu.
W połączeniu z malowaniem proszkowym piaskowanie jest etapem przygotowania podłoża. Na oczyszczony metal nakłada się elektrostatycznie farbę proszkową, którą następnie utwardza się w piecu. Piaskowanie i malowanie proszkowe łączy się przede wszystkim wtedy, gdy materiałem wejściowym jest surowa stal czarna lub element ze śladami korozji.
Dlaczego farba proszkowa nie trzyma się nieoczyszczonej stali?
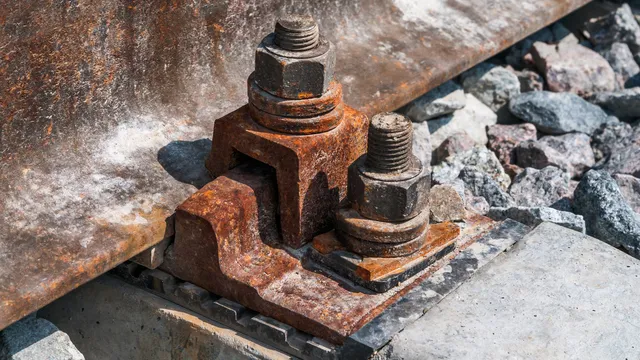
Farba proszkowa wiąże się z metalem dzięki adhezji, czyli przyczepności do powierzchni, która musi być jednocześnie czysta i odpowiednio chropowata. Powierzchnia surowej stali czarnej nie spełnia żadnego z tych warunków. Pokrywa ją zgorzelina, czyli warstwa tlenków żelaza powstająca podczas walcowania na gorąco, a po dłuższym składowaniu także rdza.
Rdza działa podobnie jak zgorzelina, ale stwarza dodatkowy problem. Pod szczelną powłoką proszkową korozja postępuje dalej i podważa farbę od spodu. Efekt jest zawsze ten sam: złuszczenia, pęcherze i przedwczesna utrata ochrony. Piaskowanie usuwa obie warstwy aż do zdrowego metalu i dopiero na nim powstaje trwałe wiązanie.
Profil chropowatości a przyczepność powłoki proszkowej
Sama czystość powierzchni nie wystarczy, liczy się też jej mikrogeometria. Strumień ścierniwa pozostawia na stali sieć mikroskopijnych wgłębień i wzniesień, w które wnika topniejąca w piecu farba. Ten mechanizm nazywa się kotwiczeniem mechanicznym powłoki – większa powierzchnia styku i „zazębienie” warstwy z podłożem przekładają się bezpośrednio na przyczepność.
Profil musi jednak mieścić się w określonym zakresie. Zbyt płytki nie daje zakotwiczenia, a przy zbyt głębokim szczyty wzniesień mogą pozostać niedostatecznie pokryte farbą i stać się punktami startu korozji. Wymagany zakres podaje producent farby w karcie technicznej systemu. Na hali profil najczęściej ocenia się metodą porównawczą z normy ISO 8503-2 – powierzchnię zestawia się ze wzorcem (komparatorem) i klasyfikuje jako drobną, średnią lub grubą. Znaczenie ma też rodzaj ścierniwa – ostrokrawędziowy śrut łamany lub ziarno mineralne dają profil kanciasty, który kotwiczy powłokę lepiej niż zaokrąglony profil po śrucie kulistym.
Klasy czystości Sa i kategoria korozyjności – jak opisać wymagania w zamówieniu
Stopień oczyszczenia podłoża opisuje skala Sa, zdefiniowana w normie ISO 8501-1, dotyczącej wizualnej oceny czystości podłoży stalowych przed malowaniem. Zamiast ogólnego „dokładnie oczyszczone” w zamówieniu wpisuje się konkretną klasę; każda z nich zakłada powierzchnię wolną od widocznych olejów, smarów i brudu, a różni się ilością dopuszczalnych pozostałości zgorzeliny i rdzy.
| Klasa | Stopień oczyszczenia wg ISO 8501-1 | Zastosowanie przed malowaniem proszkowym |
|---|---|---|
| Sa 1 | Lekkie – usunięte tylko słabo przylegające zgorzelina, rdza i powłoki | Zwykle niewystarczająca – mocno związana zgorzelina zostaje pod farbą |
| Sa 2 | Gruntowne – usunięta większość zgorzeliny i rdzy, pozostałości muszą mocno przylegać | Elementy wewnętrzne o niskich wymaganiach |
| Sa 2½ | Bardzo gruntowne – pozostałości widoczne wyłącznie jako lekkie przebarwienia w postaci plamek lub pasków | Najczęstszy wymóg dla stali czarnej pod powłokę proszkową |
| Sa 3 | Do wzrokowo czystej stali – jednolity metaliczny kolor powierzchni | Środowiska silnie korozyjne, najwyższe wymagania |
W praktyce przemysłowej dla stali czarnej pod powłokę proszkową przyjmuje się zwykle klasę Sa 2½ jako rozsądny kompromis między kosztem a trwałością.
Druga połowa specyfikacji to środowisko, w którym element będzie pracował. Opisują je klasy korozyjności C1–C5 wraz z kategorią CX – od ogrzewanego wnętrza po atmosferę przemysłową i strefę nadmorską. Im ostrzejsze środowisko, tym wyższa wymagana klasa Sa i tym mniej miejsca na pomijanie obróbki strumieniowo-ściernej.
Seria norm ISO 12944, z której pochodzi podział na kategorie korozyjności, formalnie nie obejmuje farb proszkowych. Dla powłok proszkowych na stali wymagania porządkuje m.in. specyfikacja techniczna Qualisteelcoat, która posługuje się tymi samymi kategoriami i rozróżnia przygotowanie mechaniczne oraz chemiczne podłoża.
Na stali czarnej systemy przeznaczone do wyższych kategorii korozyjności to zwykle układy dwuwarstwowe, złożone z proszkowego podkładu i warstwy nawierzchniowej.
Kiedy łączyć piaskowanie z malowaniem proszkowym, a kiedy wystarczy samo malowanie?
Decyzja zależy przede wszystkim od rodzaju podłoża, a w drugiej kolejności od warunków pracy elementu. Ta sama farba proszkowa wymaga zupełnie innego przygotowania na stali gorącowalcowanej, na blasze walcowanej na zimno, na ocynku i na aluminium.
Stal walcowana na gorąco – piaskowanie jest regułą
Kształtowniki, blachy grube i profile walcowane na gorąco trafiają do zakładu pokryte zgorzeliną, a po składowaniu także nalotem rdzy. Żadna metoda chemiczna nie usuwa tych warstw skutecznie, dlatego obróbka strumieniowo-ścierna jest tu praktycznie obowiązkowa. Pominięcie piaskowania to najczęstsza przyczyna wczesnego odspajania powłoki na elementach ze stali czarnej.
Blacha walcowana na zimno – często wystarczy przygotowanie chemiczne
Blacha walcowana na zimno nie ma zgorzeliny, a jej powierzchnia jest gładka i zwykle jedynie zabezpieczona olejem. W takim przypadku samo malowanie proszkowe poprzedza się przygotowaniem chemicznym: odtłuszczaniem i obróbką konwersyjną, np. fosforanowaniem. Tak przygotowuje się np. obudowy, szafy i drobne detale z blachy przeznaczone do pracy w łagodnych warunkach. Przy wyższych wymaganiach korozyjnych lub widocznych śladach rdzy również tu stosuje się obróbkę strumieniowo-ścierną.
Stal ocynkowana – omiatanie zamiast piaskowania (system duplex)
Powierzchni ocynkowanej ogniowo nie piaskuje się tak jak surowej stali, bo agresywne ścierniwo zdarłoby powłokę cynkową. Przed malowaniem stosuje się odtłuszczanie, aktywację chemiczną lub delikatne omiatanie strumieniem ścierniwa pod małym kątem (sweep blasting), które jedynie matowi cynk. Takie połączenie dwóch zabezpieczeń tworzy system duplex, czyli cynkowanie ogniowe z malowaniem proszkowym, w którym farba osłania cynk, a cynk chroni stal w miejscach uszkodzenia farby.

Aluminium i metale nieżelazne – przede wszystkim obróbka chemiczna
Aluminium samo chroni się warstwą tlenku, która jednocześnie utrudnia związanie farby, dlatego podstawą jest odtłuszczanie i obróbka konwersyjna. Jeśli aluminium poddaje się obróbce strumieniowej, to wyłącznie ścierniwami niemetalicznymi, np. elektrokorundem. Cząstki śrutu stalowego wbite w miękką powierzchnię mogłyby wywołać korozję galwaniczną pod powłoką.
Jak przebiega piaskowanie i malowanie proszkowe krok po kroku?
O jakości powłoki decydują zarówno poszczególne etapy, jak i ich kolejność oraz czas między nimi. Tak wygląda typowy przebieg dla elementów ze stali czarnej:
- Odtłuszczanie – oleje i smary usuwa się przed obróbką strumieniowo-ścierną, ponieważ strumień ścierniwa rozprowadziłby je po całej powierzchni.
- Piaskowanie lub śrutowanie – strumień ścierniwa (ziarna mineralnego, elektrokorundu lub śrutu stalowego) usuwa zgorzelinę, rdzę i stare powłoki, jednocześnie nadając podłożu profil chropowatości.
- Odpylanie – z powierzchni usuwa się pył i resztki ścierniwa, które uwięzione pod farbą osłabiłyby przyczepność.
- Kontrola czystości i profilu – sprawdza się osiągniętą klasę Sa oraz profil chropowatości, bo to one decydują, czy podłoże spełnia wymagania systemu malarskiego.
- Aplikacja farby proszkowej w kabinie – naładowane elektrostatycznie cząstki proszku osiadają na uziemionym elemencie, pokrywając równomiernie także krawędzie i trudno dostępne miejsca.
- Utwardzanie w piecu – w temperaturze zwykle ok. 160–200°C, przez czas określony w karcie technicznej farby, proszek topi się i sieciuje w jednolitą powłokę o docelowej twardości i odporności.
Świeżo oczyszczona stal nie ma żadnej ochrony. W wilgotnym powietrzu nalot rdzy (tzw. flash rust) może pojawić się na niej w ciągu kilku godzin, dlatego malowanie powinno nastąpić możliwie szybko po piaskowaniu. To jeden z powodów, dla których przewożenie elementów między piaskowalnią a malarnią jest ryzykowne – każdy dzień zwłoki to szansa na ponowne zanieczyszczenie i korozję podłoża.
Na co zwrócić uwagę, zlecając piaskowanie i malowanie proszkowe?
Przy wyborze wykonawcy liczy się przede wszystkim możliwość wykonania obu procesów pod jednym dachem. Przekazywanie elementów między zakładami wydłuża realizację, zwiększa ryzyko korozji oczyszczonego podłoża i rozmywa odpowiedzialność za jakość. Drugim kryterium jest udokumentowana kontrola jakości na każdym etapie: potwierdzona klasa Sa, ocena profilu chropowatości i pomiar grubości powłoki. Trzecim – realny czas realizacji dużych serii, bo to on decyduje o dotrzymaniu harmonogramu dostaw.
Strumet w ramach obróbki powierzchniowej łączy śrutowanie, malowanie proszkowe oraz cynkowanie ogniowe i galwaniczne. Duże elementy malujemy w lakierni ręcznej, a mniejsze detale na zautomatyzowanej linii. Dzięki temu, że wszystko odbywa się na miejscu w naszym zakładzie, przygotowanie podłoża, powłoka proszkowa i – gdy wymaga tego środowisko – ocynk ogniowy powstają w ramach jednego procesu i jednej kontroli jakości.
FAQ – najczęstsze pytania o piaskowanie i malowanie proszkowe
Czy każdą stal trzeba piaskować przed malowaniem proszkowym?
Nie każdą. Stal walcowana na gorąco ze zgorzeliną lub rdzą praktycznie zawsze wymaga obróbki strumieniowo-ściernej. Czystą blachę walcowaną na zimno do zastosowań w łagodnych warunkach zwykle wystarczy odtłuścić i poddać obróbce konwersyjnej, a elementy ocynkowane przygotowuje się innymi metodami.
Czym różni się piaskowanie od śrutowania?
Różnica leży w rodzaju ścierniwa. Piaskowanie wykorzystuje ziarno mineralne, a śrutowanie śrut stalowy – kulisty lub łamany. Śrut kulisty pozostawia profil zaokrąglony, a śrut łamany i ziarno mineralne profil ostrokrawędziowy, który lepiej kotwiczy powłokę. Śrutowanie jest zwykle wydajniejsze przy seryjnej obróbce, bo śrut można wielokrotnie odzyskiwać.
Czy piaskowanie przed malowaniem proszkowym można zastąpić odtłuszczaniem lub fosforanowaniem?
Na stali walcowanej na gorąco ze zgorzeliną i rdzą – nie, bo metody chemiczne nie usuwają kruchych warstw tlenków ani nie tworzą profilu chropowatości. Przygotowanie chemiczne sprawdza się na czystej blasze walcowanej na zimno, na ocynku i na aluminium, a na stali czarnej może jedynie uzupełniać obróbkę strumieniowo-ścierną.
Czy elementy ocynkowane trzeba piaskować przed malowaniem proszkowym?
Nie w klasycznym rozumieniu, bo agresywne piaskowanie zdarłoby powłokę cynkową. Przed malowaniem stosuje się odtłuszczanie, aktywację chemiczną lub delikatne omiatanie strumieniem ścierniwa, które tylko matowi powierzchnię cynku.
Ile trwa piaskowanie i malowanie proszkowe partii elementów stalowych?
Czas zależy od wielkości i liczby detali, wymaganej klasy czystości oraz liczby warstw farby. Realizacja obu procesów u jednego wykonawcy skraca ten czas, bo eliminuje transport między zakładami i oczekiwanie na wolny termin u drugiego dostawcy.