Když se na pozinkovaném prvku objeví holé, nepokryté místo, příčinu téměř nikdy nelze hledat v zinkové lázni. Tekutý zinek reaguje výhradně s čistým železem – nespojí se ani s válcovacími okuji, ani s rzí. Stačí několik čtverečních centimetrů neodstraněného oxidu a na tomto místě vznikne nepozinkovaná plocha. O tom, zda se ocel dostane do lázně správně připravená, rozhoduje moření oceli. Vysvětlujeme, v čem spočívá, jak probíhá a proč rozhoduje o trvanlivosti celého povlaku.
Co je moření oceli?
Moření oceli je chemický proces odstraňování vrstev vznikajících při výrobě a skladování z povrchu kovu. Každá z nich překáží při dalším zpracování:
- okuje (válcovací okuje) – tvrdá vrstva oxidů železa vznikající při válcování za tepla;
- rez - produkt koroze, tedy reakce železa s kyslíkem a vlhkostí;
- oxidy a barevné změny – tenké vrstvy vznikající mj. po tepelném dělení a svařování.
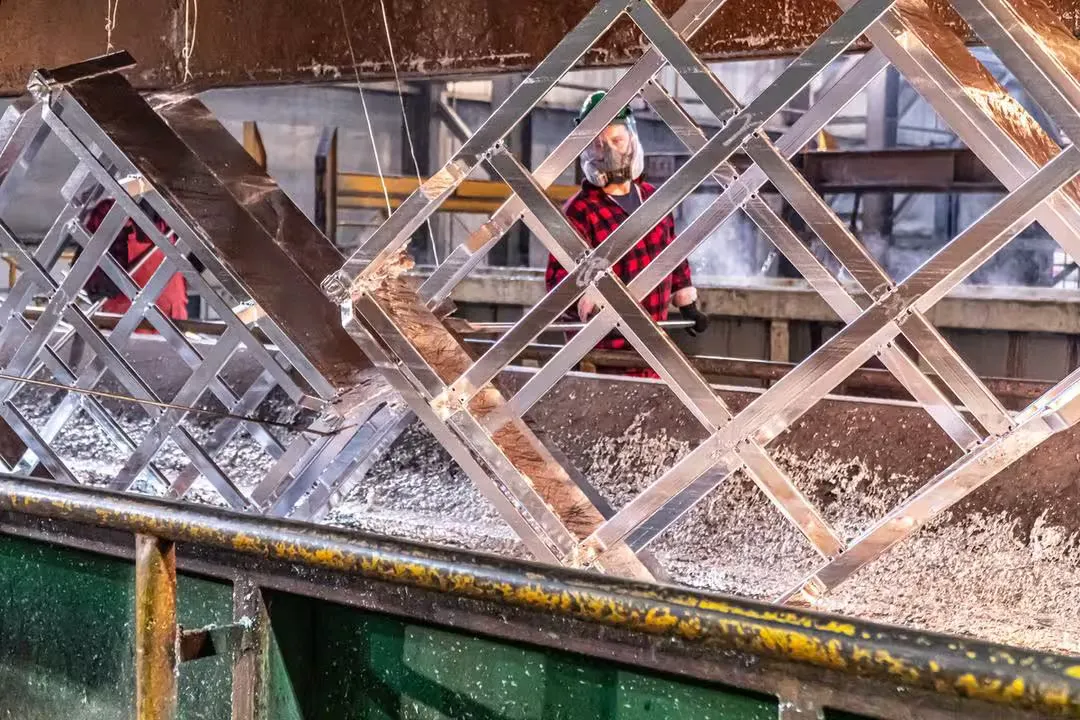
Samotné moření spočívá v ponoření prvků do kyselé lázně, která tyto nečistoty rozpouští a odkrývá čistý, kovový materiál. Cílem je uvést povrch do stavu, ve kterém následující procesy – zinkování, lakování nebo nanášení jiných povlaků – mají přímý kontakt s kovem, a nikoli s vrstvou nečistot.
Moření jako etapa přípravy povrchu před žárovým zinkováním
V technologii žárového zinkování není moření samostatnou činností, ale jedním z článků přesně uspořádaného technologického sledu. Standardní sekvence vypadá takto:
- Odmašťování – odstranění olejů, maziv a organických nečistot, které kyselina nerozpouští.
- Moření – rozpuštění rzi a okují v kyselé lázni.
- Oplach – spláchnutí zbytků kyseliny a solí železa, aby se nepřenesly do dalších lázní.
- Fluxování – nanesení tavidla (nejčastěji chloridu zinečnato-amonného), které chrání čistý povrch před opětovnou oxidací a zlepšuje smáčivost zinkem.
- Zinkování – ponoření do tekutého zinku o teplotě cca 450 °C, kde probíhá slitinová reakce železa se zinkem.
Kvalita moření rozhoduje o přilnavosti zinku. Slitinová reakce probíhá výhradně na odkrytém kovu – pokud na povrchu zůstanou ostrůvky okují nebo rzi, zinek se na těchto místech nespojí. Očekávaný stupeň čistoty podkladu popisují normy řady PN-EN ISO 8501.

Jak probíhá moření? Metody a mořicí lázně
V průmyslové praxi se moření nejčastěji provádí ponornou metodou – konstrukce se ponořují do van s roztokem kyseliny. O účinnosti a době procesu rozhoduje druh kyseliny, její koncentrace a teplota lázně.
Ve žárových zinkovnách se setkáváme se dvěma kyselinami:
| Parametr | Kyselina chlorovodíková (HCl) | Kyselina sírová (H₂SO₄) |
| Pracovní teplota | Zpravidla okolní teplota | Zvýšená (cca 60–80 °C) |
| Rychlost moření | Vysoká | Vyžaduje ohřev lázně |
| Povrchová úprava | Hladší, čistší | Vyšší riziko přemoření |
| Rozšířenost | Standard ve zinkovnách | Méně často, hlavně historicky |
Doba moření závisí na stavu materiálu – lehce zrezivělá ocel se odmoří za několik až několik desítek minut, silně zkorodovaná vyžaduje výrazně delší ponoření. Aby se zdravý kov ochránil před nadměrným rozleptáním a omezila se tzv. vodíková křehkost, přidávají se do lázně inhibitory – sloučeniny zpomalující reakci kyseliny s čistým železem, které však nebrání rozpouštění rzi a okují. Spotřebované lázně vyžadují kontrolu koncentrace železa a pravidelnou regeneraci nebo výměnu.
Moření nerezové oceli
V tomto místě je vhodné jasně oddělit dva kontexty. Vše výše uvedené se týká uhlíkové (černé) oceli připravované pro zinkování. Moření nerezové oceli (inox) je samostatný proces – prováděný s jiným cílem a s použitím jiných kyselin, protože nerezová ocel se nezinkuje. Jde zde o obnovení korozní odolnosti a estetiky povrchu. Ponorné moření nerezové oceli, tedy ponoření celého prvku do lázně, se osvědčuje u menších dílů a umožňuje rovnoměrně opracovat složité tvary.
K moření inoxu se zpravidla používá směs kyseliny dusičné (HNO₃) a fluorovodíkové (HF) – ve formě lázní, past nebo gelů. Mezinárodním referenčním bodem pro čištění, moření a pasivaci nerezové oceli je postup podle ASTM A380.
Moření nerezové oceli po svařování
V oblasti svaru způsobuje vysoká teplota vznik barevných změn po svařování (tepelných povlaků) a ochuzení povrchové vrstvy o chrom. Právě tam nerezová ocel koroduje nejsnáze. Moření nerezové oceli po svařování odstraňuje barevné změny a narušenou vrstvu a odkrývá jednotný materiál s plnou korozní odolností.
Moření a kvalita zinkového povlaku
Vraťme se k zinkování – zde se uzavírá celá logika procesu. Zinkový povlak bude tak dobrý, jaký je povrch, na který se dostane. Špatně připravený podklad znamená místa nepokrytá zinkem, slabší přilnavost a v důsledku rychlejší korozi.
Požadavky na hotové ponorné zinkové povlaky definuje norma PN-EN ISO 1461 – stanovuje mj. minimální tloušťky povlaku a kritéria jeho hodnocení. Projekční pokyny a předpokládanou trvanlivost povlaků v různých prostředích zase shrnuje PN-EN ISO 14713-1. Splnění těchto požadavků však začíná dlouho před zinkovou lázní, právě ve fázi moření. Proto se v profesionálním závodě – jako je Strumet – příprava povrchu bere stejně vážně jako samotné zinkování.
FAQ – nejčastější otázky o moření oceli
Čím se liší moření od pasivace?
Moření odstraňuje z povrchu okuje, rez a ochuzenou vrstvu kovu, zatímco pasivace obnovuje ochrannou vrstvu oxidů (u nerezové oceli oxidů chromu). Moření čistí, pasivace chrání – často se používají jedno po druhém.
Jaké kyseliny se používají k moření oceli?
Pro uhlíkovou ocel nejčastěji kyselina chlorovodíková, méně často sírová. Nerezová ocel se moří směsí kyseliny dusičné a fluorovodíkové.
Jak probíhá moření nerezové oceli po svařování?
Prvek nebo samotná oblast svaru se vystaví působení kyselé lázně, pasty nebo gelu, které rozpouštějí tepelné zabarvení a narušenou vrstvu. Po vymoření se povrch důkladně opláchne a zpravidla se navíc pasivuje.
Co se stane s ocelí, pokud je před zinkováním špatně vymořena?
V místech se zbytky okují nebo rzi se zinek nespojí, vznikají nepozinkovaná místa a zóny se slabou přilnavostí. Povlak je pak nestejnorodý a rychleji se poškozuje, což snižuje trvanlivost celé konstrukce.