Wenn auf einem verzinkten Bauteil eine blanke, unbeschichtete Stelle erscheint, liegt die Ursache fast nie im Zinkbad. Flüssiges Zink reagiert ausschließlich mit reinem Eisen – es verbindet sich weder mit Walzzunder noch mit Rost. Schon wenige Quadratzentimeter nicht entfernten Oxids genügen, damit an dieser Stelle eine unverzinkte Fehlstelle entsteht. Ob der Stahl ausreichend vorbereitet ins Bad gelangt, entscheidet das Beizen von Stahl. Wir erklären, worin es besteht, wie es abläuft und warum es über die Haltbarkeit des gesamten Überzugs bestimmt.
Was ist das Beizen von Stahl?
Das Beizen von Stahl ist ein chemischer Prozess, bei dem Schichten von der Metalloberfläche entfernt werden, die bei Herstellung und Lagerung entstehen. Jede von ihnen stört die weitere Bearbeitung:
- Walzzunder (Zunder) – eine harte Schicht aus Eisenoxiden, die beim Warmwalzen entsteht;
- Rost – ein Produkt der Korrosion, also der Reaktion von Eisen mit Sauerstoff und Feuchtigkeit;
- Oxide und Anlauffarben – dünne Schichten, die unter anderem nach thermischem Schneiden und Schweißen entstehen.
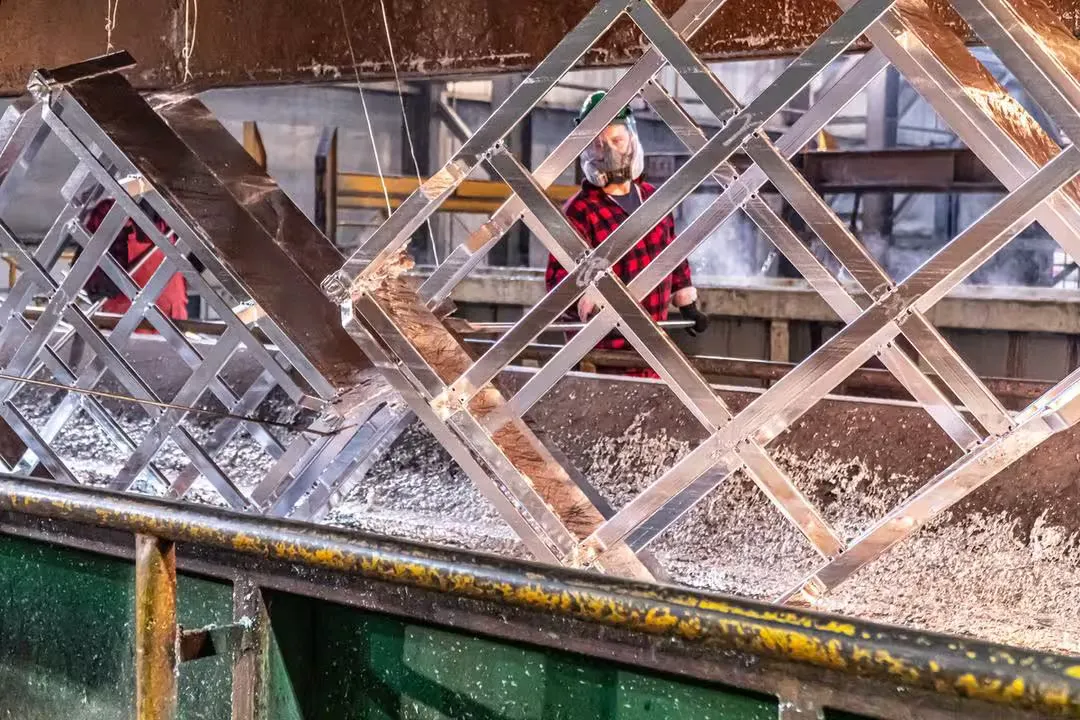
Das Beizen selbst besteht im Eintauchen der Bauteile in ein Säurebad, das diese Verunreinigungen löst und reines, metallisches Material freilegt. Ziel ist es, die Oberfläche in einen Zustand zu bringen, in dem die folgenden Prozesse – Verzinken, Beschichten oder das Aufbringen anderer Überzüge – unmittelbaren Kontakt mit dem Metall haben und nicht mit einer Schicht von Verunreinigungen.
Das Beizen als Schritt der Oberflächenvorbereitung vor dem Feuerverzinken
In der Technologie des Feuerverzinkens ist das Beizen keine eigenständige Tätigkeit, sondern ein Glied in einer streng geordneten technologischen Kette. Die Standardabfolge sieht folgendermaßen aus:
- Entfetten – Entfernen von Ölen, Fetten und organischen Verschmutzungen, die Säure nicht löst.
- Beizen – Auflösen von Rost und Zunder im Säurebad.
- Spülen – Abspülen von Säureresten und Eisensalzen, damit sie nicht in die folgenden Bäder verschleppt werden.
- Flussmittelbehandlung – Aufbringen eines Flussmittels (meist Zinkammoniumchlorid), das die saubere Oberfläche vor erneuter Oxidation schützt und die Benetzbarkeit mit Zink verbessert.
- Verzinken – Eintauchen in flüssiges Zink mit einer Temperatur von ca. 450 °C, wo die Legierungsreaktion von Eisen mit Zink stattfindet.
Die Qualität des Beizens entscheidet über die Haftung des Zinks. Die Legierungsreaktion findet ausschließlich auf freigelegtem Metall statt – bleiben auf der Oberfläche Inseln von Zunder oder Rost zurück, verbindet sich das Zink an diesen Stellen nicht. Den erwarteten Reinheitsgrad des Untergrunds beschreiben die Normen der Reihe PN-EN ISO 8501.

Wie läuft das Beizen ab? Methoden und Beizbäder
In der industriellen Praxis erfolgt das Beizen meist im Tauchverfahren – die Konstruktionen werden in Wannen mit Säurelösung getaucht. Über Wirksamkeit und Dauer des Prozesses entscheiden die Art der Säure, ihre Konzentration und die Temperatur des Bades.
In Feuerverzinkereien kommen zwei Säuren vor:
| Parameter | Salzsäure (HCl) | Schwefelsäure (H₂SO₄) |
| Arbeitstemperatur | In der Regel Umgebungstemperatur | Erhöht (ca. 60–80 °C) |
| Beizgeschwindigkeit | Hoch | Erfordert das Erwärmen des Bades |
| Oberflächenqualität | Glatter, sauberer | Größeres Risiko des Überbeizens |
| Verbreitung | Standard in der Verzinkerei | Seltener, vor allem historisch |
Die Beizdauer hängt vom Zustand des Materials ab – leicht angerosteter Stahl ist in einigen bis einigen Dutzend Minuten fertig, stark korrodierter erfordert ein deutlich längeres Eintauchen. Um gesundes Metall vor übermäßigem Abtrag zu schützen und die sogenannte Wasserstoffversprödung zu begrenzen, werden dem Bad Inhibitoren zugesetzt – Verbindungen, die die Reaktion der Säure mit reinem Eisen verlangsamen, das Auflösen von Rost und Zunder aber nicht behindern. Verbrauchte Bäder erfordern die Kontrolle des Eisengehalts sowie eine regelmäßige Regenerierung oder einen Austausch.
Das Beizen von Edelstahl
An dieser Stelle sollte man zwei Zusammenhänge klar trennen. Alles oben Gesagte betrifft Kohlenstoffstahl (Schwarzstahl), der für das Verzinken vorbereitet wird. Das Beizen von Edelstahl (Inox) ist ein eigenständiger Prozess – mit einem anderen Ziel und unter Verwendung anderer Säuren durchgeführt, denn Edelstahl wird nicht verzinkt. Es geht hier darum, die Korrosionsbeständigkeit und die Ästhetik der Oberfläche wiederherzustellen. Das Tauchbeizen von Edelstahl, also das Eintauchen des gesamten Bauteils in ein Bad, eignet sich für kleinere Teile und erlaubt die gleichmäßige Bearbeitung komplizierter Formen.
Zum Beizen von Inox wird üblicherweise eine Mischung aus Salpetersäure (HNO₃) und Flusssäure (HF) verwendet – in Form von Bädern, Pasten oder Gelen. Der internationale Bezugspunkt für das Reinigen, Beizen und Passivieren von Edelstahl ist die Praxis nach ASTM A380.
Beizen von Edelstahl nach dem Schweißen
Im Bereich der Schweißnaht führt die hohe Temperatur zu Anlauffarben nach dem Schweißen (Wärmefärbung) sowie zu einer Chromverarmung der Randschicht. Gerade dort korrodiert Edelstahl am leichtesten. Das Beizen von Edelstahl nach dem Schweißen entfernt die Anlauffarben und die geschädigte Schicht und legt ein einheitliches Material mit voller Korrosionsbeständigkeit frei.
Das Beizen und die Qualität des Zinküberzugs
Zurück zum Verzinken – hier schließt sich die gesamte Logik des Prozesses. Der Zinküberzug ist nur so gut wie die Oberfläche, auf die er gelangt. Ein schlecht vorbereiteter Untergrund bedeutet Stellen ohne Zink, schwächere Haftung und in der Folge schnellere Korrosion.
Die Anforderungen an fertige Tauchzinküberzüge definiert die Norm PN-EN ISO 1461 – sie legt unter anderem die Mindestschichtdicken und die Beurteilungskriterien fest. Konstruktionsrichtlinien und die prognostizierte Haltbarkeit von Überzügen in verschiedenen Umgebungen fasst wiederum PN-EN ISO 14713-1 zusammen. Die Erfüllung dieser Anforderungen beginnt jedoch lange vor dem Zinkbad, nämlich genau beim Beizen. Deshalb wird in einem professionellen Betrieb – wie Strumet – die Oberflächenvorbereitung ebenso ernst genommen wie das Verzinken selbst.
FAQ – die häufigsten Fragen zum Beizen von Stahl
Worin unterscheidet sich das Beizen vom Passivieren?
Das Beizen entfernt Zunder, Rost und die verarmte Metallschicht von der Oberfläche, während das Passivieren die schützende Oxidschicht wieder aufbaut (bei Edelstahl – Chromoxide). Das Beizen reinigt, das Passivieren schützt – oft werden sie nacheinander angewandt.
Welche Säuren werden zum Beizen von Stahl verwendet?
Für Kohlenstoffstahl meist Salzsäure, seltener Schwefelsäure. Edelstahl wird mit einer Mischung aus Salpetersäure und Flusssäure gebeizt.
Wie läuft das Beizen von Edelstahl nach dem Schweißen ab?
Das Bauteil oder nur der Bereich der Schweißnaht wird der Einwirkung eines Säurebades, einer Paste oder eines Gels ausgesetzt, die die Wärmefärbung und die geschädigte Schicht auflösen. Nach dem Beizen wird die Oberfläche gründlich gespült und in der Regel zusätzlich passiviert.
Was passiert mit dem Stahl, wenn er vor dem Verzinken schlecht gebeizt wurde?
An Stellen mit Zunder- oder Rostresten verbindet sich das Zink nicht, es entstehen unverzinkte Fehlstellen und Bereiche mit schwacher Haftung. Der Überzug ist dann uneinheitlich und wird schneller beschädigt, was die Haltbarkeit der gesamten Konstruktion verringert.