
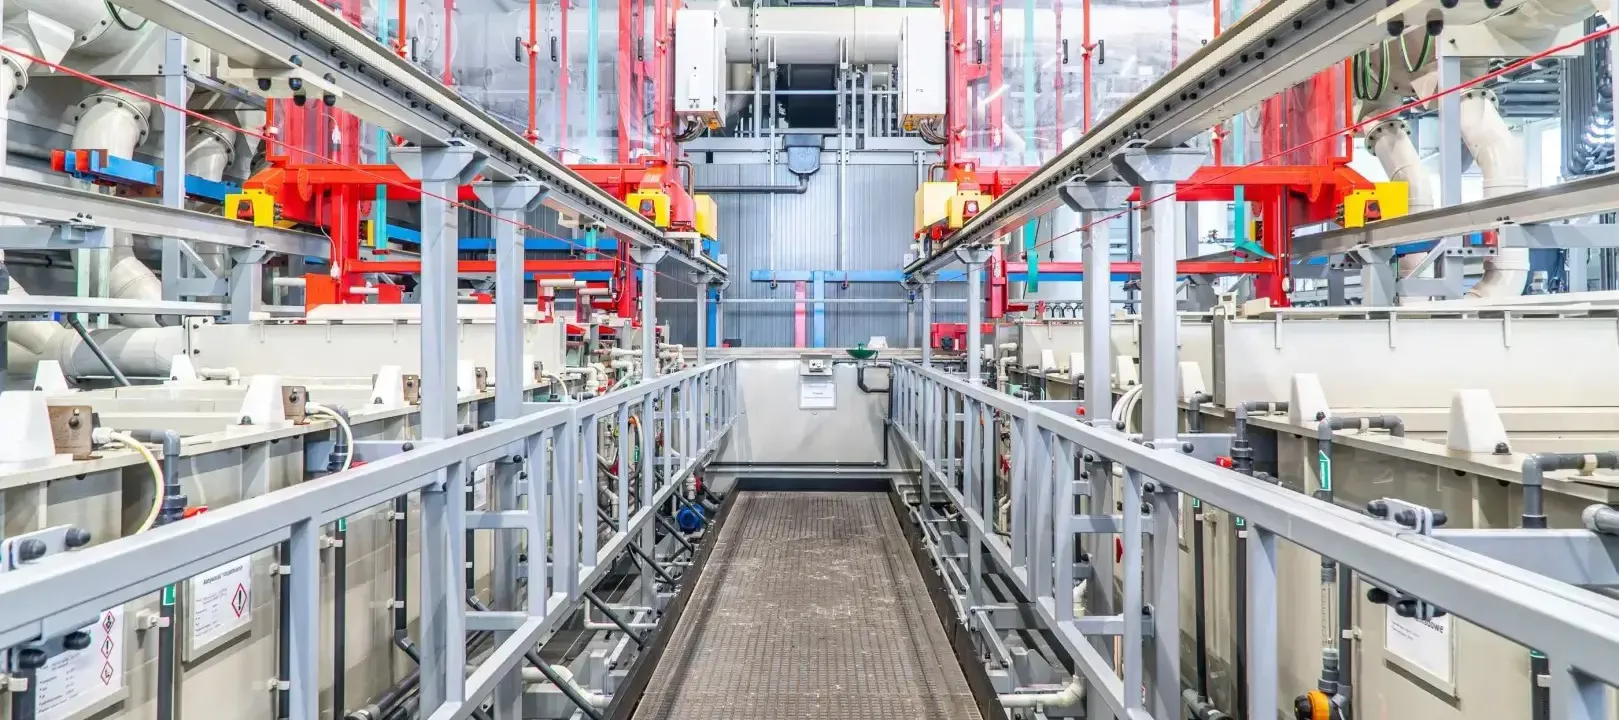
Die galvanische Verzinkung ist eine Technologie, mit der sich ein außergewöhnlich gleichmäßiger, ästhetischer und stabiler Zinküberzug erzielen lässt. Bei Strumet betrachten wir diesen Prozess als festen Bestandteil unserer Verantwortung für Haltbarkeit und Sicherheit von Stahlteilen. Auch wenn sich die galvanische Verzinkung vom Feuerverzinken in der Art der Schichtbildung unterscheidet, schützt sie Stahl ebenso gut vor Korrosion, insbesondere dort, wo es auf Fertigungspräzision und eine einwandfreie Oberfläche ankommt. Wir achten darauf, dass jeder Schritt unter reproduzierbaren Bedingungen erfolgt und die gesamte Technologie stabil bleibt. Nur dann können wir eine gleichmäßige Zinkschicht garantieren, die ihre Eigenschaften über viele Jahre behält.
Oberflächenvorbereitung für die galvanische Verzinkung
Der Prozess beginnt mit einer sehr gründlichen Vorbereitung der Oberfläche. Dieser Schritt ist von grundlegender Bedeutung, denn elektrolytisch aufgebrachtes Zink erfordert ein absolut sauberes Metall. Die besten Ergebnisse erzielen wir bei Stahl mit einem Siliziumgehalt unter 0,03 % oder im Bereich von 0,15–0,25 %. Befinden sich auf der Oberfläche Rückstände aus der Fertigung (Oxide, Transportspuren oder Schmierstoffreste), wird der Überzug instabil und ungleichmäßig. Um das zu vermeiden, erhöhen wir die Sorgfalt bereits ab den ersten Minuten der Arbeit mit dem jeweiligen Teil.
Zuerst entfernen wir organische Substanzen und sämtliche Fette, die die elektrolytische Reaktion stören könnten. Das Entfetten legt den tatsächlichen Zustand der Oberfläche frei und erlaubt es zu beurteilen, ob Korrekturen oder eine zusätzliche Bearbeitung erforderlich sind. Anschließend gelangt der Stahl in ein Beizbad, in dem wir Oxidschichten und Beläge entfernen, die bei vorangegangenen Fertigungs- und Lagerungsschritten entstanden sind. Nach dem Beizen führen wir das Spülen sowie die Aktivierung durch, wodurch die Oberfläche homogen und für den Kontakt mit dem Elektrolyten richtig vorbereitet wird. Den gesamten Vorbereitungsprozess führen wir mit vollem Bewusstsein und Liebe zum Detail durch, denn von ihm hängen Qualität und Lebensdauer des späteren Überzugs ab.
Der Prozess der galvanischen Verzinkung bei Strumet
Sobald das Teil entsprechend vorbereitet ist, gelangt es in das eigentliche Zinkbad. In diesem Moment beginnt der Prozess der Elektrolyse – das Zink scheidet sich unter Einwirkung von elektrischem Strom auf der Stahloberfläche ab. Anders als beim Feuerverzinken entsteht der Überzug nicht durch Diffusion der Metalle, sondern durch die gleichmäßige Abscheidung von Zink aus der Lösung. Dadurch lassen sich Schichtdicke und Struktur präzise steuern. Genau diese Kontrolle sorgt dafür, dass galvanische Überzüge außergewöhnlich glatt und ästhetisch sind.
Unsere Galvanik besteht aus zwei modernen Linien: der Gestelllinie für größere Konstruktionen und der Trommellinie für kleine Teile und Verbindungselemente. Beide Linien arbeiten vollautomatisch. Der Transport der Teile zwischen den einzelnen Schritten erfolgt autonom, ohne menschlichen Einfluss, und die Prozessparameter werden computergestützt überwacht. Auf der Gestelllinie verzinken wir Teile mit Abmessungen bis zu 2,8 × 0,8 × 1,8 m und einem Gewicht von bis zu 600 kg pro Traverse. Die Konstruktion muss das Aufhängen sowie den freien Durchfluss des Bades in allen Hohlräumen ermöglichen. Auf der Trommellinie verlangen wir eine Mindestchargengröße von 20 kg, damit der Prozess ordnungsgemäß abläuft. Jedes Eintauchen dauert genau so lange, wie es die Technologie erfordert, und die Stabilität des Bades wird fortlaufend von unserem chemischen Labor kontrolliert. Die Labormitarbeiter untersuchen die Zusammensetzung des Bades täglich und achten auf das richtige Verhältnis, den pH-Wert und die Konzentration der Zinkionen. Diese Überwachung ermöglicht es uns, den Prozess auf höchstem Niveau zu halten.
Nach Abschluss der Schichtabscheidung durchläuft das Teil eine Spülfolge sowie die Passivierung. Die Passivierung schützt das Zink vor schneller Oxidation und stabilisiert seine Oberfläche. Die abschließende Trocknung festigt die Struktur des Überzugs und bereitet das Teil auf den weiteren Gebrauch vor. Die Bedeutung dieser Schritte bleibt mit bloßem Auge oft unsichtbar, sie sind jedoch für die Endqualität des fertigen Produkts entscheidend.
Qualitätskontrolle galvanischer Überzüge
Jedes bei Strumet galvanisch verzinkte Teil durchläuft eine gründliche Qualitätskontrolle. Wir prüfen die Gleichmäßigkeit der Abscheidung, die Schichtdicke, die Haftung sowie das Erscheinungsbild. Die Ästhetik hat hier große Bedeutung, denn die Galvanisierung wird häufig überall dort eingesetzt, wo das Teil sichtbar ist oder mit anderen Teilen zusammenwirken soll, die eine hohe Maßgenauigkeit erfordern. Deshalb analysieren wir ebene Flächen, Kanten und schwer zugängliche Stellen besonders sorgfältig.
Wir beschränken uns nicht auf die in den Normen angegebenen Mindestwerte. Die Normen legen das zulässige Niveau fest, wir arbeiten jedoch darauf hin, ein stabiles Ergebnis zu erzielen, das Haltbarkeit über Jahre gewährleistet. Wenn irgendein Bereich des Überzugs Zweifel aufwirft, geht das Teil zur weiteren Bearbeitung zurück. Das betrachten wir als selbstverständlichen Bestandteil verantwortungsvoller Arbeit – wir lassen es nicht zu, dass ein Produkt ausgeliefert wird, das unseren Standards nicht entspricht.
Stabilität und Berechenbarkeit des Prozesses in unserer Galvanik
Die galvanische Verzinkung erfordert stabile Arbeitsparameter. Elektrolyt, Temperatur, Stromdichte und Sauberkeit der Oberfläche müssen im selben Bereich bleiben, denn schon geringe Abweichungen wirken sich auf die Qualität des Überzugs aus. Deshalb führen wir den Prozess unter konstanten, kontrollierten Bedingungen durch, die eine gleichmäßige und reproduzierbare Zinkschicht ermöglichen.
Stabile Bäder, regelmäßige Labormessungen und ein automatisches Transportsystem erlauben es uns, den Prozess auf einem Niveau zu halten, das gleichmäßige, glatte und widerstandsfähige Überzüge sicherstellt. Unter solchen Bedingungen entstandene Überzüge bewähren sich sowohl dort, wo die Teile unter Dach arbeiten und keinen Kontakt mit Feuchtigkeit haben, als auch im Außenbereich, wo sie Regen, Temperaturwechseln oder zeitweiliger Durchfeuchtung ausgesetzt sind. In diesen Situationen bleiben sie lange stabil. Galvanisch geschützte Teile erfordern später keine Wartung, was die Betriebskosten über die gesamte Nutzungsdauer deutlich senkt.
Lieferzeiten und Leistungsfähigkeit der Galvanik
Unsere Galvanik wurde für den Dauerbetrieb mit hoher Leistung und kurzen Durchlaufzeiten ausgelegt. Teile bis 100 kg bearbeiten wir innerhalb von 24 Stunden. Chargen von 100 kg bis 1 Tonne in 48 Stunden. Teile von 1 bis 3 Tonnen in 72 Stunden. Größere Serien legen wir individuell fest. Der Tagesdurchsatz beträgt 20 000 kg, sodass wir sowohl große Produktionsbetriebe als auch kleinere, auf konkrete Bedürfnisse zugeschnittene Serien bedienen können.
Wie wir die galvanische Verzinkung in unserer Arbeit sehen
Die galvanische Verzinkung führen wir mit vollständiger Kontrolle über jeden Prozessschritt durch. Wir kümmern uns um die Oberflächenvorbereitung, stabile Badparameter und die genaue Beurteilung der fertigen Teile, denn davon hängt die Qualität des Überzugs ab. Das Einhalten konstanter Arbeitsbedingungen führt zu einer gleichmäßigen, berechenbaren und dauerhaften Zinkschicht. Wenn ein Teil die Galvanik mit einem Überzug der richtigen Parameter verlässt, werten wir das als Bestätigung eines ordnungsgemäß durchgeführten Prozesses.
Wenn Sie eine galvanische Verzinkung in einem stabilen und reproduzierbaren Prozess benötigen, stehen wir Ihnen zur Verfügung. Wir helfen Ihnen, die passende Lösung zu wählen und die Teile so vorzubereiten, dass ein Überzug entsteht, der die Anforderungen im Einsatz erfüllt.





