Eine Pulverbeschichtung, die auf unbehandelten warmgewalzten Stahl aufgetragen wird, haftet auf der Walzhaut, die selbst nur schwach am Metall hält. Walzhaut ist spröde, reißt bei Biegung, Schlägen und Temperaturwechseln und beschleunigt an den Rissstellen die Korrosion, da sie elektrochemisch edler ist als der darunterliegende Stahl. Wenn sie abplatzt, nimmt sie die Beschichtung mit, nicht selten schon nach der ersten Saison im Einsatz. Deshalb bestimmen der Reinheitsgrad Sa und das Rauheitsprofil des Untergrunds die Lebensdauer der Beschichtung im gleichen Maße wie Art und Dicke des Lacks selbst – und sie sollten in der Bestellung ebenso präzise festgelegt werden.
Was ist Sandstrahlen und wie funktioniert es?
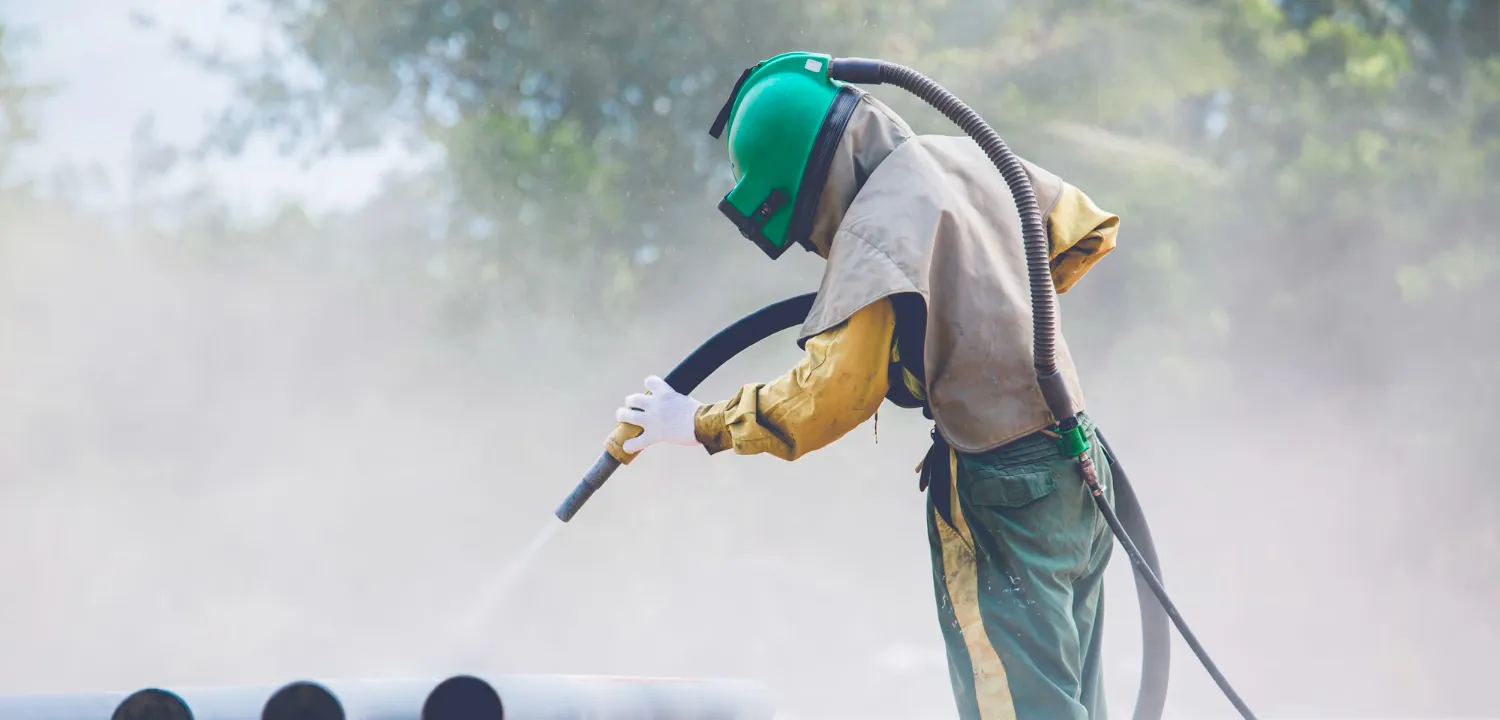
Sandstrahlen ist die umgangssprachliche Bezeichnung für das Strahlen mit festem Strahlmittel, bei dem ein auf hohe Geschwindigkeit beschleunigtes Strahlmittel auf die Metalloberfläche trifft. Der Strahl wird mit Druckluft in Strahlkabinen und Düsen oder mithilfe von Schleuderrädern in Durchlaufstrahlanlagen erzeugt, die bei der Serienbearbeitung zum Einsatz kommen. Das Strahlmittel entfernt Rost, Walzhaut, alte Beschichtungen und andere Verunreinigungen und verleiht der Oberfläche zugleich eine Rauheit, in der sich der Lack später verankert.
Trotz des Namens wird natürlicher Quarzsand heute nur noch selten verwendet, unter anderem wegen des gesundheitsschädlichen Quarzstaubs. An seine Stelle treten Elektrokorund, Kupferschlacke, Granat, Glasperlen oder Stahlschrot – im letzten Fall spricht man vom Kugelstrahlen. Die Wahl des Strahlmittels hängt vom Werkstoff, vom Zustand der Oberfläche und vom geforderten Profil ab.
In Verbindung mit der Pulverbeschichtung ist das Sandstrahlen ein Schritt der Untergrundvorbereitung. Auf das gereinigte Metall wird elektrostatisch Pulverlack aufgetragen, der anschließend im Ofen ausgehärtet wird. Sandstrahlen und Pulverbeschichten werden vor allem dann kombiniert, wenn das Ausgangsmaterial unbehandelter Schwarzstahl oder ein Bauteil mit Korrosionsspuren ist.
Warum haftet Pulverlack nicht auf ungereinigtem Stahl?
Pulverlack verbindet sich mit dem Metall durch Adhäsion, also die Haftung an einer Oberfläche, die zugleich sauber und ausreichend rau sein muss. Die Oberfläche von unbehandeltem Schwarzstahl erfüllt keine dieser Bedingungen. Sie ist mit Walzhaut bedeckt, einer Schicht aus Eisenoxiden, die beim Warmwalzen entsteht, und nach längerer Lagerung zusätzlich mit Rost.
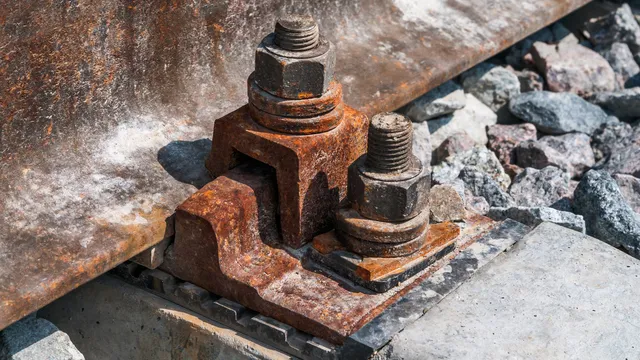
Rost wirkt ähnlich wie Walzhaut, schafft aber ein zusätzliches Problem. Unter einer dichten Pulverbeschichtung schreitet die Korrosion weiter voran und unterwandert den Lack von unten. Das Ergebnis ist immer dasselbe: Abplatzungen, Blasen und ein vorzeitiger Verlust des Schutzes. Sandstrahlen entfernt beide Schichten bis auf das gesunde Metall, und erst darauf entsteht eine dauerhafte Verbindung.
Rauheitsprofil und Haftung der Pulverbeschichtung
Die Sauberkeit der Oberfläche allein genügt nicht, auch ihre Mikrogeometrie zählt. Der Strahlmittelstrahl hinterlässt auf dem Stahl ein Netz mikroskopisch kleiner Vertiefungen und Erhebungen, in die der im Ofen schmelzende Lack eindringt. Dieser Mechanismus wird als mechanische Verankerung der Beschichtung bezeichnet – die größere Kontaktfläche und die „Verzahnung“ der Schicht mit dem Untergrund wirken sich direkt auf die Haftung aus.
Das Profil muss jedoch in einem bestimmten Bereich liegen. Ein zu flaches Profil bietet keine Verankerung, bei einem zu tiefen können die Spitzen der Erhebungen unzureichend mit Lack bedeckt bleiben und zu Ausgangspunkten der Korrosion werden. Den geforderten Bereich gibt der Lackhersteller im technischen Datenblatt des Systems an. In der Werkhalle wird das Profil meist nach dem Vergleichsverfahren der Norm ISO 8503-2 beurteilt – die Oberfläche wird einem Vergleichsmuster (Komparator) gegenübergestellt und als fein, mittel oder grob eingestuft. Auch die Art des Strahlmittels spielt eine Rolle – kantiger Stahlkies oder mineralisches Korn erzeugen ein scharfkantiges Profil, das die Beschichtung besser verankert als das abgerundete Profil nach dem Strahlen mit rundem Stahlschrot.
Reinheitsgrade Sa und Korrosivitätskategorie – wie man die Anforderungen in der Bestellung beschreibt
Der Reinigungsgrad des Untergrunds wird durch die Sa-Skala beschrieben, die in der Norm ISO 8501-1 zur visuellen Beurteilung der Oberflächenreinheit von Stahluntergründen vor dem Beschichten definiert ist. Statt eines allgemeinen „gründlich gereinigt“ wird in der Bestellung ein konkreter Reinheitsgrad angegeben; jeder setzt eine Oberfläche ohne sichtbares Öl, Fett und Schmutz voraus und unterscheidet sich in der Menge zulässiger Rückstände von Walzhaut und Rost.
| Grad | Reinigungsgrad nach ISO 8501-1 | Einsatz vor der Pulverbeschichtung |
|---|---|---|
| Sa 1 | Leicht – nur lose anhaftende Walzhaut, Rost und Beschichtungen entfernt | Meist unzureichend – fest haftende Walzhaut bleibt unter dem Lack |
| Sa 2 | Gründlich – Großteil von Walzhaut und Rost entfernt, Rückstände müssen fest haften | Innenbauteile mit geringen Anforderungen |
| Sa 2½ | Sehr gründlich – Rückstände nur noch als leichte Verfärbungen in Form von Flecken oder Streifen sichtbar | Häufigste Anforderung für Schwarzstahl unter einer Pulverbeschichtung |
| Sa 3 | Bis zum visuell reinen Stahl – einheitliche metallische Farbe der Oberfläche | Stark korrosive Umgebungen, höchste Anforderungen |
In der industriellen Praxis wird für Schwarzstahl unter einer Pulverbeschichtung in der Regel der Reinheitsgrad Sa 2½ als vernünftiger Kompromiss zwischen Kosten und Lebensdauer angesetzt.
Die zweite Hälfte der Spezifikation ist die Umgebung, in der das Bauteil eingesetzt wird. Sie wird durch die Korrosivitätskategorien C1–C5 samt der Kategorie CX beschrieben – vom beheizten Innenraum bis zur Industrieatmosphäre und Küstenzone. Je aggressiver die Umgebung, desto höher der geforderte Sa-Grad und desto weniger Spielraum für den Verzicht auf das Strahlen.
Die Normenreihe ISO 12944, aus der die Einteilung in Korrosivitätskategorien stammt, umfasst Pulverlacke formal nicht. Für Pulverbeschichtungen auf Stahl werden die Anforderungen unter anderem durch die technische Spezifikation von Qualisteelcoat geregelt, die dieselben Kategorien verwendet und zwischen mechanischer und chemischer Untergrundvorbereitung unterscheidet.
Auf Schwarzstahl sind Systeme für höhere Korrosivitätskategorien in der Regel Zweischichtaufbauten aus einer Pulvergrundierung und einer Deckschicht.
Wann kombiniert man Sandstrahlen mit Pulverbeschichtung und wann genügt die Beschichtung allein?
Die Entscheidung hängt in erster Linie von der Art des Untergrunds und in zweiter Linie von den Einsatzbedingungen des Bauteils ab. Derselbe Pulverlack erfordert eine völlig andere Vorbereitung auf warmgewalztem Stahl, auf kaltgewalztem Blech, auf verzinkten Oberflächen und auf Aluminium.
Warmgewalzter Stahl – Sandstrahlen ist die Regel
Warmgewalzte Profile, Grobbleche und Formstähle kommen mit Walzhaut bedeckt und nach der Lagerung auch mit Flugrost ins Werk. Keine chemische Methode entfernt diese Schichten wirksam, daher ist das Strahlen hier praktisch Pflicht. Der Verzicht auf das Sandstrahlen ist die häufigste Ursache für eine frühzeitige Enthaftung der Beschichtung an Bauteilen aus Schwarzstahl.
Kaltgewalztes Blech – oft genügt eine chemische Vorbehandlung
Kaltgewalztes Blech hat keine Walzhaut, seine Oberfläche ist glatt und in der Regel lediglich mit Öl geschützt. In diesem Fall geht der Pulverbeschichtung eine chemische Vorbehandlung voraus: Entfetten und eine Konversionsbehandlung, z. B. Phosphatieren. So werden etwa Gehäuse, Schränke und kleine Blechteile vorbereitet, die unter milden Bedingungen eingesetzt werden. Bei höheren Korrosionsanforderungen oder sichtbaren Rostspuren wird auch hier gestrahlt.
Verzinkter Stahl – Sweepen statt Sandstrahlen (Duplex-System)
Feuerverzinkte Oberflächen werden nicht wie unbehandelter Stahl gestrahlt, da aggressives Strahlmittel die Zinkschicht abtragen würde. Vor dem Beschichten werden Entfetten, eine chemische Aktivierung oder ein schonendes Sweepen mit Strahlmittel unter flachem Winkel (Sweep-Strahlen) eingesetzt, das das Zink lediglich mattiert. Diese Kombination zweier Schutzmaßnahmen bildet das Duplex-System, also Feuerverzinkung mit Pulverbeschichtung, bei dem der Lack das Zink schützt und das Zink den Stahl an beschädigten Stellen des Lacks schützt.

Aluminium und Nichteisenmetalle – vor allem chemische Vorbehandlung
Aluminium schützt sich selbst durch eine Oxidschicht, die zugleich die Haftung des Lacks erschwert, daher bilden Entfetten und Konversionsbehandlung die Grundlage. Wird Aluminium gestrahlt, dann ausschließlich mit nichtmetallischen Strahlmitteln, z. B. Elektrokorund. In die weiche Oberfläche eingedrückte Stahlschrotpartikel könnten unter der Beschichtung Kontaktkorrosion auslösen.
Wie läuft Sandstrahlen und Pulverbeschichten Schritt für Schritt ab?
Über die Qualität der Beschichtung entscheiden sowohl die einzelnen Arbeitsschritte als auch ihre Reihenfolge und die Zeit dazwischen. So sieht der typische Ablauf für Bauteile aus Schwarzstahl aus:
- Entfetten – Öle und Fette werden vor dem Strahlen entfernt, da der Strahlmittelstrahl sie sonst über die gesamte Oberfläche verteilen würde.
- Sandstrahlen oder Kugelstrahlen – der Strahlmittelstrahl (mineralisches Korn, Elektrokorund oder Stahlschrot) entfernt Walzhaut, Rost und alte Beschichtungen und verleiht dem Untergrund zugleich ein Rauheitsprofil.
- Entstauben – Staub und Strahlmittelreste werden von der Oberfläche entfernt, da sie unter dem Lack eingeschlossen die Haftung schwächen würden.
- Kontrolle von Reinheit und Profil – geprüft werden der erreichte Sa-Grad und das Rauheitsprofil, denn sie entscheiden darüber, ob der Untergrund die Anforderungen des Beschichtungssystems erfüllt.
- Auftragen des Pulverlacks in der Kabine – elektrostatisch aufgeladene Pulverpartikel lagern sich auf dem geerdeten Bauteil ab und bedecken auch Kanten und schwer zugängliche Stellen gleichmäßig.
- Aushärten im Ofen – bei einer Temperatur von meist ca. 160–200 °C und für die im technischen Datenblatt des Lacks angegebene Dauer schmilzt das Pulver und vernetzt zu einer einheitlichen Beschichtung mit der vorgesehenen Härte und Beständigkeit.
Frisch gereinigter Stahl hat keinerlei Schutz. In feuchter Luft kann sich darauf innerhalb weniger Stunden Flugrost (flash rust) bilden, daher sollte die Beschichtung möglichst bald nach dem Strahlen erfolgen. Das ist einer der Gründe, warum der Transport von Bauteilen zwischen Strahlbetrieb und Lackiererei riskant ist – jeder Tag Verzögerung bedeutet die Gefahr einer erneuten Verunreinigung und Korrosion des Untergrunds.
Worauf sollte man bei der Beauftragung von Sandstrahlen und Pulverbeschichtung achten?
Bei der Wahl des Dienstleisters zählt vor allem die Möglichkeit, beide Prozesse unter einem Dach durchzuführen. Die Weitergabe von Bauteilen zwischen Betrieben verlängert die Durchlaufzeit, erhöht das Korrosionsrisiko des gereinigten Untergrunds und verwischt die Verantwortung für die Qualität. Das zweite Kriterium ist eine dokumentierte Qualitätskontrolle in jedem Arbeitsschritt: bestätigter Sa-Grad, Beurteilung des Rauheitsprofils und Messung der Schichtdicke. Das dritte ist die tatsächliche Durchlaufzeit großer Serien, denn sie entscheidet über die Einhaltung des Lieferplans.
Strumet verbindet im Rahmen der Oberflächenbehandlung Kugelstrahlen, Pulverbeschichtung sowie Feuerverzinkung und galvanische Verzinkung. Große Bauteile beschichten wir in der manuellen Lackieranlage, kleinere Teile auf einer automatisierten Linie. Da alles vor Ort in unserem Werk stattfindet, entstehen Untergrundvorbereitung, Pulverbeschichtung und – wenn die Umgebung es erfordert – Feuerverzinkung in einem einzigen Prozess und unter einer einzigen Qualitätskontrolle.
FAQ – häufige Fragen zu Sandstrahlen und Pulverbeschichtung
Muss jeder Stahl vor dem Pulverbeschichten sandgestrahlt werden?
Nicht jeder. Warmgewalzter Stahl mit Walzhaut oder Rost muss praktisch immer gestrahlt werden. Sauberes kaltgewalztes Blech für den Einsatz unter milden Bedingungen genügt es meist zu entfetten und einer Konversionsbehandlung zu unterziehen, verzinkte Bauteile werden mit anderen Methoden vorbereitet.
Was ist der Unterschied zwischen Sandstrahlen und Kugelstrahlen?
Der Unterschied liegt in der Art des Strahlmittels. Beim Sandstrahlen wird mineralisches Korn verwendet, beim Kugelstrahlen Stahlschrot – rund oder kantig. Runder Stahlschrot hinterlässt ein abgerundetes Profil, kantiger Stahlkies und mineralisches Korn ein scharfkantiges Profil, das die Beschichtung besser verankert. Kugelstrahlen ist bei der Serienbearbeitung meist effizienter, da der Stahlschrot mehrfach zurückgewonnen werden kann.
Kann das Sandstrahlen vor dem Pulverbeschichten durch Entfetten oder Phosphatieren ersetzt werden?
Auf warmgewalztem Stahl mit Walzhaut und Rost nicht, da chemische Methoden weder die spröden Oxidschichten entfernen noch ein Rauheitsprofil erzeugen. Die chemische Vorbehandlung bewährt sich auf sauberem kaltgewalztem Blech, auf verzinkten Oberflächen und auf Aluminium, auf Schwarzstahl kann sie das Strahlen lediglich ergänzen.
Müssen verzinkte Bauteile vor dem Pulverbeschichten sandgestrahlt werden?
Nicht im klassischen Sinne, da aggressives Sandstrahlen die Zinkschicht abtragen würde. Vor dem Beschichten werden Entfetten, eine chemische Aktivierung oder ein schonendes Sweepen mit Strahlmittel eingesetzt, das die Zinkoberfläche nur mattiert.
Wie lange dauern Sandstrahlen und Pulverbeschichten einer Charge von Stahlbauteilen?
Die Dauer hängt von Größe und Anzahl der Teile, dem geforderten Reinheitsgrad sowie der Anzahl der Lackschichten ab. Die Durchführung beider Prozesse bei einem Dienstleister verkürzt diese Zeit, da der Transport zwischen Betrieben und das Warten auf einen freien Termin beim zweiten Lieferanten entfallen.