Rostbraune Verfärbungen an den Schweißnähten eines Behälters aus Stahl 1.4301, die einige Wochen nach der Montage sichtbar werden, gehören zu den häufigsten Reklamationsgründen bei Edelstahlkonstruktionen. Die Stahlsorte selbst ist in solchen Fällen meist einwandfrei. Es korrodieren vielmehr winzige Eisenpartikel, die von Schleifscheiben, Spannvorrichtungen und Werkbänken auf die Oberfläche übertragen wurden, sowie die Zone neben der Schweißnaht, in der die hohe Temperatur die Randschicht an Chrom verarmt hat. Beide Ursachen führen zum selben Punkt: einer beschädigten Passivschicht, also einer nur wenige Nanometer dicken Oxidbarriere, von der die gesamte Korrosionsbeständigkeit von Edelstahl abhängt.
Was ist die Passivierung von Edelstahl?
Die Passivierung von Edelstahl ist eine chemische Behandlung, meist in einer Salpeter- oder Zitronensäurelösung, die freies Eisen und andere Verunreinigungen von der Oberfläche entfernt und den Wiederaufbau einer an Chromoxiden reichen Passivschicht unterstützt. Eine oxidierende Säure löst Eisen bereitwilliger als Chrom, deshalb enthält die Passivschicht nach der Behandlung relativ mehr Chrom, und die Oberfläche ist gleichmäßig und frei von Korrosionsherden.
Dabei ist zu beachten, dass sich Edelstahl auch selbstständig passiviert. Es genügt, dass eine saubere Oberfläche mit Sauerstoff aus der Luft oder aus belüftetem Wasser in Kontakt kommt. Voraussetzung ist die Legierungszusammensetzung – nach der Norm EN 10088-1 muss nichtrostender Stahl mindestens 10,5 % Chrom und höchstens 1,2 % Kohlenstoff enthalten.
Die Autoren des Euro-Inox-Leitfadens empfehlen, nur in Ausnahmefällen auf eine Passivierung mit Säure zurückzugreifen. Stahl von einem renommierten Lieferanten kommt vollständig passiviert im Werk an – die Schutzschicht wird erst durch Schneiden, Schleifen, Schweißen und den Kontakt mit Werkzeugen beeinträchtigt.
Die Passivierung ändert jedoch nichts an der Beständigkeit, die die Stahlsorte selbst bietet. Stahl 1.4301 (AISI 304) bleibt in chloridreicher Umgebung anfällig für Lochkorrosion, selbst wenn er mustergültig passiviert wurde. Die Passivschicht verliert außerdem überall dort an Stabilität, wo Sauerstoff fehlt: in Spalten, mechanischen Verbindungen und unter Ablagerungen, was Spaltkorrosion begünstigt (siehe unseren Artikel über die Korrosionsarten von Metallen). Unter solchen Bedingungen entscheidet die Wahl der Stahlsorte, z. B. 1.4404 oder Duplexstahl, über die Lebensdauer, und die Oberflächenbehandlung sorgt lediglich dafür, dass der Werkstoff sein volles Potenzial ausschöpfen kann.
Wann ist eine Passivierung notwendig und wann reicht die Selbstpassivierung aus?
Die Entscheidung für eine chemische Passivierung hängt von der Bearbeitungshistorie des Bauteils und von der Umgebung ab, in der es eingesetzt wird. Besonders gerechtfertigt ist die Behandlung in folgenden Situationen:
- Nach mechanischer Bearbeitung – Schneiden, Schleifen und Biegen mit Werkzeugen, die zuvor für Kohlenstoffstahl verwendet wurden, hinterlassen freies Eisen auf der Oberfläche. Das Risiko betrifft auch spanend bearbeitete Teile mit komplexer Geometrie, bei denen der Sauerstoffzutritt zu frischen Oberflächen eingeschränkt ist und die Selbstpassivierung langsamer abläuft.
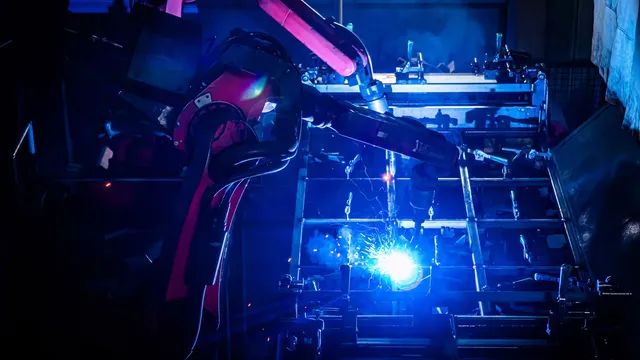
- Nach dem Schweißen – Anlauffarben und die an Chrom verarmte Schicht um die Schweißnaht sind typische Korrosionsherde. Hier reicht die Passivierung allein nicht aus. Zuerst müssen die Verfärbungen durch Beizen oder mechanisch entfernt werden, erst danach wird passiviert. Eine schmalere Zone mit Anlauffarben ergibt das Laserschweißen, das weniger Wärme in den Werkstoff einbringt, doch auch diese Zone muss gereinigt werden.
- In der Lebensmittel-, Pharma- und Medizinbranche – die Sauberkeit der Oberfläche ist hier eine hygienische Anforderung, und Abnahmespezifikationen verweisen oft ausdrücklich auf die Norm ASTM A967 oder ASTM A380.
- In feuchten, salzhaltigen und chemisch aggressiven Umgebungen – jeder Herd mit freiem Eisen entwickelt sich schnell zu sichtbarem Rost und leitet die Korrosion des darunterliegenden Stahls ein.
Wird ein Bauteil in einer milden, trockenen Umgebung eingesetzt und ist seine Oberfläche sauber und unbeschädigt, reicht die Selbstpassivierung in der Regel völlig aus. Eine vorsorglich beauftragte Passivierung erhöht dann die Kosten ohne echten Gewinn für die Lebensdauer. Um zu entscheiden, auf welcher Seite dieser Grenze ein konkretes Bauteil liegt, muss man daher seinen gesamten Weg durch die Fertigung kennen.

Anzeichen fehlender Passivierung: Flugrost und Verfärbungen
Ein Warnsignal ist Flugrost, verursacht durch Verunreinigung mit freiem Eisen (engl. free iron contamination). Er zeigt sich als kleine, rostbraune Pünktchen und Schlieren, die ungleichmäßig über die Oberfläche verteilt sind, oft an Stellen, die mit Werkzeugen oder Auflagen in Berührung kamen. Um die Schweißnähte herum sind dagegen Anlauffarben zu sehen – von strohgelb bis blau –, die auf eine Überhitzung der Randschicht hinweisen.
Freies Eisen lässt sich nachweisen, bevor es zu Korrosion führt, u. a. mit dem Ferroxyl-Test, der selbst Spuren von Verunreinigungen erkennt.
Woher kommt freies Eisen auf Edelstahl?
Die häufigste Quelle von Verunreinigungen ist eine Werkstatt, in der gleichzeitig Schwarzstahl und Edelstahl bearbeitet werden. Späne und Funken vom Schneiden von Kohlenstoffstahl setzen sich auf benachbarten Teilen ab, Schleifscheiben und Drahtbürsten übertragen Eisenpartikel von einem Werkstoff auf den anderen, und Stahlgestelle, Staplergabeln sowie Anschlagmittel hinterlassen Spuren an den Kontaktstellen. Der günstigste Schutz vor Flugrost ist die Trennung: separate Arbeitsplätze, ausschließlich für Edelstahl gekennzeichnete Werkzeuge sowie Zwischenlagen aus Kunststoff oder Holz bei Lagerung und Transport.
Passivierung und Beizen von Edelstahl
Beide Verfahren arbeiten mit Säuren und folgen oft aufeinander, weshalb sie gelegentlich verwechselt werden. Ziel und Intensität unterscheiden sich jedoch. Das Beizen von Stahl, bei Edelstahl meist in einem Gemisch aus Salpeter- und Flusssäure, trägt eine dünne Metallschicht samt Zunder, Anlauffarben und chromverarmter Zone ab. Die Passivierung erfolgt in einer milderen Lösung ohne Flusssäure, und es wird dabei praktisch kein Material abgetragen – sie entfernt freies Eisen und schafft oxidierende Bedingungen, unter denen sich die Passivschicht schnell neu bildet.
Aus dieser Unterscheidung ergibt sich eine wichtige praktische Konsequenz: Salpetersäure allein entfernt keine Anlauffarben nach dem Schweißen. Eine frisch gebeizte Oberfläche passiviert sich nach dem Abspülen der Säure zwar ohnehin selbstständig, dennoch wird bei anspruchsvollen Anwendungen nach dem Beizen zusätzlich passiviert, um sicherzustellen, dass kein freies Eisen auf der Oberfläche verblieben ist.
Ablauf der Passivierung von Edelstahl Schritt für Schritt
Eine professionelle Passivierung ist eine Abfolge kontrollierter Schritte, bei der jeder Schritt von der Qualität des vorherigen abhängt. Ein Bad auf einer fettigen oder verzunderten Oberfläche wirkt nicht vollständig, daher nimmt die Vorbereitung meist mehr Zeit in Anspruch als die eigentliche Behandlung.
- Reinigen und Entfetten – Entfernen von Ölen, Kühlschmierstoffen, Fetten und Staub, die den Kontakt der Säure mit dem Metall blockieren und zu einem ungleichmäßigen Ergebnis führen würden.
- Entfernen von Zunder und Verfärbungen – befinden sich Anlauffarben oder Zunder auf der Oberfläche, wird gebeizt oder mechanisch mit Werkzeugen bearbeitet, die ausschließlich für Edelstahl bestimmt sind.
- Passivierungsbad – Tauchen in eine Salpetersäurelösung (nach ASTM A967 20–55 Vol.-%, 20–30 Minuten bei 21–60 °C, je nach Variante) oder Zitronensäurelösung (4–10 Gew.-%, von 4 Minuten bei ca. 60–71 °C bis 20 Minuten bei 21–49 °C).
- Spülen – gründliches Entfernen der Badreste direkt nach der Entnahme aus der Lösung, am besten mit demineralisiertem Wasser, damit keine Schlieren oder Salzablagerungen zurückbleiben.
- Trocknen – kontrolliertes Trocknen der Oberfläche.
- Qualitätskontrolle – Überprüfung der Wirksamkeit mit den in ASTM A967 beschriebenen Prüfungen: Wassertauchtest, Feuchtigkeitstest, Salzsprühnebeltest, Kupfersulfattest oder Ferroxyl-Test. Alle dienen dem Nachweis von Rückständen freien Eisens.
Passivierungsverfahren: Salpetersäure oder Zitronensäure?
Die beiden vorherrschenden Technologien unterscheiden sich in Chemie, Risikoprofil und Kosten. Bezugspunkt für Badparameter und Abnahmeprüfungen ist die Norm ASTM A967/A967M, die beide Säurearten zulässt.
| Kriterium | Salpetersäure (HNO₃) | Zitronensäure |
|---|---|---|
| Badkonzentration nach ASTM A967 | 20–55 Vol.-% | 4–10 Gew.-% |
| Temperatur und Mindestdauer | von 30 min bei 21–32 °C bis 20 min bei 49–60 °C | von 20 min bei 21–49 °C bis 4 min bei 60–71 °C |
| Austenitische Stähle und Duplexstähle | Wirksam, Industriestandard | Wirksam |
| Martensitische, ferritische Stähle und Automatenstähle | Bewährt, oft in der Variante mit Natriumdichromat, die das Risiko eines Überätzens verringert | Erfordert sorgfältig abgestimmte Parameter, höheres Risiko des Überätzens (engl. flash attack) |
| Arbeitsschutz und Umwelt | NOx-Dämpfe, Absaugung und Abwasserneutralisation erforderlich; die Dichromat-Variante enthält Chrom(VI)-Verbindungen | Keine NOx-Emissionen, geringeres Risiko für Beschäftigte, einfachere Entsorgung |
| Kosten | Günstigeres Medium, höhere Kosten für Arbeitsschutz und Entsorgung | Teureres Medium, geringere Umweltkosten |
| Typische Anwendungen | Allgemeine Industrie, Konstruktionsteile | Lebensmittel-, Pharma- und Medizinbranche |
Zitronensäure gewinnt dort an Bedeutung, wo Arbeitssicherheit und ökologischer Fußabdruck zählen, und bei höherer Temperatur lässt sich das Bad auf wenige Minuten verkürzen. Salpetersäure bleibt eine universelle und gut berechenbare Lösung für ein breites Spektrum an Stahlsorten.
Nicht jeder Edelstahl lässt sich gefahrlos mit Säure passivieren. ASTM A967 weist darauf hin, dass hochkohlenstoffhaltige martensitische Stähle wie 440C überätzt werden oder Wasserstoffversprödung erleiden können und daher eine andere Vorgehensweise erfordern.
Passivierung von Edelstahl und Passivierung von Zinküberzügen
Der Begriff „Passivierung“ wird in der Industrie in zwei verschiedenen Bedeutungen verwendet, was bei Bestellungen und Spezifikationen zu Missverständnissen führen kann. Bei Edelstahl geht es um die Stärkung der metalleigenen Oxidschicht. In der Galvanik bezeichnet man als Passivierung hingegen die Konversionsbehandlung eines Zinküberzugs auf Kohlenstoffstahl – bei Strumet sind das weiße, gelbe und titanbasierte Passivierungen, die die Beständigkeit des Zinks erhöhen und die Lackhaftung verbessern.
Edelstahl wird nicht verzinkt, da sein Korrosionsschutz auf dem Chromgehalt beruht. Kohlenstoffstahl wiederum bildet keine selbstheilende Oxidbarriere und benötigt Beschichtungen – Zink-, Lack- oder kombinierte Systeme.
Oberflächenbehandlung von Edelstahl – planen Sie sie zusammen mit der Fertigung
Über den Erfolg der Passivierung entscheiden drei Faktoren: die Stahlsorte (austenitisch, ferritisch, martensitisch, Duplex), die Funktion des Bauteils und die Einsatzumgebung. Wird die Behandlung dort ausgelassen, wo sie nötig war, verkürzt sich die Lebensdauer der Konstruktion und es kommt zu Reklamationen, während eine unnötige Behandlung überflüssige Kosten verursacht. Deshalb lohnt es sich, Anforderungen an Beizen, Passivierung und Abnahmeverfahren schon vor Fertigungsbeginn in der Spezifikation festzuhalten.
Strumet führt im Rahmen der Lohnfertigung Laserschneiden und Schweißen von Edelstahlbauteilen für die Automobil-, Bahn- und Rüstungsindustrie durch und schützt Kohlenstoffstahl in der Galvanik und der Feuerverzinkerei vor Korrosion. Wenn Sie eine Konstruktion aus verschiedenen Werkstoffen oder eine Serienfertigung von Edelstahlteilen planen, nehmen Sie Kontakt mit uns auf – wir helfen Ihnen, Fertigungs- und Schutztechnologie auf die Bedingungen abzustimmen, unter denen das Bauteil eingesetzt wird.
FAQ – häufige Fragen zur Passivierung von Edelstahl
Passiviert sich Edelstahl selbstständig, ohne Chemie?
Ja. Im Kontakt mit Sauerstoff aus der Luft oder aus belüftetem Wasser bildet das in der Legierung enthaltene Chrom von selbst eine schützende Passivschicht. Eine chemische Passivierung ist dann erforderlich, wenn die Oberfläche mit freiem Eisen verunreinigt oder thermisch geschädigt wurde, denn mit solchen Defekten wird die Selbstpassivierung nicht fertig.
Muss Edelstahl nach dem Schweißen immer passiviert werden?
In den meisten Anwendungen müssen Schweißnähte nachbehandelt werden, doch die Passivierung allein reicht nicht aus. Anlauffarben und die chromverarmte Schicht werden durch Beizen oder mechanisch entfernt, erst danach wird die Oberfläche passiviert. Das Auslassen dieser Schritte ist die häufigste Ursache für Korrosion nach dem Schweißen.
Wie lange dauert die Passivierung von Edelstahl und wovon hängen die Kosten ab?
Das Bad selbst dauert nach ASTM A967 von wenigen Minuten (Zitronensäure bei erhöhter Temperatur) bis etwa 30 Minuten (Salpetersäure bei Raumtemperatur). Mit Reinigung, Spülen, Trocknen und Kontrolle nimmt der gesamte Prozess mehr Zeit in Anspruch. Die Kosten hängen von Stahlsorte, Verfahren, Größe und Anzahl der Teile sowie den geforderten Prüfungen ab und werden daher individuell kalkuliert.
Wie lässt sich prüfen, ob die Passivierung korrekt durchgeführt wurde?
Angewendet werden die Prüfungen nach ASTM A967: Wassertauchtest, Feuchtigkeitstest, Salzsprühnebeltest, Kupfersulfattest sowie der Ferroxyl-Test. Alle weisen Rückstände von freiem Eisen nach. Eine erste Orientierung bietet die Sichtprüfung – eine korrekt passivierte Oberfläche ist sauber, gleichmäßig und frei von rostbraunen Belägen.
Muss passivierter Edelstahl erneut passiviert werden?
Die Passivschicht erneuert sich von selbst, solange die Oberfläche sauber ist und Zugang zu Sauerstoff hat, daher ist im normalen Betrieb keine erneute Behandlung nötig. Notwendig wird sie nach einer weiteren mechanischen Bearbeitung, nach Reparaturschweißungen oder bei einer Verunreinigung mit Eisen während Montage und Transport.