Laut dem Bericht Siemens „The True Cost of Downtime 2024“ kostet eine Stunde ungeplanter Stillstand in einem großen Automobilwerk durchschnittlich 2,3 Mio. US-Dollar, also über 600 US-Dollar pro Sekunde. Wenn ein fehlendes Bauteil die Linie stoppt, gibt der Hersteller diese Kosten entlang der Lieferkette weiter – in Form von Vertragsstrafen, Belastungen für die Sortierung fehlerhafter Chargen und einer schlechteren Lieferantenbewertung. Die Übereinstimmung des Teils mit der Zeichnung ist in der Automobilbranche daher nur der Ausgangspunkt. Ob sich ein Zulieferer in der Lieferkette behauptet, hängt davon ab, ob er die Herkunft jeder Materialcharge dokumentieren, die Prozessparameter über die gesamte Serie halten und die Konstruktionsdaten des Kunden schützen kann.
Warum stellt die Automobilindustrie höhere Anforderungen an Zulieferer?
Ein Fehler an einer einzigen Halterung kann in der Automobilbranche eine Rückrufaktion für Tausende Fahrzeuge auslösen. Deshalb erwartet der Endhersteller von jedem industriellen Zulieferer dieselbe Strenge, die in seinem eigenen Werk gilt. In der Praxis betrifft das vier Bereiche:
- Traceability (Rückverfolgbarkeit) – jedes Teil muss mit der Schmelze und Materialcharge, den Prozessparametern, der Schicht und dem Arbeitsplatz verknüpft sein. Im Reklamationsfall lässt sich die Korrekturmaßnahme so auf bestimmte Chargen eingrenzen, statt die gesamte Lieferung zurückzurufen.
- Wiederholbarkeit der Parameter – der OEM kauft die Garantie, dass das zehntausendste Exemplar mit dem ersten identisch ist. Den Nachweis liefern statistische Prozessfähigkeitskennzahlen; im PPAP-Verfahren liegt der typische Schwellenwert für besondere Merkmale in der Serienfertigung bei einem Cpk von mindestens 1,33.
- Termintreue und Skalierbarkeit – die Lieferungen laufen im Just-in-time-Rhythmus, und Strafen für einen Stillstand der Kundenlinie können den Wert des gesamten Auftrags übersteigen. Der Zulieferer muss außerdem reibungslos von Prototypen zu Serienvolumen übergehen können.
- Datensicherheit – Zeichnungen, CAD-Modelle und Prototypen sind geistiges Eigentum des Herstellers, daher auditiert der Endkunde beim Lieferanten auch den Informationsschutz.
Zertifikate und Normen in der automobilen Lieferkette
Zertifikate sind der erste Filter, der Lieferanten aussortiert, die nicht auf die Arbeit für die Automobilindustrie vorbereitet sind, noch bevor es zu technischen Gesprächen kommt. Die Grundlage bildet ein Qualitätsmanagementsystem nach IATF 16949 – einer Norm, die ISO 9001 um branchentypische Anforderungen ergänzt, etwa die Produktqualitätsplanung, die Produktionsteilefreigabe oder Notfallpläne. Darauf aufbauend stellt jeder OEM eigene Anforderungen an seine Lieferanten, die als kundenspezifische Anforderungen (CSR) auf der IATF-Website veröffentlicht werden. Die zweite Säule ist TISAX, der Branchenstandard zur Bewertung der Informationssicherheit.
| Zertifikat / Standard | Was es bestätigt | Bedeutung für die Automobilindustrie |
|---|---|---|
| IATF 16949 | Qualitätsmanagementsystem für die Automobilproduktion | De-facto-Standard in der Lieferkette und Basis für CSR-Anforderungen |
| TISAX | Reifegrad des Informationsschutzsystems, einschließlich Konstruktionsdaten und Prototypen | Ohne TISAX gibt ein OEM in der Regel keine vertraulichen Unterlagen frei |
| ISO 9001 | Allgemeines Qualitätsmanagementsystem | Einstiegsminimum und Ausgangspunkt für IATF 16949 |
| EN ISO 3834-2 | Umfassende Qualitätsanforderungen beim Schweißen | Bestätigt die Überwachung des Schweißprozesses und die Qualifikation des Personals |
| EN 1090 | Konformität der Ausführung tragender Konstruktionen aus Stahl und Aluminium | Erforderlich bei Konstruktions- und tragenden Bauteilen |
Bei geschweißten Teilen lohnt es sich, besonders auf die letzten beiden Tabellenzeilen zu achten. EN ISO 3834-2 betrifft den Schweißprozess selbst und umfasst qualifizierte Schweißverfahren sowie die Qualifikation der Schweißer. Das EN-1090-Zertifikat für Stahlkonstruktionen bezieht sich dagegen auf die fertige tragende Konstruktion, und sein Wert hängt vom Geltungsbereich ab, also von der Ausführungsklasse EXC, auf die es sich bezieht.
TISAX in der Praxis – Umfang und Bewertungsstufen
TISAX (Trusted Information Security Assessment Exchange) wurde vom Verband der Automobilindustrie VDA entwickelt, das gesamte System wird von der ENX Association verwaltet. Die Bewertung umfasst die physische Sicherung von Hallen und Serverräumen, das Zugriffsmanagement für Dokumentationen sowie gesonderte, verschärfte Anforderungen an Prototypen. Das TISAX-Assessment erfolgt nach dem Anforderungskatalog VDA ISA, der auf der Norm ISO/IEC 27001 basiert.
Auch wenn in der Branche allgemein vom „TISAX-Zertifikat“ gesprochen wird, endet die Bewertung formal nicht mit einem Zertifikat – ENX vergibt dem Lieferanten ein Label, das 3 Jahre gültig ist.
Labels werden auf zwei Bewertungsstufen vergeben. AL2 beruht auf der Prüfung von Nachweisen und einem Interview mit dem Auditor, das meist remote stattfindet. AL3 ist eine vollständige Bewertung mit Vor-Ort-Inspektion, die bei sehr hohem Schutzbedarf der Daten und bei Prototypen erforderlich ist.
Metallbearbeitung und Schweißen – was sollten Sie beim Zulieferer prüfen?
Zertifikate öffnen Türen, doch über die tägliche Zusammenarbeit entscheidet die tatsächliche Beherrschung der Prozesse. Die Metallbearbeitung für die Automobilindustrie umfasst in der Regel Laserschneiden, Stanzen und Tiefziehen, Abkanten auf Abkantpressen sowie Schweißen. Entscheidend ist, dass alle diese Arbeitsschritte in einem einzigen, überwachten Qualitätssystem ablaufen und die Parameter für jede Charge aufgezeichnet werden. Schon beim ersten Treffen lohnt es sich, Prozessfähigkeitsdaten für kritische Maße, eine PFMEA und den Produktionslenkungsplan anzufordern. Eine allgemeine Aussage wie „wir halten die Toleranzen ein“ bietet keinerlei Grundlage für die Lieferantenbewertung.
Beim Schweißen sollte geprüft werden, ob der Zulieferer über qualifizierte Schweißverfahren (WPQR nach EN ISO 15614-1) für die verwendeten Werkstoffe und Dicken verfügt und ob seine Schweißer gültige Prüfungen nach EN ISO 9606-1 besitzen. Auch die Reihenfolge der Arbeitsschritte zählt – Schweißen vor dem Feuerverzinken ergibt einen durchgehenden Überzug auch auf der Naht, während beim Schweißen von bereits verzinktem Stahl das Zink im Bereich der Verbindung entfernt und der Korrosionsschutz anschließend wiederhergestellt werden muss.
Laser- oder Lichtbogenschweißen? So wählen Sie die passende Technologie für den Auftrag
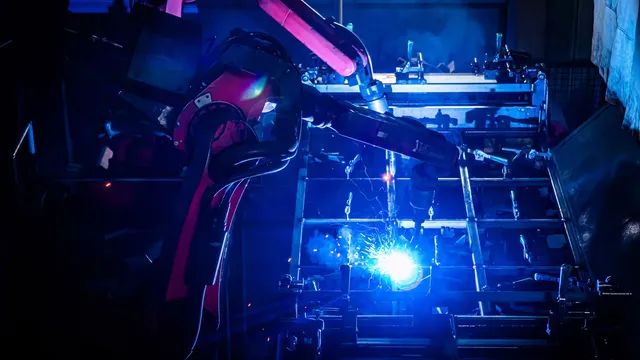
Laserschweißen bietet hohe Präzision und Wiederholbarkeit und verursacht dank der konzentrierten Wärmequelle deutlich geringeren thermischen Verzug als Lichtbogenschweißen mit MIG/MAG oder WIG. Das ist bei dünnen Blechen und Teilen mit engen Toleranzen von großer Bedeutung. Dafür erfordert es eine präzise Vorbereitung und Passung der Kanten, da der zulässige Spalt in der Verbindung sehr klein ist. Die Wahl der Technologie hängt daher von der Art der Fertigung ab:
- Laserschweißen lohnt sich, wenn Sie große Serien fertigen, eine hohe Wiederholbarkeit benötigen, mit dünnen Blechen arbeiten und der thermische Verzug minimal sein muss.
- Lichtbogenschweißen (manuell oder robotergestützt) reicht aus, wenn Sie Kleinserien oder Prototypen fertigen, großformatige Bauteile verbinden oder die Verbindungen größere Montagetoleranzen haben.
Ein erfahrener Partner bietet beide Technologien an und wählt sie passend zum jeweiligen Teil aus, statt den Auftrag an die einzige Maschine in seiner Halle anzupassen.
Korrosionsschutz – Feuerverzinken und galvanisches Verzinken
Die Wahl des Zinküberzugs hängt von der Art des Teils und der Einsatzumgebung ab. In der automobilen Lieferkette wird das Feuerverzinken vor allem bei Rahmen und Konstruktionsteilen von Nutzfahrzeugen, Anhängern und Maschinen sowie bei der Logistikausstattung von Werken eingesetzt. Kleine Teile mit engen Toleranzen, etwa Verbindungselemente oder Halterungen, werden meist galvanisch geschützt.
Der Überzug wird nach der Korrosivitätskategorie der Umgebung ausgewählt, von C1 in beheizten Innenräumen bis C5 und CX in Industrie- und Meeresumgebungen. Die Mindestdicke des Feuerverzinkungsüberzugs legt die Norm EN ISO 1461 fest, sie hängt von der Stahldicke ab: Die mittlere Schichtdicke reicht von 45 µm bei Blechen unter 1,5 mm bis 85 µm bei Stahl über 6 mm. Nach der Konformität mit dieser Norm und nach Protokollen der Schichtdickenmessung sollten Sie den Zulieferer fragen.
Ein Lieferant oder mehrere spezialisierte Zulieferer?
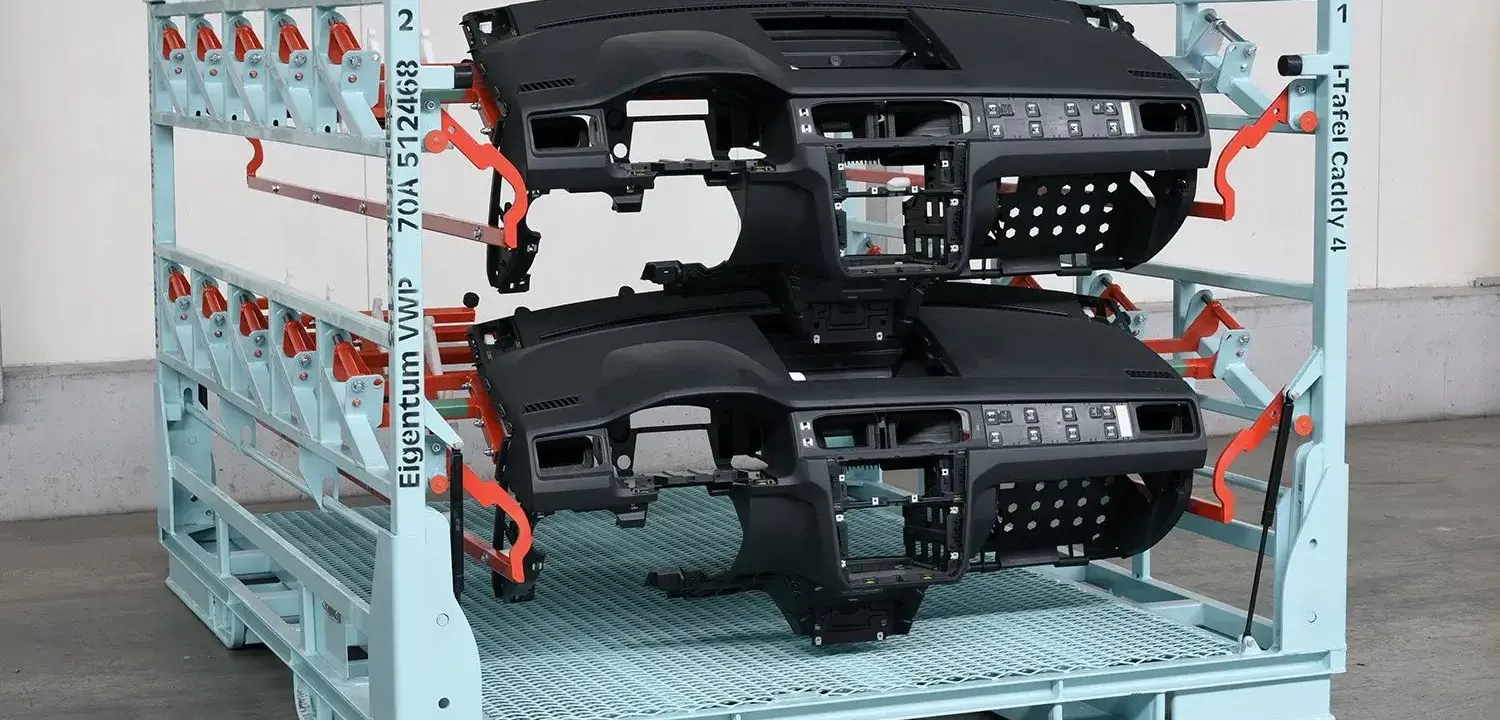
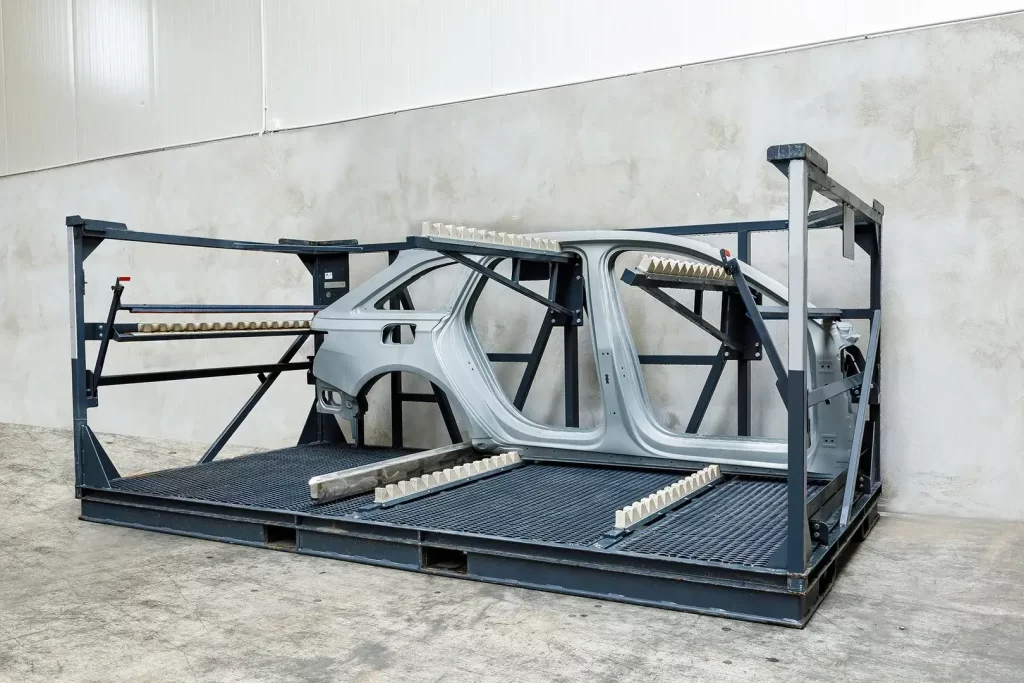
Das am häufigsten unterschätzte Risiko in der Lohnfertigung ist die Logistik zwischen den Arbeitsschritten. Wenn ein Teil von der Schweißerei zur Verzinkerei und von dort in ein weiteres Werk fährt, verlängert jeder Transport die Durchlaufzeit, verursacht Kosten und schafft eine weitere Stelle, an der die Kontinuität der Dokumentation leicht verloren geht. Das von Strumet umgesetzte Modell „alles unter einem Dach“ verbindet Metallbearbeitung, Schweißen und Verzinken mit der Herstellung von Paletten und Behältern für Autoteile sowie mit dem Spritzgießen von Kunststoffteilen. So entfallen Pausen zwischen den Arbeitsschritten, und die Verantwortung für die Qualität liegt bei einem einzigen Unternehmen.
| Kriterium | Ein Komplettlieferant | Mehrere spezialisierte Zulieferer |
|---|---|---|
| Transport zwischen den Arbeitsschritten | Keiner oder minimal, innerhalb des Werks | Mehrfach, verursacht Kosten und Verzögerungen |
| Lieferantenaudits | Ein einziger Auditprozess | Separates Audit für jeden Partner |
| Verantwortung für die Qualität | Ein Ansprechpartner und eine Verantwortungsstelle | Verteilt, mit dem Risiko gegenseitiger Schuldzuweisungen |
| Reaktionszeit bei Änderungen | Kurz, eine einzige Koordination | Länger, abhängig vom schwächsten Glied |
| Traceability | Ein Dokumentationssystem | Daten verteilt auf mehrere Systeme |
Für den Einkaufsleiter bedeutet das weniger Verträge, weniger Audits und eine einzige Reklamationsadresse sowie eine kürzere Gesamtdurchlaufzeit.
Checkliste – prüfen Sie den Zulieferer vor der Vertragsunterzeichnung
Bevor Sie eine Entscheidung treffen, stellen Sie dem potenziellen Zulieferer konkrete Fragen und fordern Sie Dokumente an, die jede Antwort belegen:
- Zertifikate – verfügt er über IATF 16949 oder ISO 9001, ein TISAX-Label (auf welcher Stufe: AL2 oder AL3?) und bei geschweißten Teilen auch über EN ISO 3834-2 und EN 1090? Die Gültigkeit eines IATF-Zertifikats prüfen Sie anhand seiner Nummer im Portal IATF Certificate Validity Check, das TISAX-Ergebnis sollte der Lieferant über das ENX-Portal freigeben.
- Produktionskapazität – welches Monatsvolumen kann er halten und welche Reserve hat er für steigende Bestellungen?
- Referenzen aus der Automobilindustrie – für welche OEMs oder Tier-1- und Tier-2-Lieferanten arbeitet er bereits?
- Anlaufzeit – wie lange dauert der Weg vom Prototyp bis zur freigegebenen Serienfertigung einschließlich PPAP-Prozess, und auf welcher PPAP-Stufe hat er Erfahrung?
- Leistungsumfang unter einem Dach – welche Prozesse führt er im eigenen Werk durch und welche vergibt er weiter?
- Traceability und Dokumentation – wie zeichnet er die Prozessparameter auf und wie verknüpft er das fertige Teil mit der Materialcharge?
- Notfallpläne – was geschieht mit den Lieferungen bei einem Ausfall einer Schlüsselmaschine oder einer Unterbrechung der Medienversorgung?
Strumet verbindet die Zertifikate EN 1090, EN ISO 3834-2, EN 15085 und TISAX mit Metallbearbeitung, Schweißen, Feuerverzinken und galvanischem Verzinken, der Herstellung von Transportbehältern sowie der Kunststoffverarbeitung in einem einzigen Werk. Wenn Sie einen Partner für ein Automobilprojekt suchen, informieren Sie sich über unser Angebot in der industriellen Lohnfertigung und senden Sie uns Ihre technischen Unterlagen, um ein auf Ihren Auftrag zugeschnittenes Angebot zu erhalten.
FAQ – häufige Fragen zur industriellen Lohnfertigung in der Automobilindustrie
Muss ein Zulieferer für Metallbearbeitung in der Automobilindustrie TISAX-zertifiziert sein?
Wenn er Konstruktionsdaten, Zeichnungen oder Prototypen erhalten soll, die der Kunde als vertraulich eingestuft hat, in der Praxis ja. OEMs geben die TISAX-Anforderung an die nachfolgenden Stufen der Lieferkette weiter und legen im Vertrag die erforderliche Bewertungsstufe (AL2 oder AL3) fest. Ohne gültiges Label ist die Teilnahme an neuen Projekten in der Regel nicht möglich.
Ist Laserschweißen teurer als manuelles Schweißen und wann lohnt es sich?
Der Stundensatz eines Laserarbeitsplatzes ist aufgrund der Anlagenkosten und der Anforderungen an die Nahtvorbereitung höher. Bei großen Serien, dünnen Blechen und hohen Anforderungen an die Wiederholbarkeit amortisiert sich der Laser jedoch schnell dank kürzerer Schweißzeiten und weniger Nacharbeit durch Verzug. Manuelles Schweißen bleibt bei Kleinserien, Prototypen und großformatigen Bauteilen wirtschaftlich.
Worin unterscheiden sich Feuerverzinken und galvanisches Verzinken bei der Wahl des Zulieferers?
Feuerverzinken erzeugt einen dicken Überzug, meist von 50 bis 100 µm und mehr, der aggressiven Umgebungen standhält und sich daher für Konstruktionen und Rahmen im Außeneinsatz eignet. Ein galvanischer Überzug ist in der Regel 3 bis 25 µm dick, optisch ansprechend und verändert die Maße kaum. Er eignet sich daher für kleine Teile mit engen Toleranzen, bietet jedoch einen kürzeren Korrosionsschutz.
Kann ein einziger Lieferant sowohl die Metallbearbeitung als auch die Transportbehälter für eine Produktionslinie übernehmen?
Ja. Ein Partner mit breitem Leistungsspektrum liefert sowohl die Komponenten als auch spezielle Behälter oder Paletten für deren Transport und konstruiert die Verpackung passend zur Geometrie des jeweiligen Teils. Das vereinfacht die Logistik und verringert das Risiko von Beschädigungen auf dem Weg zur Montagelinie.
Wie lange dauert die Einführung eines neuen Zulieferers in der Automobilindustrie, vom Projekt bis zur Serienfertigung?
Bei einfachen Teilen, die mit vorhandenen Vorrichtungen gefertigt werden, können es einige Wochen sein. Wenn Schweißvorrichtungen konstruiert, Versuche durchgeführt und ein vollständiger PPAP-Prozess durchlaufen werden müssen, dauert die Einführung meist mehrere Monate. Am meisten hängt von der Komplexität des Teils, der geforderten PPAP-Stufe und der Erfahrung des Zulieferers beim Anlauf der Serienfertigung ab.