Według raportu Siemens „The True Cost of Downtime 2024” godzina nieplanowanego przestoju w dużym zakładzie motoryzacyjnym kosztuje średnio 2,3 mln dolarów, czyli ponad 600 dolarów na sekundę. Kiedy linię zatrzymuje brakujący komponent, producent przenosi te koszty w dół łańcucha dostaw – w formie kar umownych, obciążeń za selekcję wadliwych partii i obniżonej oceny dostawcy. Zgodność detalu z rysunkiem jest więc w motoryzacji punktem wyjścia. O tym, czy kooperant utrzyma się w łańcuchu dostaw, decyduje jego zdolność do udokumentowania pochodzenia każdej partii materiału, utrzymania parametrów procesu przez całą serię i zabezpieczenia danych projektowych klienta.
Dlaczego branża automotive stawia podwykonawcom wyższe wymagania?
Wada jednego wspornika może w motoryzacji uruchomić akcję serwisową obejmującą tysiące pojazdów, dlatego producent finalny oczekuje od każdego podwykonawcy przemysłowego takiego samego rygoru, jaki obowiązuje w jego własnym zakładzie. W praktyce sprowadza się to do czterech obszarów:
- Traceability (identyfikowalność) – każdy detal musi być powiązany z wytopem i partią materiału, parametrami procesu, zmianą i stanowiskiem. W razie reklamacji pozwala to zawęzić akcję naprawczą do konkretnych partii zamiast wycofywać całą dostawę.
- Powtarzalność parametrów – OEM kupuje gwarancję, że dziesięciotysięczny egzemplarz będzie identyczny z pierwszym. Dowodem są statystyczne wskaźniki zdolności procesu; w procedurze PPAP typowym progiem dla charakterystyk specjalnych jest Cpk co najmniej 1,33 w produkcji seryjnej.
- Terminowość i skalowalność – dostawy pracują w rytmie just-in-time, a kary za zatrzymanie linii klienta potrafią przewyższyć wartość całego zlecenia. Kooperant musi też płynnie przejść od prototypów do wolumenów seryjnych.
- Bezpieczeństwo danych – rysunki, modele CAD i prototypy to własność intelektualna producenta, więc klient końcowy audytuje u dostawcy również ochronę informacji.
Certyfikaty i normy w łańcuchu dostaw automotive
Certyfikaty to pierwszy filtr, który odsiewa dostawców nieprzygotowanych do pracy dla motoryzacji, zanim dojdzie do rozmów technicznych. Fundamentem jest system zarządzania jakością zgodny z IATF 16949 – normą, która uzupełnia ISO 9001 o wymagania typowe dla motoryzacji, takie jak planowanie jakości wyrobu, zatwierdzanie części do produkcji czy plany awaryjne. Na jej bazie każdy OEM nakłada na dostawców własne wymagania, publikowane jako wymagania specyficzne klientów (CSR) na stronie IATF. Drugim filarem jest TISAX, czyli branżowy standard oceny bezpieczeństwa informacji.
| Certyfikat / standard | Co potwierdza | Znaczenie dla automotive |
|---|---|---|
| IATF 16949 | System zarządzania jakością dla produkcji motoryzacyjnej | Standard de facto w łańcuchu dostaw i baza dla wymagań CSR |
| TISAX | Dojrzałość systemu ochrony informacji, w tym danych projektowych i prototypów | Bez niego OEM zwykle nie udostępni poufnej dokumentacji |
| ISO 9001 | Ogólny system zarządzania jakością | Minimum wejściowe i punkt startu do IATF 16949 |
| EN ISO 3834-2 | Pełne wymagania jakości w spawalnictwie | Potwierdza nadzór nad procesem spawania i kwalifikacje personelu |
| EN 1090 | Zgodność wykonania konstrukcji nośnych ze stali i aluminium | Wymagany przy elementach konstrukcyjnych i nośnych |
Przy detalach spawanych warto zwrócić szczególną uwagę na dwa ostatnie wiersze tabeli. EN ISO 3834-2 dotyczy samego procesu spawania i obejmuje uznane technologie spawania oraz kwalifikacje spawaczy. Certyfikat EN 1090 dla konstrukcji stalowych odnosi się natomiast do gotowej konstrukcji nośnej, a jego wartość zależy od zakresu, czyli klasy wykonania EXC, której dotyczy.
TISAX w praktyce – zakres i poziomy oceny
TISAX (Trusted Information Security Assessment Exchange) opracowało niemieckie stowarzyszenie przemysłu motoryzacyjnego VDA, a całym systemem zarządza ENX Association. Ocena obejmuje zabezpieczenia fizyczne hal i serwerowni, zarządzanie dostępem do dokumentacji oraz osobne, zaostrzone wymagania dla prototypów, a audyt TISAX przebiega według katalogu wymagań VDA ISA, opartego na normie ISO/IEC 27001.
Choć w branży powszechnie używa się określenia „certyfikat TISAX”, formalnie ocena nie kończy się certyfikatem – ENX nadaje dostawcy etykietę (label) ważną przez 3 lata.
Etykiety nadaje się na dwóch poziomach oceny. AL2 opiera się na weryfikacji dowodów i wywiadzie z audytorem, zwykle prowadzonym zdalnie. AL3 to pełna ocena z inspekcją na miejscu, wymagana przy bardzo wysokiej potrzebie ochrony danych i przy prototypach.
Obróbka metalu i spawanie – co sprawdzić u kooperanta?
Certyfikaty otwierają drzwi, ale o codziennej współpracy decyduje rzeczywiste opanowanie procesów. Obróbka metalu dla automotive obejmuje zwykle cięcie laserowe, wykrawanie i tłoczenie, gięcie na prasach krawędziowych oraz spawanie. Kluczowe jest, by wszystkie te operacje przebiegały w jednym, nadzorowanym systemie jakości, z zapisem parametrów dla każdej partii. Już na pierwszym spotkaniu warto poprosić o dane ze zdolności procesów dla wymiarów krytycznych, analizę PFMEA i plan kontroli. Ogólna deklaracja „trzymamy tolerancje” nie daje żadnej podstawy do oceny dostawcy.
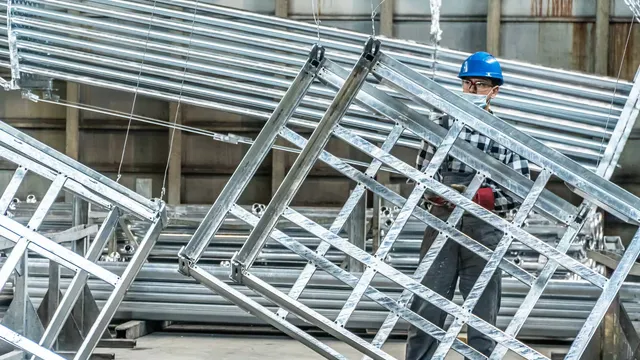
W przypadku spawania warto sprawdzić, czy kooperant ma uznane technologie spawania (WPQR według EN ISO 15614-1) dla stosowanych materiałów i grubości, a spawacze ważne uprawnienia zgodne z EN ISO 9606-1. Liczy się również kolejność operacji – spawanie przed cynkowaniem ogniowym daje ciągłą powłokę także na spoinie, natomiast przy spawaniu stali już ocynkowanej trzeba usunąć cynk z obszaru złącza, a potem odtworzyć ochronę antykorozyjną.
Spawanie laserowe czy łukowe? Jak dobrać technologię do zlecenia
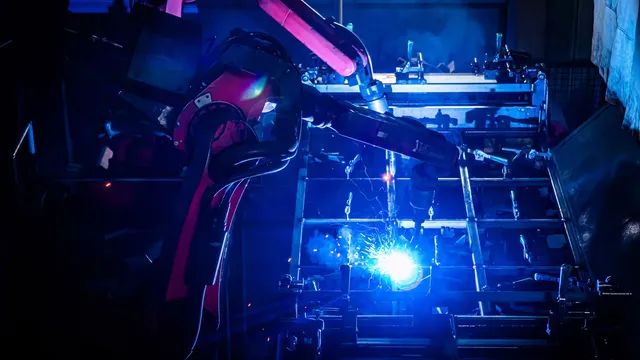
Spawanie laserowe zapewnia wysoką precyzję i powtarzalność, a dzięki skoncentrowanemu źródłu ciepła powoduje znacznie mniejsze odkształcenia cieplne niż spawanie łukowe metodami MIG/MAG czy TIG. Ma to duże znaczenie przy cienkich blachach i detalach o ciasnych tolerancjach. Wymaga za to precyzyjnego przygotowania i spasowania krawędzi, bo dopuszczalna szczelina w złączu jest bardzo mała. Wybór technologii zależy więc od charakteru produkcji:
- Spawanie laserowe opłaca się, gdy realizujesz duże serie, potrzebujesz wysokiej powtarzalności, pracujesz na cienkich blachach, a odkształcenia cieplne muszą być minimalne.
- Spawanie łukowe (ręczne lub zrobotyzowane) wystarcza, gdy produkujesz krótkie serie lub prototypy, łączysz elementy wielkogabarytowe albo złącza mają większe luzy montażowe.
Dojrzały partner oferuje obie technologie i dobiera je do konkretnego detalu, zamiast dopasowywać zlecenie do jedynej maszyny, jaką ma w hali.
Zabezpieczenie antykorozyjne – cynkowanie ogniowe i galwaniczne
Wybór powłoki cynkowej zależy od rodzaju detalu i środowiska pracy. W łańcuchu dostaw automotive cynkowanie ogniowe stosuje się przede wszystkim przy ramach i elementach konstrukcyjnych pojazdów użytkowych, przyczep i maszyn oraz przy wyposażeniu logistycznym zakładów. Drobne detale o ciasnych tolerancjach, takie jak elementy złączne czy wsporniki, zabezpiecza się zwykle galwanicznie.
Powłokę dobiera się do kategorii korozyjności środowiska, od C1 we wnętrzach ogrzewanych po C5 i CX w środowiskach przemysłowych i morskich. Minimalną grubość powłoki ogniowej określa norma PN-EN ISO 1461 i zależy ona od grubości stali: średnia grubość wynosi od 45 µm dla blach cieńszych niż 1,5 mm do 85 µm dla stali grubszej niż 6 mm. O zgodność z tą normą i o raporty z pomiarów grubości należy pytać kooperanta.
Jeden dostawca czy kilku wyspecjalizowanych podwykonawców?
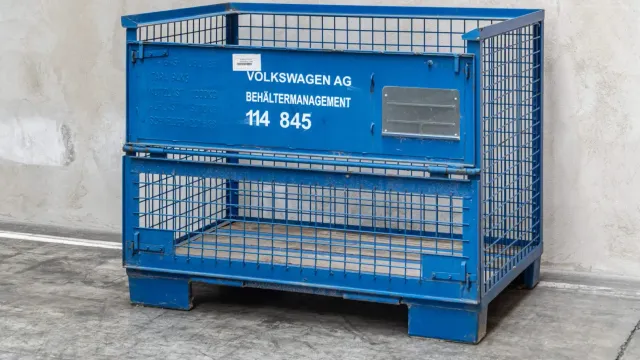
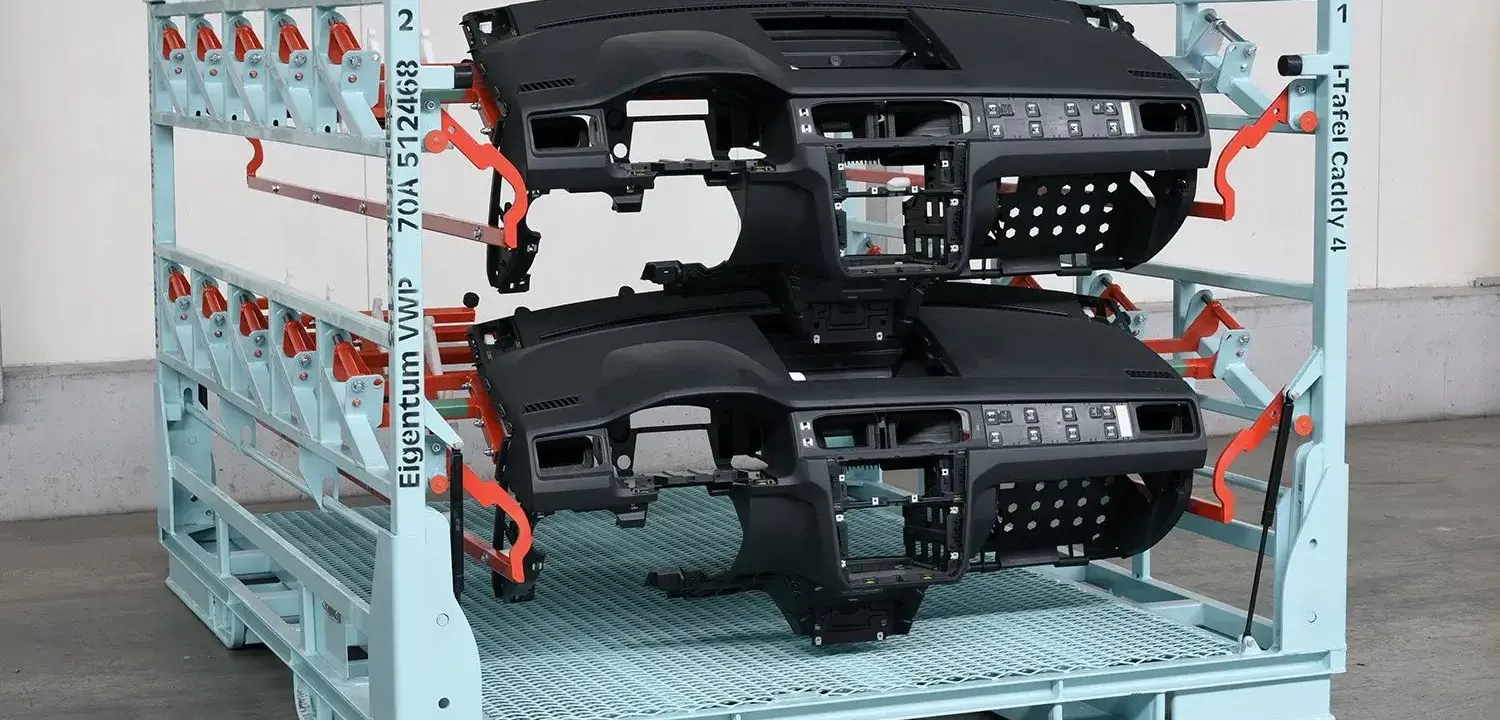
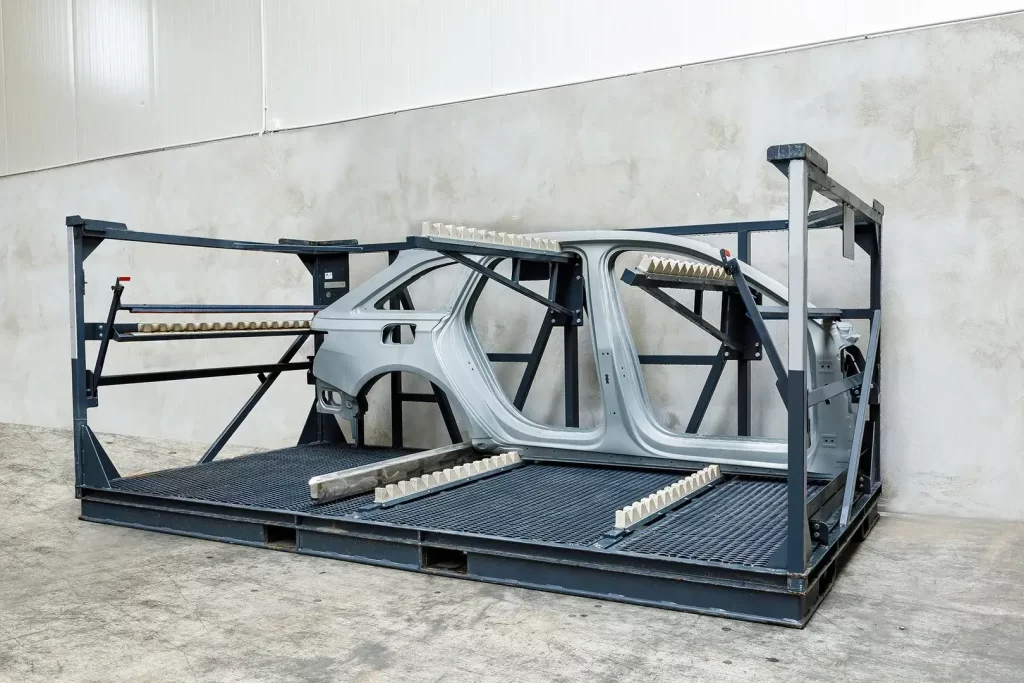
Najczęściej niedocenianym ryzykiem w kooperacji jest logistyka międzyoperacyjna. Gdy detal jedzie ze spawalni do ocynkowni, a stamtąd do kolejnego zakładu, każdy transport wydłuża realizację, generuje koszt i tworzy następne miejsce, w którym łatwo stracić ciągłość dokumentacji. Model „pod jednym dachem” realizowany przez Strumet łączy obróbkę metalu, spawanie i cynkowanie z produkcją palet i pojemników na części samochodowe oraz z wtryskiwaniem elementów z tworzyw sztucznych, dzięki czemu znikają przerwy między operacjami, a odpowiedzialność za jakość spoczywa na jednym podmiocie.
| Kryterium | Jeden dostawca kompleksowy | Kilku wyspecjalizowanych podwykonawców |
|---|---|---|
| Transport międzyoperacyjny | Brak lub minimalny, wewnątrz zakładu | Wielokrotny, generuje koszty i opóźnienia |
| Audyty dostawcy | Jeden proces audytowy | Osobny audyt dla każdego partnera |
| Odpowiedzialność za jakość | Jeden punkt kontaktu i odpowiedzialności | Rozproszona, z ryzykiem przerzucania winy |
| Czas reakcji na zmiany | Krótki, jedna koordynacja | Dłuższy, zależny od najsłabszego ogniwa |
| Traceability | Jeden system dokumentacji | Dane rozproszone między kilka systemów |
Dla kierownika zakupów oznacza to mniej umów, mniej audytów i jeden adres reklamacji, a do tego krótszy łączny czas realizacji.
Lista kontrolna – zweryfikuj podwykonawcę przed podpisaniem umowy
Zanim podejmiesz decyzję, zadaj potencjalnemu kooperantowi konkretne pytania i poproś o dokumenty potwierdzające każdą odpowiedź:
- Certyfikaty – czy posiada IATF 16949 lub ISO 9001, etykietę TISAX (na jakim poziomie: AL2 czy AL3?), a przy detalach spawanych również EN ISO 3834-2 i EN 1090? Ważność certyfikatu IATF sprawdzisz po jego numerze na portalu IATF Certificate Validity Check, a wynik TISAX dostawca powinien udostępnić przez portal ENX.
- Moce produkcyjne – jaki wolumen miesięczny jest w stanie utrzymać i jaką ma rezerwę na wzrost zamówień?
- Referencje z automotive – dla jakich OEM-ów lub dostawców Tier 1 i Tier 2 już pracuje?
- Czas wdrożenia – ile trwa droga od prototypu do zatwierdzonej produkcji seryjnej, łącznie z procesem PPAP, i na którym poziomie PPAP ma doświadczenie?
- Zakres pod jednym dachem – które procesy realizuje we własnym zakładzie, a które zleca dalej?
- Traceability i dokumentacja – jak zapisuje parametry procesu i w jaki sposób powiąże gotowy detal z partią materiału?
- Plany awaryjne – co się stanie z dostawami w razie awarii kluczowej maszyny lub przerwy w dostawie mediów?
Strumet łączy certyfikaty EN 1090, EN ISO 3834-2, EN 15085 i TISAX z obróbką metalu, spawaniem, cynkowaniem ogniowym i galwanicznym, produkcją pojemników transportowych oraz przetwórstwem tworzyw sztucznych w jednym zakładzie. Jeśli szukasz partnera do projektu motoryzacyjnego, sprawdź nasz zakres kooperacji przemysłowej i prześlij dokumentację techniczną, aby otrzymać wycenę dopasowaną do Twojego zlecenia.
FAQ – najczęstsze pytania o kooperację przemysłową w automotive
Czy podwykonawca obróbki metalu dla automotive musi mieć certyfikat TISAX?
Jeśli ma otrzymywać dane projektowe, rysunki lub prototypy oznaczone przez klienta jako poufne, w praktyce tak. OEM-y przenoszą wymóg TISAX na kolejne szczeble łańcucha dostaw i określają w umowie wymagany poziom oceny (AL2 lub AL3). Bez ważnej etykiety udział w nowych projektach jest zwykle niemożliwy.
Czy spawanie laserowe jest droższe niż spawanie ręczne i kiedy warto je wybrać?
Koszt godziny pracy stanowiska laserowego jest wyższy ze względu na cenę urządzeń i wymagania wobec przygotowania złączy. Przy dużych seriach, cienkich blachach i wysokich wymaganiach powtarzalności laser szybko się zwraca dzięki krótszemu czasowi spawania i mniejszej liczbie poprawek po odkształceniach. Spawanie ręczne pozostaje opłacalne przy krótkich seriach, prototypach i elementach wielkogabarytowych.
Czym różni się cynkowanie ogniowe od galwanicznego przy wyborze kooperanta?
Cynkowanie ogniowe tworzy grubą powłokę, zwykle od 50 do 100 µm i więcej, odporną na agresywne środowiska, dlatego sprawdza się przy konstrukcjach i ramach pracujących na zewnątrz. Powłoka galwaniczna ma zazwyczaj od 3 do 25 µm, jest estetyczna i nie zmienia istotnie wymiarów, więc nadaje się do drobnych detali o ciasnych tolerancjach, choć zapewnia krótszą ochronę przed korozją.
Czy jeden dostawca może obsłużyć zarówno obróbkę metalu, jak i pojemniki transportowe dla jednej linii produkcyjnej?
Tak. Partner z szerokim zakresem usług dostarczy zarówno komponenty, jak i dedykowane pojemniki czy palety do ich transportu, projektując opakowanie pod geometrię konkretnego detalu. Upraszcza to logistykę i ogranicza ryzyko uszkodzeń części w drodze na linię montażową.
Ile trwa wdrożenie nowego podwykonawcy w automotive, od projektu do produkcji seryjnej?
Przy prostych detalach wykonywanych na istniejącym oprzyrządowaniu może to być kilka tygodni. Jeśli trzeba zaprojektować przyrządy spawalnicze, przeprowadzić próby i przejść pełny proces PPAP, wdrożenie trwa zwykle kilka miesięcy. Najwięcej zależy od złożoności detalu, wymaganego poziomu PPAP i doświadczenia kooperanta w uruchamianiu produkcji seryjnej.