
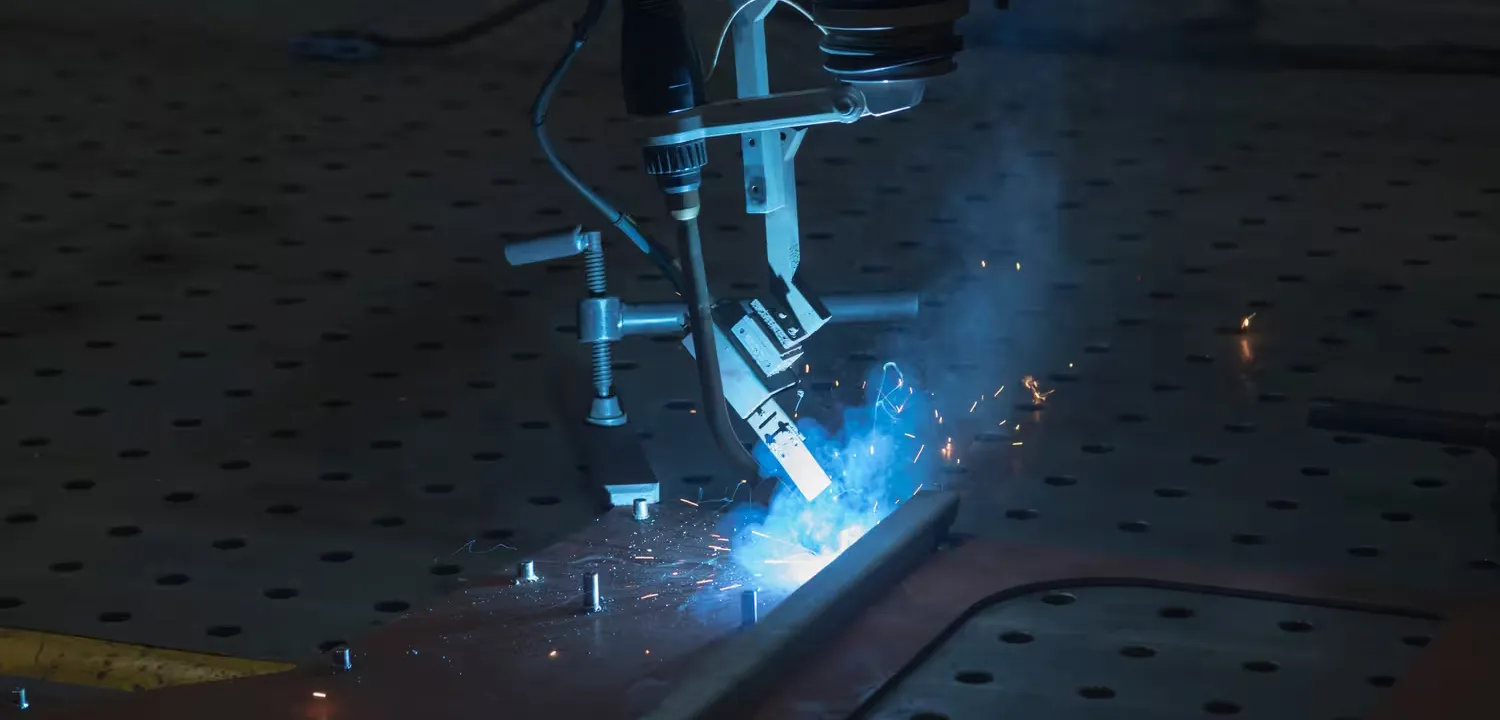
Eine Wärmeeinflusszone unter 0,5 mm, eine Schweißgeschwindigkeit von bis zu 10 m/min und Maßtoleranzen in der Größenordnung von ±0,05 mm – das sind Parameter, die keine konventionelle Methode gleichzeitig erreicht. Laserschweißen ist jedoch nicht die Antwort auf jeden Auftrag. Es erfordert präzise zugeschnittene Teile, saubere Oberflächen und ein gerechtfertigtes Produktionsvolumen. In diesem Artikel vergleichen wir den Laser mit MAG, MIG und WIG auf technischer Ebene – mit konkreten Daten, ohne werbliche Vereinfachung –, damit der Leser fundiert beurteilen kann, ob und wann diese Technologie in seinem Fall sinnvoll ist.
Was ist Laserschweißen und wie unterscheidet es sich von konventionellen Methoden?
Beim Laserschweißen wird der Laserstrahl in einem Brennpunkt mit einem Durchmesser von 0,1–0,6 mm gebündelt, wodurch sich eine Leistungsdichte in der Größenordnung von 10⁶–10⁷ W/cm² erreichen lässt. Das Metall schmilzt und erstarrt blitzschnell und bildet eine Schweißnaht mit großem Tiefen-Breiten-Verhältnis (Keyhole-Effekt).
Konventionelle Methoden arbeiten anders:
- MAG/MIG – die Wärme stammt aus einem Lichtbogen zwischen Drahtelektrode und Werkstoff. Breite Einbrandzone, große thermische Verformungen, häufig ist ein Verschleifen der Nahtüberhöhung erforderlich.
- WIG – präziser als MAG/MIG, aber langsam und arbeitsintensiv; erfordert einen versierten Bediener.
- Laser – der Strahl wird automatisch geführt, ohne oder mit minimalem Zusatzwerkstoff, bei einer 3- bis 10-mal höheren Schweißgeschwindigkeit als beim WIG-Schweißen.
Der entscheidende Unterschied liegt in der Art der Energiezufuhr. Der Laser konzentriert sie auf einen Mikrobereich und in einem Sekundenbruchteil, während der herkömmliche Lichtbogen einen deutlich größeren Bereich über längere Zeit erwärmt.
Laserschweißen von Metallen – Präzision, Reproduzierbarkeit und schmale Wärmeeinflusszone
Das technische Herzstück des Laservorteils liegt im Parameter WEZ (Wärmeeinflusszone, engl. Wärmeeinflusszone, HAZ). Beim MAG-Schweißen beträgt diese Zone einige Millimeter; beim Laserschweißen in der Regel 0,1–0,5 mm. In der Praxis bedeutet das minimale Verformung des Werkstücks, Erhalt der mechanischen Eigenschaften des Grundwerkstoffs in Nahtnähe und keine Notwendigkeit zum Richten nach dem Prozess.
Die Einbrandtiefe ist bei gleicher Leistung um ein Mehrfaches größer als beim WIG-Schweißen – Laser mit 3–6 kW schweißen in einer Lage Werkstoffe bis zu 6–8 mm Dicke. Die Maßtoleranzen der fertigen Verbindung liegen routinemäßig im Bereich von ±0,05–0,1 mm.
In der Serien- und Automobilfertigung ist auch die Reproduzierbarkeit wichtig. Robotergeführte Laserköpfe arbeiten während der gesamten Schicht mit konstanten Parametern und schließen die Variabilität des menschlichen Faktors aus. Das wirkt sich unmittelbar auf die Einhaltung der Normen ISO 3834 und die Akzeptanz durch Auditoren von TÜV oder IATF 16949 aus.

➤ Mehr zur Automatisierung in der Schweißtechnik finden Sie im Artikel über die Entwicklung der Schweißroboter.
Laserschweißen von Stahl – Anwendungen in der Fertigung von Tragkonstruktionen und Verpackungen
Kohlenstoffstahl (S235, S355) und nichtrostender Stahl (304, 316L) sind Werkstoffe, bei denen sich der Laser besonders gut bewährt. Die hohe Absorption des Strahls in ferritischen und austenitischen Stählen ermöglicht Nähte mit einer Breite von 0,3–2 mm mit voller Durchschweißung und nahezu spiegelnder Optik der Nahtoberseite – ohne Verschleifen. Bei nichtrostendem Stahl schließt die schmale WEZ das Risiko einer Sensibilisierung an den Korngrenzen und die Anfälligkeit für interkristalline Korrosion aus.
Strumet setzt das Laserschweißen unter anderem bei der Herstellung von Metallbehältern für die Automobilindustrie ein – Teilen, bei denen Oberflächenästhetik, Maßhaltigkeit und Beständigkeit gegen dynamische Belastungen gleichzeitig gewährleistet sein müssen.
Laserschweißen von Aluminium – Herausforderungen und Vorteile gegenüber WIG/MIG
Aluminium bereitet mehr Schwierigkeiten: Die Wärmeleitfähigkeit von ~205 W/m·K (gegenüber ~50 W/m·K bei Stahl) führt die Wärme schnell aus der Schweißzone ab. Hinzu kommen die Oxidschicht Al₂O₃ (Schmelztemperatur ~2050 °C), die Neigung zur Nahtporosität und das Risiko von Heißrissen.
Ein Laser im Pulsbetrieb oder mit Leistungsmodulation steuert die Wärmebilanz präzise. Das Ergebnis sind Nähte mit einer Porosität unter 1 % – eine Anforderung der Luftfahrtnormen (EN 4179) – und einer Verbindungsfestigkeit von 85–95 % des Grundwerkstoffs bei den Legierungen der Reihen 5xxx und 6xxx. Dieses Ergebnis ist mit dem MIG-Verfahren schwer zu erreichen.
Laserschweißen – Vor- und Nachteile im Kontext der industriellen Fertigung
Der größte betriebliche Vorteil des Laserschweißens ist der Wegfall oder die deutliche Reduzierung der Nachbearbeitung. Laserschweißnähte auf nichtrostendem Stahl und Aluminium erfordern oft weder Schleifen noch Polieren, was sich in der Serienfertigung unmittelbar in kürzerer Zykluszeit und niedrigeren Stückkosten niederschlägt. Minimale thermische Verformungen bedeuten wiederum, dass die Teile nach dem Schweißen ihre Maßhaltigkeit ohne zusätzliches Richten behalten. Schließlich erlaubt die Reproduzierbarkeit des Prozesses, über die gesamte Produktionsschicht konstante Parameter zu halten, was beim manuellen WIG-Schweißen schwer zu erreichen ist.
Die größte Hürde sind die Einstiegskosten (wobei dieses Problem z. B. die industrielle Zusammenarbeit löst). Hinzu kommt die Anforderung an die Vorbereitung der Teile – der Spalt zwischen den zu verbindenden Kanten sollte 0,05–0,1 mm der Materialdicke nicht überschreiten, was ein präzises Laserschneiden oder Stanzen vor dem Schweißen erzwingt. Bei Dicken über 10–12 mm verliert der Laser ohne den Einsatz von Hybridverfahren seinen Vorteil gegenüber MAG.
| Aspekt | Laserschweißen | MAG/MIG/WIG |
| WEZ | 0,1–0,5 mm | 2–8 mm |
| Schweißgeschwindigkeit | 1–10 m/min | 0,2–1,5 m/min |
| Verformung der Teile | Minimal | Erheblich |
| Investitionskosten | 200–800 Tsd. PLN | Niedrig bis mittel |
| Anforderungen an die Passung der Verbindung | Spalt ≤ 0,1 mm | Tolerant |
| Sauberkeit der Oberfläche | Kritisch | Weniger wichtig |
| Betriebskosten | Niedrig | Mittel |
Wann lohnt sich Laserschweißen wirklich? Kriterien für die Wahl der Technologie
Der Laser ist die beste Option, wenn:
- Das Produktionsvolumen hoch oder wiederkehrend ist – Amortisation bei Serien ab einigen tausend Stück pro Jahr.
- Der Werkstoff nichtrostender Stahl, Kohlenstoffstahl, Aluminium oder Titanlegierungen sind – Ästhetik und minimale WEZ sind entscheidend.
- Die Materialdicke 0,5–6 mm beträgt – der Laser ist schneller und genauer als WIG; unter 0,5 mm verdrängt er ihn nahezu vollständig.
- Eine strenge Maßkontrolle erforderlich ist – Toleranz ±0,1 mm und darunter, keinerlei Akzeptanz für Verformungen.
- Die Zykluszeit wirtschaftliche Bedeutung hat – eine Montagelinie mit einem Takt von 60 s kann nicht auf mehrlagiges WIG-Schweißen warten.
- Die Schweißgeometrie komplex ist – ein Laserkopf am Roboter fährt problemlos kurvenförmige Bahnen ab.
Konventionelle Methoden bleiben die optimale Wahl, wenn:
- Die Fertigung Einzelfertigung mit großer Variabilität der Geometrie ist und das Budget die Investition nicht rechtfertigt.
- Das Material eine Dicke über 10–12 mm hat, ohne Anforderungen an eine niedrige WEZ.
- Toleranzen und Spalte zwischen den Kanten 0,3 mm überschreiten.
Die Entscheidung sollte auf einer Analyse der Gesamtkosten über den Lebenszyklus (TCO) beruhen. Der Laser amortisiert sich durch die Reduzierung von Nachbearbeitungskosten, Ausschuss und Arbeitszeit – Positionen, die bei der Kalkulation oft unterschätzt werden.
FAQ – die häufigsten Fragen zum Laserschweißen
Eignet sich Laserschweißen für die Kleinserienfertigung oder nur für die Massenfertigung?
Wirtschaftlich lässt sich der Laser am besten bei Serien von einigen hundert bis zu einigen zehntausend Teilen pro Jahr begründen. In kleinen Serien wird er eingesetzt, wenn die Qualitätsanforderungen – Präzision, niedrige WEZ, Ästhetik – andere Methoden ausschließen; die Stückkosten sind höher, aber technologisch gerechtfertigt.
Welche Werkstoffe lassen sich mit dem Laserverfahren verbinden – ist das Schweißen unterschiedlicher Metalle möglich?
Der Laser ermöglicht das Verbinden unterschiedlicher Metalle: Stahl mit nichtrostendem Stahl, Kupfer mit Messing oder ausgewählte Aluminiumlegierungen mit Titan – bei geeigneter Wahl von Parametern und Zusatzwerkstoff. Das ist schwieriger als beim WIG-Schweißen, aber machbar und wird unter anderem in der Elektronik und Medizintechnik angewendet.
Wie schneidet Laserschweißen hinsichtlich der Nahtfestigkeit im Vergleich zu MAG/WIG ab?
Eine korrekt ausgeführte Laserschweißnaht erreicht 85–100 % der Festigkeit des Grundwerkstoffs – vergleichbar mit WIG und oft besser als MAG, wo die breite WEZ den Nahtrandbereich schwächt. Der Schlüssel liegt in der Qualität der Verbindungsvorbereitung und der Kontrolle der Prozessparameter.
Erfordert das Laserschweißen von Metallen eine besondere Oberflächenvorbereitung der Teile?
Ja – die Oberflächen müssen frei von Öl, Rost und Beschichtungen sein, und der Spalt zwischen den Kanten sollte 0,05–0,1 mm der Materialdicke nicht überschreiten. In der Praxis bedeutet das die Notwendigkeit eines präzisen Laserschneidens oder Stanzens der Teile unmittelbar vor dem Schweißen.
Erfordert Ihr Projekt präzise, ästhetische Schweißnähte bei Einhaltung enger Maßtoleranzen? Strumet verfügt über einen eigenen Maschinenpark und Erfahrung im Laserschweißen von Stahl und Aluminium für anspruchsvolle Branchen. Kontaktieren Sie uns, beschreiben Sie den Auftrag, und wir wählen die Prozessparameter aus und beurteilen die Machbarkeit noch vor der Kalkulation.





