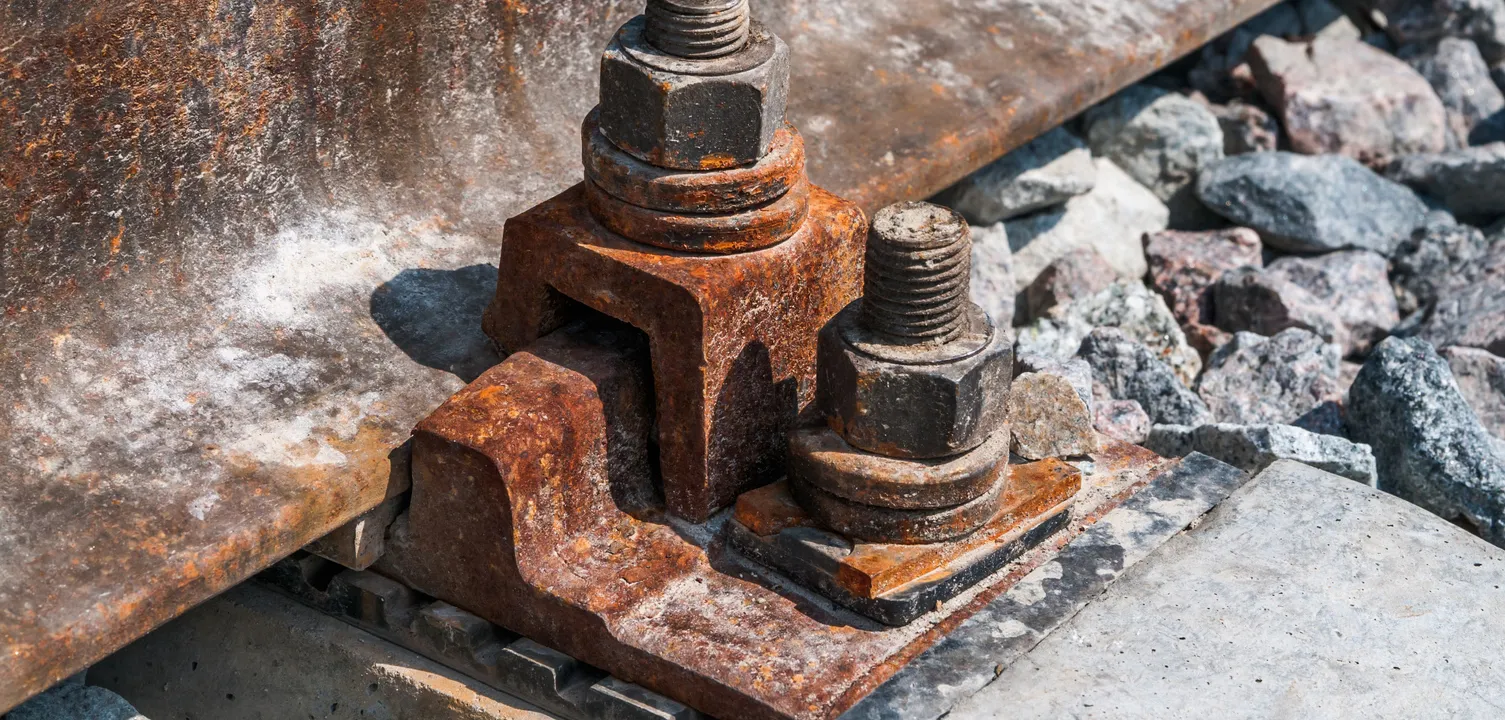
Aluminiowa obudowa skręcona stalowymi śrubami, miedziana rura dokręcona do ocynkowanego kolektora, nierdzewna okładzina na stalowej ramie – na rysunku technicznym takie połączenia wyglądają poprawnie, a w eksploatacji potrafią zawieść znacznie szybciej, niż zakładał projekt. Materiał może być bez zarzutu, a montaż wykonany zgodnie ze sztuką. Problem tworzy prąd płynący między dwoma metalami w obecności zwykłej wilgoci. Skutkiem są nieplanowane przestoje, demontaże i wymiany podzespołów – a mimo to zjawisko wciąż bywa pomijane na etapie projektowania.
Czym jest korozja galwaniczna? Definicja i mechanizm powstawania
Korozja galwaniczna, nazywana też kontaktową, stykową lub bimetaliczną, to przyspieszona korozja metalu mniej szlachetnego, który pozostaje w kontakcie elektrycznym z metalem bardziej szlachetnym w obecności elektrolitu. Jest odmianą korozji elektrochemicznej – metal aktywniejszy koroduje szybciej, niż korodowałby samodzielnie, a metal szlachetniejszy zyskuje w tym układzie ochronę.
Kluczowe jest tu słowo „przyspieszona”. Stal węglowa czy aluminium korodowałyby także same, jednak po zestawieniu z metalem szlachetniejszym tempo ubytku rośnie, często wielokrotnie. Na tle innych rodzajów korozji metali korozję galwaniczną wyróżnia jej źródło – napędza ją różnica potencjałów między dwoma stykającymi się materiałami, a agresywne środowisko jedynie wzmacnia ten efekt.
Jak powstaje korozja galwaniczna? Ogniwo galwaniczne w konstrukcji
Mechanizm najłatwiej zrozumieć przez analogię do zwykłej baterii. Ogniwo galwaniczne tworzą dwie elektrody o różnym potencjale zanurzone w elektrolicie – dokładnie taki sam układ powstaje mimowolnie w konstrukcji, w której skręcono ze sobą dwa różne metale wystawione na wilgoć.
W takim ogniwie jednocześnie pracują cztery elementy:
- Anoda – metal mniej szlachetny (np. cynk, aluminium, stal węglowa) oddaje elektrony i przechodzi do roztworu w postaci jonów. To on się rozpuszcza, czyli koroduje.
- Przepływ elektronów – uwolnione elektrony wędrują przez metaliczny styk do metalu szlachetniejszego.
- Katoda – metal bardziej szlachetny (np. miedź, stal nierdzewna) przyjmuje elektrony. Na jego powierzchni zachodzi redukcja, w wodzie i wilgotnym powietrzu najczęściej tlenu rozpuszczonego w elektrolicie, a sam metal pozostaje nienaruszony.
- Elektrolit – zamyka obwód, umożliwiając przepływ jonów. W praktyce tę rolę pełni wilgoć skroplona z powietrza, deszcz, a zwłaszcza woda z rozpuszczoną solą drogową, która bardzo dobrze przewodzi prąd.
W efekcie konstrukcja zamienia się w pracujące ogniwo, w którym jeden element jest systematycznie „zjadany”, żeby zasilać reakcję na drugim. Dopóki płynie prąd, dopóty anoda traci materiał.
3 warunki konieczne: różne metale, kontakt elektryczny, elektrolit
Dla projektanta najważniejsza jest jedna obserwacja: korozja galwaniczna nie zajdzie, jeśli zabraknie choćby jednego z trzech warunków. Wystarczy przerwać jedno ogniwo łańcucha ryzyka.
- Dwa różne metale o odmiennym potencjale elektrochemicznym – im większa różnica, tym silniejszy napęd korozji.
- Kontakt elektryczny między nimi – bezpośredni styk lub przewodzące połączenie (śruba, spoina, zacisk).
- Elektrolit łączący oba metale – wilgoć, kondensat, woda z solą, wilgotna gleba.
Tak rozpisane warunki tworzą praktyczną mapę interwencji. Materiałów nie zawsze da się zmienić, ale często można odciąć kontakt elektryczny albo nie dopuścić elektrolitu do styku.
Znaczenie stosunku powierzchni katody do anody
O tempie zniszczenia decyduje zarówno dobór metali, jak i proporcja ich powierzchni. Jak wyjaśnia poradnik brytyjskiego National Physical Laboratory, im większa katoda w stosunku do anody, tym więcej tlenu ulega na niej redukcji, a prąd galwaniczny rośnie. Przy układzie małej anody i dużej katody cały ten prąd skupia się na niewielkim obszarze metalu aktywnego, co prowadzi do gwałtownego, zlokalizowanego ubytku.
Klasyczny przykład to aluminiowy nit lub śruba ze stali węglowej w blasze ze stali nierdzewnej – rozległa, szlachetna katoda obciąża mały łącznik, który koroduje bardzo szybko. Odwrotna konfiguracja, czyli nierdzewna śruba w dużej blasze ze stali węglowej, jest znacznie mniej groźna, bo ubytek rozkłada się na sporej powierzchni. Stąd praktyczna zasada: łącznik powinien być wykonany z metalu co najmniej tak szlachetnego jak łączone elementy, nigdy mniej szlachetnego.
Ta sama logika tłumaczy, dlaczego stalowe śruby w aluminiowej płycie zwykle nie korodują w przyspieszonym tempie. W tej parze anodą jest aluminium, więc to płyta może tracić materiał wokół otworów, szczególnie w obecności soli i wilgoci.
Szereg galwaniczny metali – które połączenia są najbardziej ryzykowne?
Który metal będzie anodą, a który katodą, odczytuje się z szeregu galwanicznego – uszeregowania materiałów według potencjału, jaki faktycznie przyjmują w danym środowisku, najczęściej w wodzie morskiej. Metodykę budowy i stosowania takich zestawień opisuje norma ASTM G82. Im dalej od siebie leżą dwa metale w szeregu, tym większe ryzyko intensywnej korozji po ich połączeniu.
| Metal lub stop | Przybliżony potencjał w wodzie morskiej [V wzgl. elektrody kalomelowej]* |
|---|---|
| Magnez | od −1,63 do −1,60 |
| Cynk | od −1,03 do −0,98 |
| Stopy aluminium | od −1,00 do −0,76 |
| Stal węglowa, żeliwo | od −0,72 do −0,60 |
| Stal nierdzewna 304/316 w stanie aktywnym (np. w szczelinach) | od −0,58 do −0,43 |
| Mosiądz | od −0,40 do −0,30 |
| Miedź | od −0,36 do −0,30 |
| Stal nierdzewna 304/316 w stanie pasywnym | od −0,10 do 0,00 |
| Tytan | od −0,05 do +0,06 |
| Grafit | od +0,20 do +0,30 |
* Wartości orientacyjne dla przepływającej wody morskiej, zgodne z szeregiem galwanicznym publikowanym m.in. w ASTM G82. W innych środowiskach położenie metali może się zmieniać.
Góra tabeli to materiały, które chętnie oddają elektrony i poświęcają się w parze, dół – materiały szlachetne, chronione kosztem partnera. Uwagę zwraca stal nierdzewna, która pojawia się w zestawieniu dwukrotnie. Dopóki chroni ją cienka warstwa pasywna, zachowuje się jak metal szlachetny. W szczelinach, pod osadami i w miejscach o ograniczonym dostępie tlenu ta warstwa może jednak zaniknąć, a potencjał stali zbliża się wtedy do stali węglowej.
W praktyce przemysłowej najczęściej spotykane i najbardziej ryzykowne są połączenia:
- stal węglowa + miedź lub mosiądz, np. stalowe rury i zbiorniki z mosiężnymi złączkami albo armaturą – intensywnie koroduje stal;
- aluminium + stal nierdzewna, typowe w konstrukcjach mieszanych, ramach i obudowach – ofiarą pada aluminium,
- stal węglowa lub nierdzewna + grafit – uszczelki grafitowe w połączeniach kołnierzowych, gdzie grafit działa jak bardzo szlachetna katoda;
- cynk (ocynk) + miedź – ocynkowane elementy w kontakcie z miedzią lub mosiądzem tracą powłokę cynkową w przyspieszonym tempie.
Ostatnia para bywa zdradliwa, bo do kontaktu nie zawsze potrzebny jest bezpośredni styk. Według American Galvanizers Association nawet woda spływająca z miedzianych lub mosiężnych powierzchni może zawierać tyle rozpuszczonej miedzi, że przyspieszy korozję cynku. To jedna z częstszych przyczyn, dla których blacha ocynkowana rdzewieje szybciej, niż wskazywałaby grubość powłoki.
Szereg galwaniczny zależy też od temperatury i składu elektrolitu. Wspomniany poradnik NPL podaje, że w wodzie o temperaturze powyżej ok. 60°C para cynk–stal może zamienić się rolami i to żelazo staje się anodą, co tłumaczy problemy spotykane w ocynkowanych instalacjach ciepłej wody.
Szereg galwaniczny a szereg napięciowy metali
Z lekcji chemii większość z nas pamięta szereg elektrochemiczny, nazywany też szeregiem napięciowym metali. Porządkuje on metale według potencjałów standardowych, wyznaczonych w ściśle określonych warunkach laboratoryjnych. Szereg galwaniczny powstaje natomiast z pomiarów w realnym środowisku i uwzględnia m.in. warstwy pasywne oraz skład stopów, dlatego to on lepiej przewiduje zachowanie połączeń w konstrukcji.
Różnicę dobrze widać na przykładzie aluminium. W szeregu napięciowym leży wyraźnie przed cynkiem jako metal bardziej aktywny, a w wodzie morskiej, dzięki warstwie tlenków, zachowuje się szlachetniej od niego. Ocena ryzyka wyłącznie na podstawie szeregu napięciowego może więc prowadzić do błędnych wniosków.
Korozja galwaniczna aluminium i stali nierdzewnej
Połączenie aluminium ze stalą nierdzewną wymaga szczególnej uwagi, bo oba materiały kojarzą się z odpornością na korozję. W tej parze aluminium staje się anodą, a stal nierdzewna katodą, więc ubytki pojawiają się na aluminium, zwykle wokół otworów montażowych i pod łbami śrub.
W suchym powietrzu wewnątrz hal ryzyko jest niewielkie. Rośnie wraz z wilgotnością i zasoleniem: w strefie nadmorskiej, przy drogach posypywanych solą czy w otoczeniu chemii przemysłowej. Najbezpieczniejszym rozwiązaniem są nierdzewne łączniki, czyli małe katody, prowadzone przez podkładki i tuleje izolujące, a w środowiskach o wysokiej korozyjności dodatkowo uszczelnienie samego styku.
Skutki korozji galwanicznej w konstrukcjach i urządzeniach przemysłowych
Konsekwencje rzadko kończą się na kosmetyce. Zlokalizowany ubytek materiału oznacza utratę przekroju nośnego dokładnie w miejscu połączenia, czyli tam, gdzie konstrukcja przenosi największe obciążenia. Skorodowane połączenia śrubowe tracą napięcie wstępne i luzują się, w okolicy spoin pojawiają się wżery i rozwarstwienia, a w zbiornikach i rurociągach – perforacje i nieszczelności przy kołnierzach czy króćcach wykonanych z innego metalu.
W branży automotive problem dotyczy łączników podwozi i ram narażonych na sól drogową, w kolejowej – okuć, mocowań i konstrukcji mieszanych stal–aluminium pracujących w deszczu i wilgoci, a w rolniczej – maszyn i zbiorników stykających się z nawozami i gnojowicą, które działają jak agresywny elektrolit. Każda taka awaria oznacza koszt części, jednak zwykle znacznie dotkliwszy okazuje się przestój, demontaż i ponowne uruchomienie linii lub maszyny.
Typowe miejsca awarii warto znać na pamięć:
- łączniki – śruby, nity, wkręty z metalu innego niż łączone elementy;
- okucia i zawiasy – zwłaszcza mosiężne lub nierdzewne na stali węglowej czy aluminium;
- konstrukcje mieszane stal–aluminium – ramy, obudowy, panele;
- połączenia kołnierzowe rurociągów i zbiorników z elementami z innych stopów;
- styki pod uszczelkami i podkładkami, gdzie zbiera się wilgoć.
Jak zapobiegać korozji galwanicznej? Zasady projektowe i ochrona powłokowa
Najtańszą ochronę przed korozją galwaniczną zapewnia dobry projekt. Institute of Corrosion w artykule o eliminowaniu ognisk korozji zwraca uwagę, że obok powłok i ochrony katodowej istotną rolę odgrywa sam układ konstrukcji, dlatego ryzykowne połączenia warto wyeliminować jeszcze na etapie rysunku. Spośród dostępnych metod ochrony antykorozyjnej stali w tym przypadku sprawdzają się przede wszystkim te, które przerywają jeden z trzech warunków powstania ogniwa:
- dobór metali leżących blisko siebie w szeregu galwanicznym – unikanie zestawień materiałów odległych potencjałowo;
- korzystna proporcja powierzchni – łączniki co najmniej tak szlachetne jak łączone elementy;
- izolacja elektryczna styku – podkładki, tuleje i uszczelki niemetalowe przerywające przepływ prądu;
- odcięcie elektrolitu – uszczelnianie szczelin, odwodnienie i unikanie miejsc, w których zbiera się woda;
- ochrona protektorowa – celowo dodane anody protektorowe, zwykle z cynku, magnezu lub aluminium, które korodują zamiast chronionej konstrukcji (to jedna z odmian ochrony katodowej);
- powłoki cynkowe – pełniące jednocześnie rolę bariery i ochrony katodowej.
Izolacja elektryczna i dobór materiałów
Jeśli nie da się uniknąć połączenia dwóch odległych w szeregu metali, trzeba przerwać kontakt elektryczny. W praktyce stosuje się podkładki i tuleje dielektryczne (z poliamidu, PTFE lub innych tworzyw konstrukcyjnych), które oddzielają śrubę od otworu, oraz powłoki izolujące nakładane w miejscu styku.
Przykładowo, gdy aluminiowy panel mocuje się do stalowej ramy nierdzewną śrubą, łącznik prowadzi się przez tuleję z tworzywa, a pod łeb i nakrętkę zakłada podkładki dielektryczne. Aluminium nie ma wtedy metalicznego połączenia ani ze śrubą, ani z ramą, więc prąd galwaniczny traci drogę przepływu. Po montażu warto sprawdzić miernikiem, czy izolacja faktycznie przerywa obwód – NPL zaleca taką kontrolę po instalacji, a w przypadku krytycznych urządzeń także w ramach okresowych przeglądów.
Powłoki ochronne jako bariera dla elektrolitu
Powłoka cynkowa, nakładana ogniowo lub galwanicznie, działa dwutorowo. Po pierwsze fizycznie odcina elektrolit od stali bazowej: dopóki warstwa jest szczelna, wilgoć nie dociera do podłoża i ogniwo nie może się domknąć. Po drugie cynk jest typową powłoką anodową – nawet przy lokalnym uszkodzeniu pozostaje bardziej aktywny od stali, więc działa jak anoda protektorowa i koroduje w pierwszej kolejności, chroniąc odsłonięty fragment stali pod spodem. Ta podwójna funkcja sprawia, że cynkowanie tak dobrze sprawdza się w konstrukcjach narażonych na wilgoć i sól.
Trzeba przy tym pamiętać, że cynk chroni stal, na którą został nałożony. Gdy ocynkowany element styka się z miedzią czy stalą nierdzewną, cynk staje się anodą tej pary i zużywa się szybciej, dlatego przy takich połączeniach powłokę warto uzupełnić izolacją styku.
Podobna ostrożność obowiązuje przy malowaniu. Malować należy metal szlachetniejszy, czyli katodę, albo oba metale – nigdy samą anodę. Każda rysa czy por w farbie na anodzie tworzy maleńką anodę połączoną z dużą katodą, czyli najgroźniejszy układ opisany wcześniej. W konstrukcjach ocynkowanych, które pracują w szczególnie trudnych warunkach, dobrym rozwiązaniem jest system duplex, w którym powłoka malarska dodatkowo chroni cynk przed zużyciem.
Którą metodę ochrony wybrać dla konstrukcji wieloelementowych: cynkowanie ogniowe czy galwaniczne?
Przy konstrukcjach złożonych z wielu elementów wybór metody zabezpieczenia warto przeprowadzić według prostej checklisty. Każdy z poniższych punktów może przesądzić o wyborze technologii.
- Wymagana grubość powłoki – cynkowanie ogniowe daje grube warstwy o dużej odporności (według PN-EN ISO 1461 dla stali o grubości powyżej 6 mm średnio co najmniej 85 µm), galwaniczne – cienkie, zwykle od kilku do kilkunastu mikrometrów, ale równomierne i dokładne.
- Wymiary i masa elementu – duże, ciężkie konstrukcje spawane to domena ocynku ogniowego, a drobne łączniki i detale precyzyjne – galwanicznego.
- Środowisko eksploatacji – im wyższa klasa korozyjności (sól drogowa, wilgoć, chemia), tym mocniej przemawia to za grubszą powłoką ogniową.
- Dokładność wymiarowa i wygląd – gdy liczą się tolerancje i estetyka, przewagę ma cynkowanie galwaniczne.
- Budżet i wielkość serii – koszt jednostkowy należy zestawić z wymaganą trwałością.
Obie technologie różnią się trwałością, kosztem i zakresem zastosowań. Masywne konstrukcje i elementy pracujące w trudnych warunkach najlepiej chroni cynkowanie ogniowe, a detale, drobnicę i części wymagające precyzji – powłoki nakładane w galwanizerni.
Jeśli planujesz konstrukcję łączącą różne metale lub chcesz zabezpieczyć gotowe elementy przed korozją galwaniczną, skonsultuj dobór powłoki z zespołem Strumet – pomożemy dopasować technologię cynkowania do klasy korozyjności, wymiarów i budżetu Twojego projektu.
FAQ – najczęstsze pytania o korozję galwaniczną
Czym różni się korozja galwaniczna od zwykłej korozji stali?
Zwykła korozja stali zachodzi wskutek reakcji samego metalu ze środowiskiem. Korozję galwaniczną dodatkowo przyspiesza kontakt elektryczny z innym, szlachetniejszym metalem, przez co metal aktywniejszy niszczeje znacznie szybciej, niż korodowałby samodzielnie.
Czy można bezpiecznie łączyć stal ocynkowaną z aluminium?
W większości warunków atmosferycznych tak – cynk i aluminium leżą blisko siebie w szeregu galwanicznym, więc różnica potencjałów jest niewielka. W środowisku zasolonym lub stale wilgotnym korozja wciąż może przyspieszyć, dlatego tam lepiej zastosować izolację styku i unikać konfiguracji z małą anodą.
Czy stal nierdzewna koroduje w kontakcie z aluminium?
W tej parze stal nierdzewna jest katodą, więc zwykle pozostaje nienaruszona, a korozji ulega aluminium. Ryzyko rośnie w obecności soli i wilgoci, dlatego połączenia te izoluje się podkładkami i tulejami dielektrycznymi.
Jak sprawdzić, czy dwa metale będą ze sobą korodować po połączeniu?
Należy odczytać ich położenie w szeregu galwanicznym dla danego środowiska – im większa różnica potencjałów, tym wyższe ryzyko. Trzeba też ocenić, czy do styku dociera elektrolit i jaka jest proporcja powierzchni obu metali.
Czy cynkowanie chroni przed korozją galwaniczną?
Powłoka cynkowa skutecznie chroni stal, na którą została nałożona – odcina elektrolit, a przy uszkodzeniu działa jak anoda protektorowa. W kontakcie z metalem szlachetniejszym, np. miedzią lub stalą nierdzewną, sam cynk zużywa się jednak szybciej, dlatego takie połączenia warto dodatkowo izolować.
Jakie podkładki lub izolatory stosuje się, aby uniknąć korozji galwanicznej w połączeniach śrubowych?
Stosuje się podkładki i tuleje dielektryczne z tworzyw takich jak poliamid czy PTFE, które oddzielają łącznik od łączonych elementów. Uzupełnia się je uszczelkami niemetalowymi i powłokami izolującymi w miejscu styku, aby przerwać przepływ prądu galwanicznego.