
Czas cyklu, powtarzalność wymiarowa i odsetek braków w produkcji seryjnej wynikają w dużej mierze z konstrukcji formy wtryskowej. Nierównomierne chłodzenie wydłuża cykl i powoduje deformacje. Źle położona przewężka przesuwa linie łączenia w miejsca obciążone mechanicznie. Zbyt miękka stal przy tworzywie z włóknem szklanym przyspiesza zużycie gniazd. Każdą z tych decyzji podejmuje się, zanim forma trafi na wtryskarkę.
Budowa formy wtryskowej i wybór między formą prototypową a seryjną
Forma wtryskowa to precyzyjne narzędzie, w którym stopione tworzywo przyjmuje ostateczny kształt detalu. Składa się z dwóch zasadniczych połówek: nieruchomej, mocowanej od strony dyszy wtryskarki, oraz ruchomej, która przy otwarciu odsuwa się razem z wypraską. Zwykle po stronie nieruchomej znajduje się gniazdo (matryca) odwzorowujące zewnętrzny kształt detalu, a po stronie ruchomej stempel z rdzeniem kształtującym geometrię wewnętrzną. Wypraska kurczy się na stemplu, dlatego przy otwarciu zostaje po stronie wypychaczy. Na budowę formy wtryskowej składają się ponadto układ wlewowy doprowadzający tworzywo do gniazd (zimnokanałowy lub gorącokanałowy), układ chłodzenia, odpowietrzenia oraz system wypychaczy, a przy detalach z podcięciami także suwaki lub rdzenie ruchome. Zamontowana we wtryskarce forma przyjmuje tworzywo wtryśnięte pod wysokim ciśnieniem, odbiera od niego ciepło aż do zestalenia, a następnie otwiera się i wypycha gotowy element.
W praktyce rozróżnia się dwie klasy narzędzi. Forma prototypowa, wykonywana z aluminium lub stali o niższej twardości, służy do wyprodukowania od kilkuset do kilku tysięcy sztuk testowych. Pozwala zweryfikować geometrię, pasowanie i montaż detalu, zanim zapadną ostateczne decyzje konstrukcyjne. Forma produkcyjna, nazywana też seryjną, powstaje ze stali narzędziowej odpornej na zużycie i jest projektowana z myślą o setkach tysięcy lub milionach cykli przy powtarzalnej jakości. Najważniejsze różnice między nimi zestawia poniższa tabela.
| Cecha | Forma prototypowa | Forma seryjna |
|---|---|---|
| Materiał | Aluminium lub stal o niższej twardości | Stal narzędziowa ulepszana cieplnie lub hartowana |
| Trwałość | Od kilkuset do kilku tysięcy cykli | Od setek tysięcy do milionów cykli |
| Koszt | Niższy | Wyższy |
| Czas realizacji | Krótszy | Dłuższy |
| Typowe zastosowanie | Weryfikacja geometrii, próby montażowe, krótkie serie testowe | Produkcja seryjna i wielkoseryjna |
Etapy projektowania form wtryskowych
Projektowanie form wtryskowych to proces inżynierski, w którym każdy wcześniejszy etap wyznacza ramy dla kolejnego. Zwykle przebiega w pięciu krokach:
- Analiza dokumentacji i geometrii detalu – konstruktor ocenia model 3D części pod kątem technologiczności wtrysku: grubości ścianek, pochyleń odformowania, żebrowania i podcięć wymagających suwaków. Już na tym etapie wychwytuje się rozwiązania, które później generowałyby wady lub niepotrzebnie podnosiły koszt narzędzia, i proponuje klientowi zmiany w konstrukcji detalu.
- Dobór tworzywa i analiza skurczu – tworzywo zwykle wynika z wymagań stawianych detalowi i bywa narzucone przez klienta. Każdy materiał kurczy się po zastygnięciu w charakterystyczny dla siebie sposób: tworzywa częściowo krystaliczne (np. PP, PA) mocniej niż amorficzne (np. ABS, PS), a tworzywa wzmacniane włóknem szklanym nierównomiernie, zależnie od kierunku płynięcia. Konstruktor uwzględnia to, powiększając gniazda o odpowiedni naddatek skurczowy, tak by gotowy detal trafił w tolerancje.
- Projekt 3D formy – powstaje konstrukcja gniazd, wyznaczana jest linia podziału (miejsce styku połówek formy) i liczba gniazd, a następnie projektowany układ wlewowy (tuleja wlewowa, kanały doprowadzające, przewężki), rozmieszczenie kanałów chłodzących, wypychaczy i odpowietrzeń.
- Symulacje przepływu i chłodzenia – w programach klasy CAE (np. Autodesk Moldflow lub Moldex3D) wirtualnie napełnia się formę, by sprawdzić, jak tworzywo rozpłynie się w gniazdach, gdzie powstaną linie łączenia i czy chłodzenie jest równomierne.
- Walidacja projektu – konstrukcja trafia do narzędziowni dopiero po weryfikacji wyników symulacji i uzgodnieniu z klientem wszystkich tolerancji oraz wymagań jakościowych.
Stal na formy wtryskowe i dobór tworzywa detalu
Stal na formy wtryskowe dobiera się przede wszystkim pod kątem przewidywanej liczby cykli i rodzaju przetwarzanego tworzywa. Do krótszych i średnich serii stosuje się stale ulepszane cieplnie, dostarczane w stanie wstępnie utwardzonym (np. 1.2311 lub 1.2738), które obrabia się bez późniejszego hartowania. Narzędzia do produkcji wielkoseryjnej, zwłaszcza przy tworzywach wzmacnianych włóknem szklanym o działaniu ściernym, wykonuje się ze stali hartowanych (np. 1.2343), a do materiałów wydzielających podczas przetwórstwa związki korozyjne, takich jak PVC, ze stali nierdzewnych (np. 1.2083). Płyty korpusu, które nie stykają się z tworzywem, powstają zwykle z tańszych stali niestopowych.
Równolegle o konstrukcji gniazd decyduje samo tworzywo detalu. Dane z kart materiałowych, w tym skurcz przetwórczy, wyznacza się na znormalizowanych kształtkach, których wtrysk opisuje seria norm ISO 294 – zasady ogólne określa norma ISO 294-1 dotycząca wtryskiwania kształtek z tworzyw termoplastycznych. Dzięki temu wartości podawane przez różnych dostawców granulatu można ze sobą porównywać. Trzeba jednak pamiętać, że to wartości referencyjne – rzeczywisty skurcz w detalu zależy od grubości ścianek, położenia przewężki i parametrów procesu, dlatego doświadczona narzędziownia weryfikuje je własnymi danymi.
W przypadku tworzyw sztucznych dla automotive, gdzie obowiązują zaostrzone wymagania wymiarowe i wytrzymałościowe, dobór pary stal–tworzywo przekłada się wprost na zawężone tolerancje gniazd i trwałość powierzchni formujących.
Symulacje wypełniania i chłodzenia formy
Symulacje komputerowe pozwalają „zobaczyć” wtrysk, zanim powstanie choćby jeden element formy. Analiza przepływu wskazuje, gdzie mogą pojawić się zapadnięcia (sink marks), linie łączenia strug tworzywa, pęcherze powietrza czy deformacje wynikające z nierównomiernego chłodzenia. Konstrukcję można wtedy poprawić, póki zmiana dotyczy jeszcze modelu, a nie obrobionej stali. W recenzowanym badaniu nad symulacjami CAE w procesie wtrysku autorzy porównali wyniki analizy Moldflow z rzeczywistym procesem dla detalu stosowanego w urządzeniach elektromechanicznych. Maksymalne rozbieżności wyniosły ok. 3–5% dla ciśnień i siły zamykania oraz 1,5% dla skurczu. Przy takiej zgodności symulacja stała się w narzędziowniach standardowym etapem projektu – jej koszt jest nieporównywalnie niższy niż korekta gotowego narzędzia.
Produkcja form wtryskowych – od bloku stali do gotowego narzędzia
Gdy projekt zostanie zatwierdzony, rozpoczyna się etap narzędziowy, w którym produkcja form wtryskowych wymaga najwyższej precyzji. Bloki stali trafiają na obrabiarki CNC, gdzie obróbka zgrubna nadaje wstępny kształt gniazd i płyt. Elementy ze stali hartowanych przechodzą następnie obróbkę cieplną, a po niej obróbkę wykańczającą – frezowanie z dużymi prędkościami i szlifowanie. Kształty o skomplikowanej geometrii, ostre naroża wewnętrzne czy głębokie, wąskie żebra wykonuje się metodą elektrodrążenia (EDM), która odwzorowuje kształt elektrody tam, gdzie frez nie sięga. Na koniec montuje się komponenty znormalizowane – słupy prowadzące, wypychacze, elementy układu gorącokanałowego – i składa formę w całość.
Kolejny krok to próby. Podczas testu T0 forma po raz pierwszy trafia na wtryskarkę, a konstruktor z technologiem oceniają pierwsze wypraski: napełnienie gniazd, jakość powierzchni i wymiary. Na tej podstawie koryguje się gniazda i przeprowadza kolejne próby (T1, T2…), aż detal spełni wszystkie wymagania. Po akceptacji wymiarów powierzchnie formujące poleruje się lub teksturuje zgodnie z wymaganą klasą wykończenia.
Jak wygląda proces wtrysku tworzyw sztucznych we wtryskarni?
Gotowa forma rozpoczyna właściwą pracę w hali produkcyjnej. Cykl wtrysku tworzyw sztucznych składa się z kilku powtarzalnych faz:
- Zamknięcie formy – połówki formy schodzą się i zostają zaciśnięte z siłą, która musi przewyższać siłę rozpierającą tworzywa w gnieździe.
- Wtrysk – stopione tworzywo zostaje wtłoczone pod wysokim ciśnieniem do zamkniętej formy i wypełnia gniazda.
- Docisk – utrzymywane ciśnienie uzupełnia ubytek objętości tworzywa stygnącego w gnieździe i zapobiega zapadnięciom.
- Chłodzenie i plastyfikacja – detal krzepnie, oddając ciepło do układu chłodzącego formy; ta faza zwykle zajmuje największą część cyklu. W tym samym czasie obracający się ślimak topi granulat w podgrzewanym cylindrze i przygotowuje dawkę tworzywa na kolejny wtrysk.
- Otwarcie formy i wypchnięcie – po zestaleniu forma się rozchyla, a wypychacze usuwają gotowy element, po czym cykl rozpoczyna się od nowa.
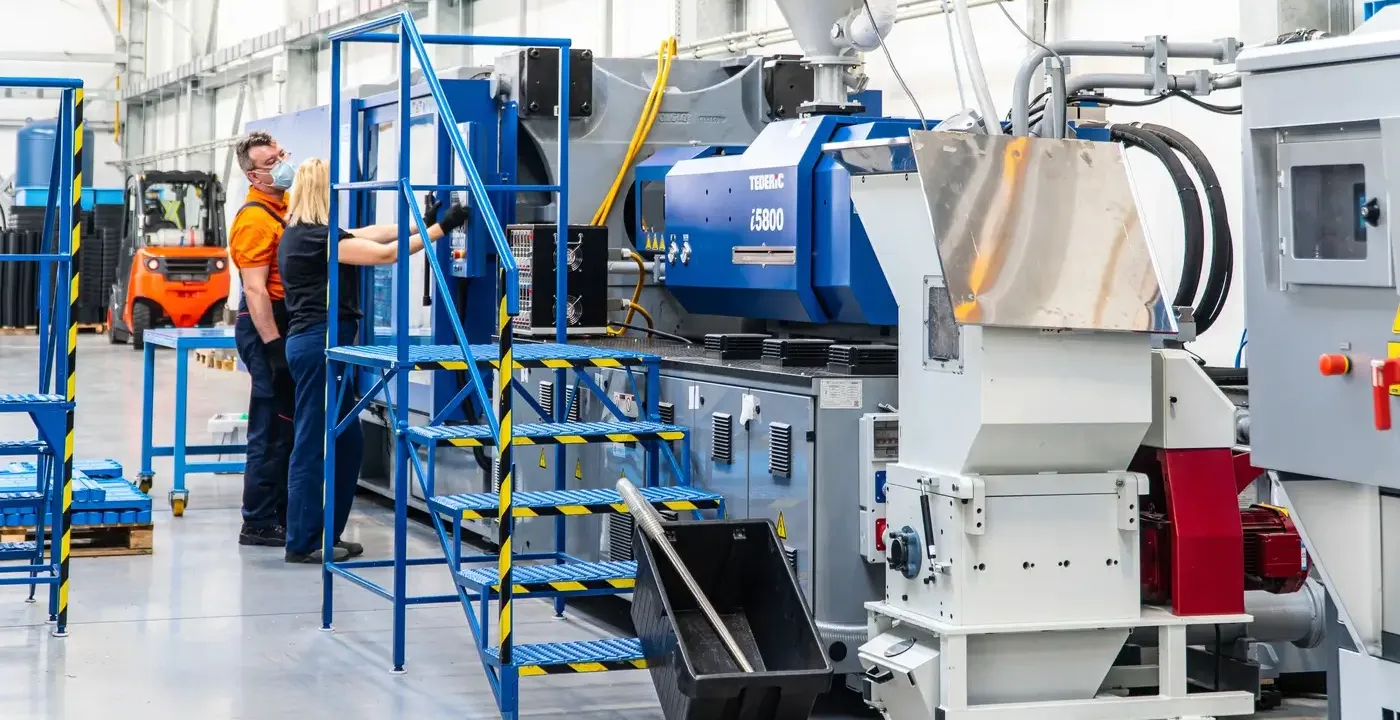
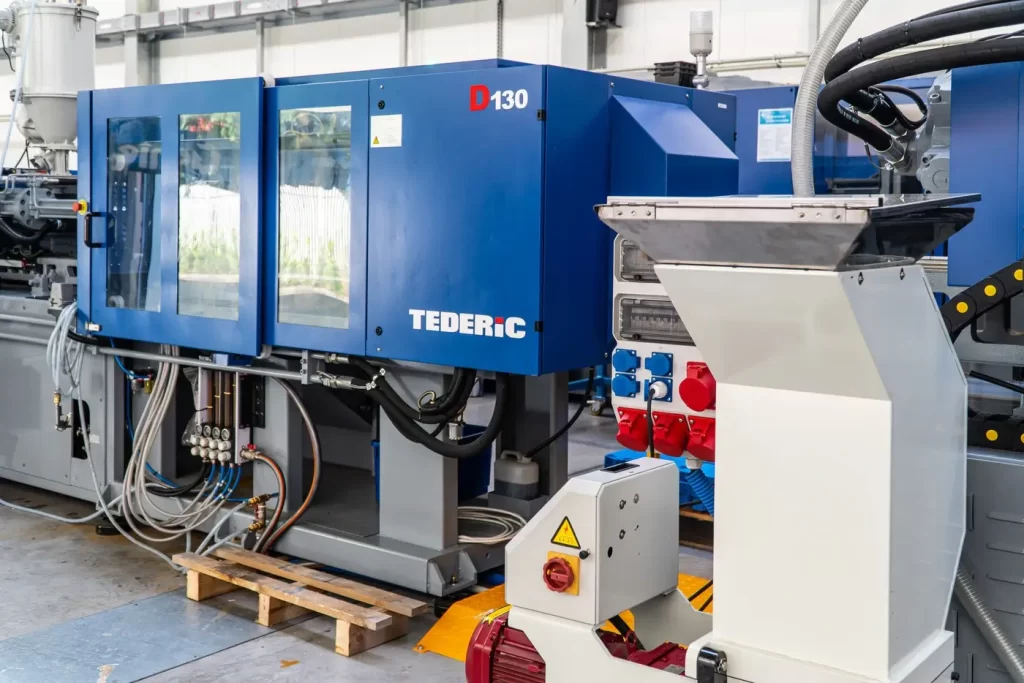
Dobór wtryskarki do formy zależy przede wszystkim od wymaganej siły zamykania, która wynika z powierzchni rzutu detalu i ciśnienia w gnieździe, a także od objętości wtrysku i wymiarów samej formy. Ta musi zmieścić się między kolumnami maszyny i w zakresie jej wysokości montażowej. Dlatego wtryskarnie utrzymują park maszynowy o zróżnicowanym tonażu. Wtryskarnia Strumet dysponuje maszynami Tederic o sile zamykania od 130 do 700 ton – największa z nich pozwala wtrysnąć jednorazowo ok. 3,4 kg tworzywa.
Zastosowanie form wtryskowych w branży automotive i przemyśle
Najwięcej detali wtryskiwanych trafia do motoryzacji. Z tworzyw sztucznych dla automotive wytwarza się m.in. elementy obudów, komponenty wnętrz pojazdów, klipsy i mocowania, a także części współpracujące z metalowymi podzespołami, w których precyzja pasowania decyduje o sprawnym montażu na linii. Poza motoryzacją formy wtryskowe do tworzyw sztucznych obsługują przemysł AGD, elektrotechniczny, rolniczy czy opakowaniowy – wszędzie tam, gdzie liczy się powtarzalność dużych serii.
Przewagą kompleksowego dostawcy jest możliwość łączenia wtrysku z innymi procesami pod jednym dachem. Detal z tworzywa bywa tylko jednym z elementów większego zespołu, który wymaga dalej obróbki metalu, spawania czy zabezpieczenia antykorozyjnego. W modelu kompleksowej kooperacji przemysłowej element wtryskiwany, metalowa konstrukcja i – w razie potrzeby – odlewy z poliuretanu powstają u jednego partnera, co skraca łańcuch dostaw.
Ile kosztuje forma wtryskowa i jak wybrać producenta form wtryskowych?
Cena formy wtryskowej i czas jej wykonania nie dają się sprowadzić do jednej liczby. Zależą od kilku powiązanych ze sobą czynników:
- Złożoność detalu – podcięcia, suwaki, cienkie ścianki i wysokie wymagania wymiarowe zwiększają nakład pracy narzędziowni.
- Liczba gniazd – forma wielogniazdowa jest droższa i bardziej skomplikowana, ale przy dużych wolumenach wyraźnie obniża koszt jednostkowy detalu.
- Układ wlewowy – gorący kanał podnosi cenę narzędzia, za to ogranicza odpad wlewków i często skraca cykl.
- Rodzaj tworzywa – materiały ścierne, korozyjne lub przetwarzane w wysokich temperaturach wymagają droższych stali i wykończeń.
- Wolumen produkcji – przewidywana liczba cykli przesądza o klasie narzędzia (prototypowe czy seryjne).
Przy wyborze kooperanta warto patrzeć szerzej niż na samą cenę narzędzia. Liczą się: własny park wtryskarek, dzięki któremu produkcja rusza u tego samego dostawcy zaraz po próbach, doświadczenie w projektowaniu i symulacjach, zaplecze narzędziowe do bieżących korekt i serwisu formy, możliwości pomiarowe do weryfikacji wyprasek oraz certyfikaty jakości wymagane w automotive. Komplet tych kompetencji skraca drogę od rysunku do powtarzalnej serii i ogranicza ryzyko kosztownych poprawek.
W umowie z wykonawcą warto ustalić, kto jest właścicielem formy i kto odpowiada za jej przeglądy, przechowywanie oraz ewentualne przeniesienie do innego zakładu.
Planujesz uruchomienie produkcji nowego detalu albo szukasz partnera do produkcji seryjnej? Opisz projekt i wyślij zapytanie ofertowe do wtryskarni Strumet – przeanalizujemy detal i zaproponujemy technologię wtrysku dopasowaną do wymagań Twojej branży.
FAQ – najczęstsze pytania o formy wtryskowe
Ile kosztuje wykonanie formy wtryskowej?
Koszt zależy od złożoności detalu, liczby gniazd, rodzaju układu wlewowego i tworzywa oraz przewidywanej wielkości serii, dlatego wycenia się go indywidualnie na podstawie dokumentacji. Prosta forma jednogniazdowa jest znacznie tańsza niż wielogniazdowe narzędzie seryjne, które z kolei obniża koszt pojedynczego detalu.
Ile trwa zaprojektowanie i wykonanie formy wtryskowej?
W praktyce od kilku do kilkunastu tygodni. Na ten czas składają się projektowanie i symulacje, obróbka narzędziowa oraz próby T0/T1 z korektami. Im bardziej złożona geometria i wyższe wymagania, tym dłuższy cykl realizacji.
Jaka jest różnica między formą wtryskową jednogniazdową a wielogniazdową?
Forma jednogniazdowa wytwarza jeden detal na cykl i jest tańsza w wykonaniu, a wielogniazdowa – kilka lub kilkadziesiąt detali jednocześnie. Tę drugą wybiera się przy dużych wolumenach, bo mimo wyższego kosztu narzędzia znacząco obniża koszt jednostkowy.
Czym różni się forma zimnokanałowa od gorącokanałowej?
W formie zimnokanałowej tworzywo w kanałach doprowadzających zastyga razem z detalem i jest usuwane jako wlewek, który trzeba oddzielić lub zmielić. W formie gorącokanałowej kanały są podgrzewane, więc tworzywo pozostaje w nich płynne aż do kolejnego wtrysku. Taka forma jest droższa, ale ogranicza odpad i ułatwia automatyzację produkcji.
Z jakiej stali wykonuje się formy wtryskowe?
Najczęściej ze stali narzędziowych ulepszanych cieplnie (np. 1.2311, 1.2738) lub hartowanych (np. 1.2343), dobieranych pod kątem żywotności i rodzaju tworzywa. Do serii wielkonakładowych i tworzyw ściernych, np. z włóknem szklanym, stosuje się stale o podwyższonej odporności na zużycie, a do tworzyw korozyjnych, takich jak PVC, stale nierdzewne.
Ile cykli wytrzymuje forma wtryskowa, zanim trzeba ją wymienić lub naprawić?
Dobrze zaprojektowana i regularnie serwisowana forma seryjna z hartowanej stali wytrzymuje setki tysięcy, a nawet miliony cykli. Jej żywotność zależy od materiału formy, rodzaju wtryskiwanego tworzywa oraz regularności przeglądów i konserwacji narzędzia.





