Każdy projekt konstrukcji stalowej z ocynkiem ogniowym prędzej czy później stawia pytanie o kolejność prac. Spawanie przed cynkowaniem daje ciągłą powłokę także na spoinach, ale wymaga przygotowania elementu do zanurzenia w ciekłym cynku o temperaturze ok. 450°C. Spawanie po cynkowaniu bywa koniecznością – przy montażu na budowie albo wtedy, gdy konstrukcja nie mieści się w wannie – i oznacza dodatkową pracę przy usuwaniu oraz odtwarzaniu powłoki. Pokazujemy, jak zaplanować oba scenariusze, żeby ani spoina, ani ocynk nie straciły na trwałości.
Czy można spawać ocynk?
Tak, stal ocynkowaną można spawać. Warunkiem jest usunięcie powłoki cynkowej ze strefy spoiny, dostosowanie techniki spawania i skuteczny odciąg dymów, ponieważ cynk odparowuje w temperaturze ok. 907°C, czyli znacznie niższej niż temperatura łuku. Z punktu widzenia trwałości ochrony antykorozyjnej najkorzystniej jest jednak spawać przed cynkowaniem ogniowym – wtedy spoiny zostają pokryte cynkiem razem z całą konstrukcją.
Technikę spawania elementów już ocynkowanych, czyli dobór metody, parametry i ochronę przed oparami cynku, opisujemy szczegółowo w praktycznym poradniku spawania ocynku. W tym artykule skupiamy się na tym, jak połączyć spawanie z cynkowaniem ogniowym w jednym, dobrze zaplanowanym procesie.
Spawać przed cynkowaniem ogniowym czy po cynkowaniu?
Kolejność procesów przesądza o tym, jak długo konstrukcja będzie chroniona przed korozją. W przypadku nowych wyrobów standardem jest spawanie na surowej stali i cynkowanie gotowego elementu w całości. Spawanie po cynkowaniu stosuje się wtedy, gdy nie da się go uniknąć. Różnice między oboma rozwiązaniami zestawiliśmy w tabeli.
| Kryterium | Spawanie przed cynkowaniem | Spawanie po cynkowaniu |
|---|---|---|
| Ochrona spoin | Spoiny pokryte powłoką zanurzeniową razem z całym elementem | Spoina wymaga miejscowej naprawy powłoki (farba lub pasta cynkowa, natryskiwanie cieplne) |
| Ciągłość powłoki | Jednolita, także w zakamarkach i wewnątrz profili | Przerwana w strefie spoiny, lokalnie mniej trwała |
| Dodatkowe prace | Usunięcie żużla i odprysków, zaprojektowanie otworów technologicznych | Usunięcie cynku, odciąg dymów, odtworzenie powłoki |
| Główne ograniczenia | Gabaryty wanny cynkowniczej, ryzyko odkształceń | Warunki pracy na budowie, BHP spawacza |
| Typowe zastosowanie | Nowe konstrukcje, prefabrykacja w zakładzie | Montaż, naprawy, modyfikacje, elementy większe od wanny |
Spawanie po ocynkowaniu jest uzasadnione przede wszystkim wtedy, gdy gotowa konstrukcja przekracza wymiary wanny cynkowniczej (w ocynkowni Strumet wymiary robocze wanny to 10,2 × 1,4 × 2,7 m), gdy elementy łączy się dopiero na placu budowy albo gdy modyfikuje się istniejącą konstrukcję. Warto wtedy rozważyć alternatywę w postaci połączeń śrubowych – łączenie ocynkowanych segmentów na śruby nie narusza powłoki i nie wymaga jej późniejszej naprawy.
Jak przygotować konstrukcję spawaną do cynkowania ogniowego
Kąpiel cynkowa bezlitośnie ujawnia błędy popełnione podczas spawania, a większość wad powłoki w okolicy spoin powstaje jeszcze w spawalni. Ogólne zasady projektowania pod ocynk, takie jak dobór gatunku stali czy odpowietrzenie profili zamkniętych, omawiamy w artykule o przygotowaniu stali pod ocynk. Poniżej skupiamy się na kwestiach bezpośrednio związanych ze spawaniem.
Usuń żużel i odpryski spawalnicze
Kąpiele odtłuszczające i trawienie w kwasie, przez które przechodzi każdy element przed zanurzeniem w cynku, nie usuwają żużla ani pozostałości topnika. Cynk nie zwiąże się z takim podłożem, więc w miejscu pozostawionego żużla powstanie niepokryta plama. Żużel trzeba więc usunąć mechanicznie – szczotką drucianą, przez skuwanie, szlifowanie lub obróbkę strumieniowo-ścierną.
Żużel tworzy się przy spawaniu elektrodą otuloną, drutem proszkowym i łukiem krytym. Metody w osłonie gazów, czyli MIG/MAG drutem litym oraz TIG, praktycznie go nie wytwarzają, dlatego są preferowane przy konstrukcjach przeznaczonych do cynkowania. Usunąć warto również przywarte odpryski – zostaną one zacynkowane razem z elementem i pozostaną na powierzchni jako chropowate narosty.
Uważaj na preparaty antyodpryskowe
Preparaty chroniące powierzchnię przed odpryskami tworzą cienki film, często niewidoczny gołym okiem. Problem stanowią zwłaszcza środki silikonowe i olejowe, które pod wpływem ciepła mogą wypalić się na stali. Takiej warstwy nie usuwa standardowe przygotowanie powierzchni w ocynkowni, a efektem są niepokryte miejsca tuż przy spoinie. Jeśli preparat antyodpryskowy jest niezbędny, wybierz środek na bazie wody, który rozpuści się w kąpieli przygotowawczej, a w razie wątpliwości skonsultuj jego wybór z ocynkownią.
Dobierz spoiwo o składzie zbliżonym do materiału rodzimego
Krzem przyspiesza reakcję stali z ciekłym cynkiem – dotyczy to zarówno materiału rodzimego, jak i stopiwa w spoinie. Spoina wykonana spoiwem o wysokiej zawartości krzemu może pokryć się powłoką wyraźnie grubszą i odbiegającą kolorem od reszty elementu: ciemniejszą i matową albo jaśniejszą i błyszczącą. Ocynkownia nie ma wpływu na to zjawisko. Jeśli wygląd spoin ma znaczenie, na przykład przy konstrukcjach eksponowanych, stosuj spoiwo o niskiej zawartości krzemu i składzie możliwie zbliżonym do stali, z której wykonano element.
Zaprojektuj złącza zakładkowe z myślą o kąpieli cynkowej
Połączenia zakładkowe należą do najbardziej ryzykownych detali w konstrukcjach przeznaczonych do cynkowania. Powietrze, wilgoć lub roztwory z etapu przygotowania powierzchni uwięzione między blachami zamieniają się w kąpieli o temperaturze ok. 450°C w przegrzaną parę. Może to doprowadzić do rozerwania spoiny, a nawet do wyrzutu ciekłego cynku z wanny. Do szczeliny o szerokości do ok. 2,5 mm cynk nie wpłynie, choć roztwory przygotowawcze wnikają do niej bez przeszkód.
Norma EN ISO 14713-2 podaje zalecenia dotyczące odpowietrzenia zakładek w zależności od ich powierzchni:
| Powierzchnia zakładki | Zalecane rozwiązanie |
|---|---|
| Do 100 cm² | Szczelna spoina obwodowa; elementy suche, gładkie i złożone bez szczelin |
| Od 100 do 1000 cm² | 2 otwory Ø12 mm w przeciwległych narożach lub 2 przerwy w spoinie o długości ok. 25 mm |
| Od 1000 do 2500 cm² | 4 otwory Ø12 mm w narożach lub 4 przerwy w spoinie o długości ok. 25 mm |
Powierzchnia 100 cm² odpowiada np. zakładce 10 × 10 cm lub 20 × 5 cm. Szczelna spoina obwodowa musi być wolna od porów, bo nawet drobna nieszczelność wpuści roztwory do zamkniętej przestrzeni. Spoina przerywana ułatwia odpowietrzenie, ale pozostawione między blachami roztwory mogą później wyciekać i tworzyć rdzawe zacieki.
Bardzo dużych zakładek najlepiej unikać już na etapie projektu, a każdy nietypowy przypadek warto uzgodnić z ocynkownią.
Ogranicz naprężenia spawalnicze
Zanurzenie elementu w cynku o temperaturze ok. 450°C uwalnia naprężenia wprowadzone podczas spawania i kształtowania stali. Jeśli konstrukcja odkształca się w kąpieli, przyczyna niemal zawsze tkwi w sposobie jej wykonania, a nie w samym procesie cynkowania. Ryzyko odkształceń ograniczają:
- symetryczna, zrównoważona kolejność układania spoin,
- łączenie elementów o zbliżonych grubościach – proporcja grubości zespawanych materiałów nie powinna przekraczać 4:1,
- unikanie dużych, płaskich powierzchni z cienkiej blachy, które mają skłonność do falowania,
- w uzasadnionych przypadkach wyżarzanie odprężające przed cynkowaniem.
Zaplanuj otwory technologiczne
Każda zamknięta przestrzeń powstała w wyniku spawania, na przykład wnętrze profilu zaślepionego blachą czołową, musi mieć otwory umożliwiające wpływ i wypływ cynku oraz ujście gazów. Ich rozmieszczenie warto ustalić już na etapie rysunku warsztatowego, zanim element trafi do spawalni. Otwory zapewniają bezpieczeństwo podczas zanurzania, a jednocześnie pozwalają pokryć cynkiem także wewnętrzne powierzchnie profili.
Spawanie konstrukcji już ocynkowanej
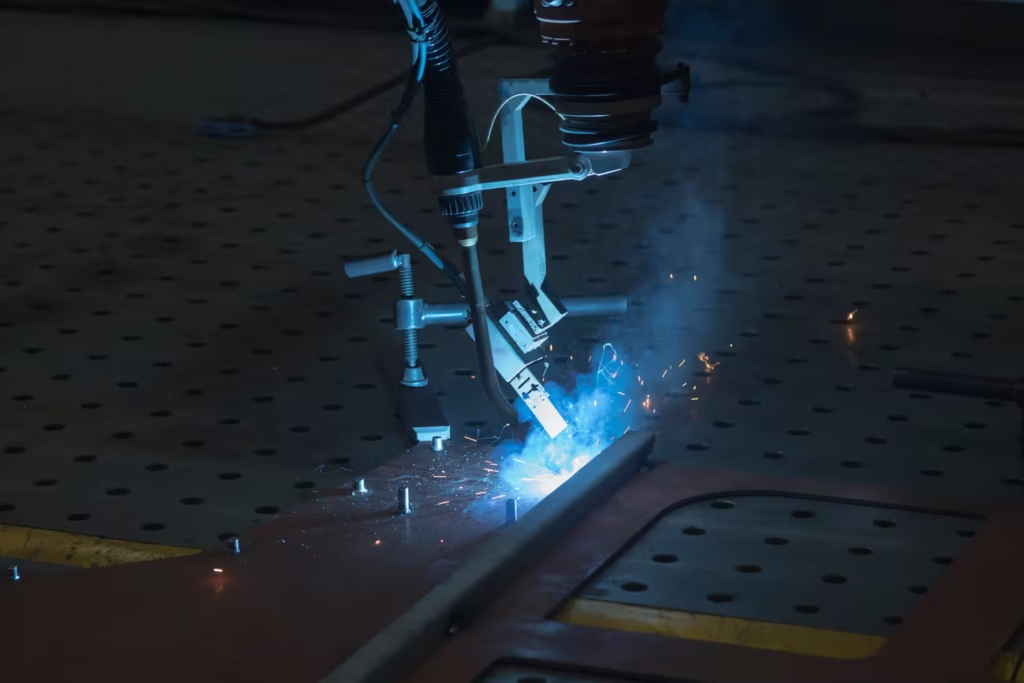
Jeśli spawania po cynkowaniu nie da się uniknąć, prace należy poprzedzić usunięciem powłoki cynkowej ze strefy spoiny – metody opisujemy w artykule o sposobach usuwania ocynku ze stali. Samo spawanie wymaga dobrej wentylacji, ponieważ odparowujący cynk tworzy dym tlenku cynku, którego wdychanie wywołuje gorączkę metaliczną.
Po spawaniu odsłoniętą stal trzeba ponownie zabezpieczyć jedną z metod naprawczych dopuszczonych przez normę PN-EN ISO 1461. Naprawa miejscowa zwykle zapewnia krótszą ochronę niż powłoka zanurzeniowa, dlatego w elementach narażonych na trudne warunki eksploatacji warto rozważyć system duplex, czyli połączenie ocynku z malowaniem, który dodatkowo chroni miejsca naprawione.
Normy: PN-EN ISO 1461, EN ISO 14713-2 i EN 1090
Łączenie spawania z cynkowaniem ogniowym porządkują trzy dokumenty normalizacyjne, z których każdy odpowiada za inny etap realizacji.
Norma PN-EN ISO 1461 określa wymagania i metody badań powłok cynkowych nanoszonych zanurzeniowo na wyroby stalowe i żeliwne. Wyznacza m.in. minimalne średnie grubości powłoki zależne od grubości stali – od 45 µm dla elementów cieńszych niż 1,5 mm do 85 µm dla elementów grubszych niż 6 mm. W praktyce powłoki są często grubsze od tych minimów. Norma reguluje też zasady naprawy miejsc niepokrytych lub uszkodzonych.
Norma EN ISO 14713-2 zawiera wytyczne dotyczące projektowania wyrobów przeznaczonych do cynkowania ogniowego, w tym rozmieszczenia otworów technologicznych i odpowietrzenia złączy zakładkowych. To z niej warto korzystać już na etapie rysunku konstrukcyjnego.
Certyfikat EN 1090 dla konstrukcji stalowych dotyczy wykonania konstrukcji spawanych, które norma dzieli na klasy wykonania od EXC1 do EXC4: od najmniej do najbardziej rygorystycznych wymagań. Spełnienie wszystkich tych wymagań jednocześnie wymaga ścisłej koordynacji między spawalnią a ocynkownią – spoina musi być poprawna pod kątem EN 1090, a zarazem przygotowana tak, by powłoka spełniła kryteria PN-EN ISO 1461. Gdy oba procesy prowadzi jeden wykonawca, ta koordynacja odbywa się w ramach jednego zakładu.
Spawanie i cynkowanie ogniowe pod jednym dachem w Strumet
Zlecenie spawania i cynkowania jednemu wykonawcy przekłada się na wymierne korzyści. Element nie krąży między zakładami, więc skraca się czas realizacji, odpada podwójny transport i ryzyko uszkodzeń w drodze, a kontrola jakości przebiega spójnie na każdym etapie – od spoiny po grubość powłoki. Spawalnia od początku przygotowuje konstrukcję zgodnie z wymaganiami ocynkowni, co eliminuje poprawki wynikające z pozostawionego żużla, źle odpowietrzonych zakładek czy niewłaściwie dobranego spoiwa.
Strumet łączy produkcję konstrukcji spawanych, realizowaną zgodnie z certyfikatem EN 1090, z największą ocynkownią ogniową na Podbeskidziu. W jednym zakładzie wykonujemy spawanie ręczne i zrobotyzowane, precyzyjne spawanie laserowe oraz cynkowanie ogniowe i galwaniczne. Potrzebujesz skoordynować oba procesy w jednym zamówieniu? Skontaktuj się z nami po wycenę.
FAQ – najczęstsze pytania o spawanie ocynku
Czy można spawać już ocynkowaną konstrukcję stalową?
Tak, ale w miejscu spoiny trzeba najpierw usunąć powłokę cynkową, a po spawaniu ponownie zabezpieczyć odsłoniętą stal, np. farbą lub pastą o wysokiej zawartości cynku. Taka naprawa lokalnie obniża trwałość ochrony w porównaniu z powłoką nałożoną zanurzeniowo.
Czy przed cynkowaniem ogniowym trzeba usuwać żużel spawalniczy?
Tak. Kąpiele przygotowawcze w ocynkowni nie usuwają żużla ani pozostałości topnika, więc w tych miejscach cynk nie zwiąże się ze stalą i powstaną niepokryte plamy. Żużel usuwa się mechanicznie, np. szczotką drucianą, przez skuwanie lub obróbkę strumieniowo-ścierną.
Dlaczego spoina po cynkowaniu ma inny kolor niż reszta elementu?
Najczęstszą przyczyną jest wysoka zawartość krzemu w spoiwie, która przyspiesza reakcję stopiwa z cynkiem. Nad spoiną tworzy się wtedy grubsza powłoka o innym odcieniu. Efekt ogranicza się, stosując spoiwo niskokrzemowe o składzie zbliżonym do materiału rodzimego.
Czy złącza zakładkowe można cynkować ogniowo?
Tak, pod warunkiem odpowiedniego zaprojektowania. Małe zakładki zamyka się szczelną spoiną obwodową, a większe wymagają otworów odpowietrzających lub przerw w spoinie zgodnie z normą EN ISO 14713-2. Nieodpowietrzona zakładka może ulec rozerwaniu w kąpieli cynkowej.
Co zrobić, gdy konstrukcja nie mieści się w wannie cynkowniczej?
Konstrukcję dzieli się na segmenty, które cynkuje się osobno, a następnie łączy na śruby lub spawa na miejscu montażu z naprawą powłoki w strefie spoin. Podział najlepiej zaplanować już na etapie projektu, uwzględniając wymiary wanny wybranej ocynkowni.